
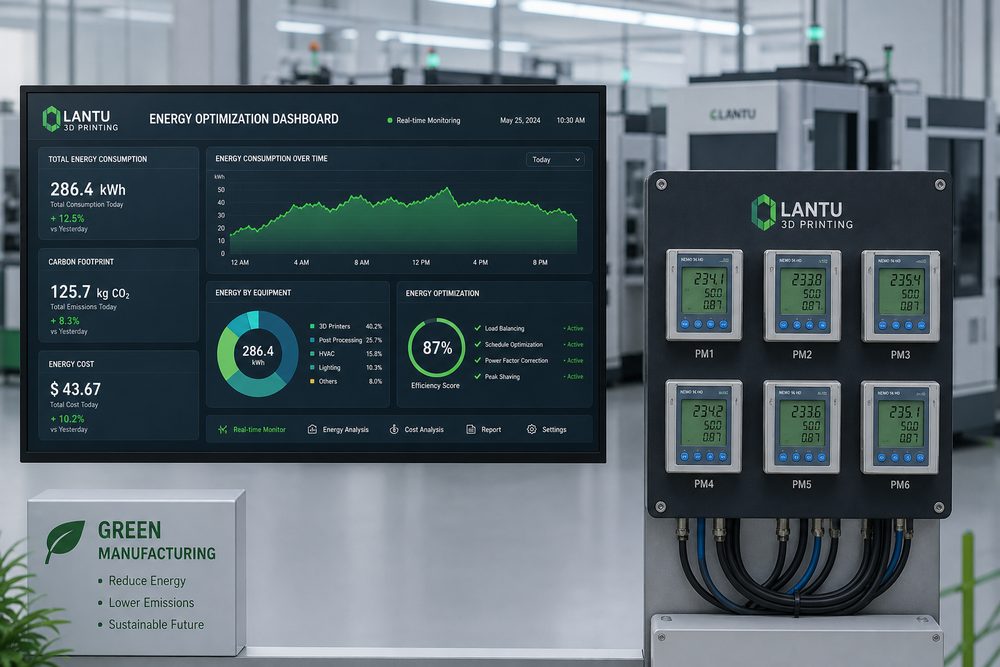
Pendahuluan: Optimasi konsumsi energi bukan sekadar hemat listrik
Seiring bertambahnya jumlah perangkat cetak 3D, biaya energi dari listrik, pendingin udara, udara terkompresi, proses curing, perlakuan panas, dan penanganan serbuk menjadi semakin nyata. Bagi pelanggan korporat, manufaktur hijau dan jejak karbon juga telah menjadi bagian dari evaluasi rantai pasok. Cetak 3D memang memiliki potensi untuk mengurangi limbah material, tetapi jika penjadwalan produksi tidak efisien, mesin terlalu lama dalam mode siaga, atau pascaproses mengalami pengerjaan ulang berulang, pemborosan energi tetap akan terjadi.
1. Bangun terlebih dahulu standar pengukuran konsumsi energi
Sebelum melakukan optimasi, perlu diketahui di mana konsumsi energi terjadi. Disarankan untuk mencatat konsumsi listrik berdasarkan mesin, proses, dan pesanan, termasuk tahap pencetakan, pemanasan awal, pendinginan, siaga, serta pascaproses. Untuk proses powder bed, waktu pemanasan awal dan pendinginan dapat mencakup porsi besar dari total siklus; untuk proses resin, pencucian, curing, dan ventilasi juga harus dihitung. Hanya dengan menetapkan indikator konsumsi energi per komponen, per berat, atau per volume pembentukan efektif, perbandingan dapat dilakukan secara akurat.
2. Tingkatkan tingkat muat batch untuk menurunkan konsumsi energi per unit
Beban energi dasar pada banyak mesin tidak sepenuhnya sebanding dengan jumlah muatan. Penggabungan batch yang tepat dapat secara signifikan menurunkan konsumsi energi per bagian, terutama pada proses SLS, MJF, dan powder bed logam. Namun, penggabungan batch tidak boleh mengorbankan lead time dan kualitas; pengelompokan harus dilakukan berdasarkan material, warna, kebutuhan presisi, dan jalur pascaproses. Untuk pesanan mendesak, batch kecil dapat digunakan agar pengiriman cepat; untuk pesanan biasa, aturan penjadwalan dapat dimanfaatkan untuk meningkatkan pemanfaatan chamber.
3. Mengurangi pengerjaan ulang berarti mengurangi pemborosan energi
Pengerjaan ulang dan pencetakan ulang sering kali menjadi sumber pemborosan energi tersembunyi terbesar. Melalui DFM di tahap awal, konfirmasi first article, penguncian parameter, dan penelusuran kualitas, tingkat kegagalan dapat ditekan. Pascaproses juga harus menghindari sandblasting berulang, pengecatan kedua, dan pengamplasan berlebihan. Dalam beberapa kasus, memilih material atau proses yang lebih sesuai memang mungkin membuat harga satuan sedikit lebih tinggi, tetapi dapat mengurangi kegagalan dan pascaproses, sehingga secara keseluruhan lebih hemat energi.
4. Manajemen mesin dan kontrol lingkungan sama pentingnya
Perawatan rutin pada laser, sumber cahaya, sistem pemanas, dan mekanisme gerak dapat mencegah mesin berjalan secara tidak efisien. Sistem pendingin udara dan ventilasi sebaiknya dikontrol per zona sesuai kebutuhan proses, bukan menjalankan seluruh bengkel pada beban tinggi secara seragam. Mesin yang lama tidak memiliki tugas harus masuk ke mode hemat energi, sambil tetap mempertahankan lingkungan penyimpanan material yang diperlukan. Dashboard data dapat menampilkan durasi siaga, tingkat muat, dan konsumsi energi abnormal, sehingga manajer dapat menemukan titik pemborosan.
Kesimpulan
Optimasi energi pada cetak 3D bukan sekadar menurunkan daya sebuah mesin, melainkan mengurangi pemborosan di seluruh proses melalui pesanan, proses, kualitas, dan kontrol lingkungan. Saat Blueprint3D menghubungkan sumber daya desain dan manufaktur, pendekatan berbasis data juga dapat membantu pelanggan memilih jalur implementasi yang lebih efisien dan lebih berkelanjutan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.