
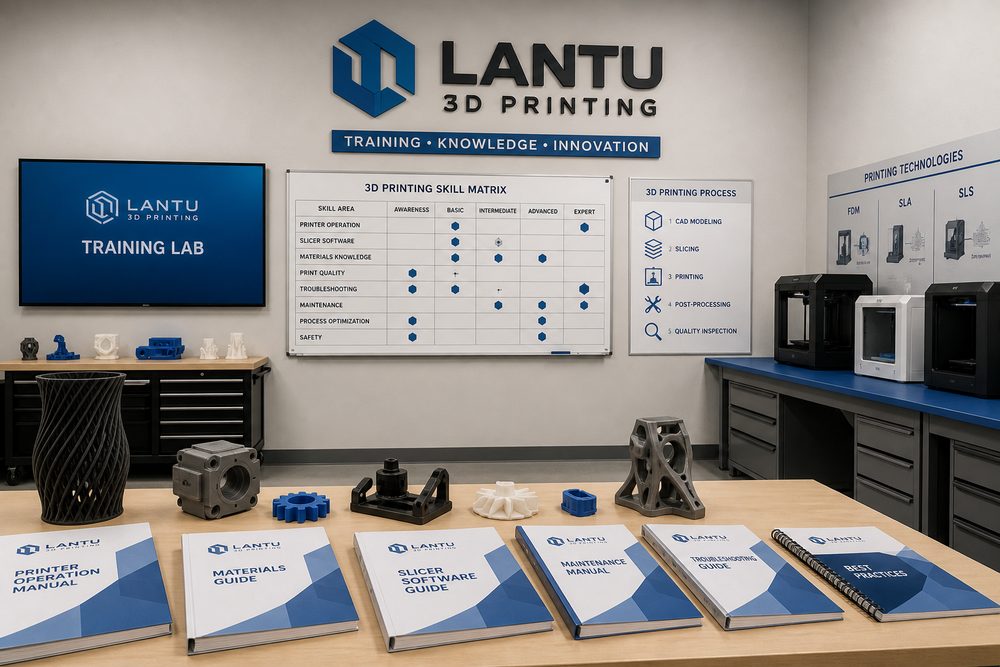
Giriş: Ekip yetkinliği, 3D baskı hizmetinin tavanını belirler
3D baskı yetenek eğitimi ve ekip kurma, tek bir işlem sorunu değil; ihtiyaç netleştirme, model değerlendirme, malzeme prosesi, üretim planlama ve teslimat kabulüne kadar uzanan sistematik bir iştir. lantu3D Printing gibi, tasarımdan fiziksel teslimata kadar tam yaşam döngüsü yönetimi ve gerçekleştirme platformlarında, 3D baskı hizmetinin üst sınırı ekip yetkinliği tarafından belirlenir ve bunun ölçülebilir, geriye dönük incelenebilir ve sürekli iyileştirilebilir iş kalemlerine ayrılması gerekir: Girdi dosyası tam mı, kritik ölçüler işaretlenmiş mi, malzeme partisi ve ekipman parametreleri izlenebilir mi, kontrol kayıtları müşteri kararını destekleyebiliyor mu? Bu bilgiler proje erken aşamasında biriktirilirse, sonraki tekliflendirme, numune üretimi, küçük seri üretim ve kalite kapatma süreçleri kişisel deneyime dayalı anlık kararlar olmaktan çıkar.
Gerçek projelerde işletmeler çoğu zaman 3D baskı yetenek eğitimi ve ekip kurmayı belirli bir pozisyonun uzmanlık alanı olarak görür; ancak sonucu gerçekten etkileyen şey süreçler arası koordinasyondur. İlk bakışta basit görünen bir numune, aynı anda 0,1-0,2 mm katman kalınlığı seçimi, ±0,2 mm seviyesinde ölçü kontrolü, destek temas noktalarının işlenmesi, termal deformasyon riski, yüzey pürüzlülüğü hedefi ve taşıma koruma yöntemini içerebilir. Birleşik bir yöntem olmadığında, yeniden işleme maliyetleri çoğu zaman teslimat öncesinde toplu biçimde ortaya çıkar.
1. Tasarım, proses, kalite kontrol ve proje yönetimi gereksinimlerini görev yetkinlik modeliyle ayırmak
İlk olarak net bir teknik temel oluşturulmalıdır. Proje başlangıcında parçanın kullanım amacı, yük yönü, montaj ilişkileri, görünüm seviyesi ve teslimat miktarı doğrulanmalı; bu koşullar proses parametrelerine dönüştürülmelidir. Örneğin fonksiyon doğrulama parçaları daha çok dayanım ve boyutsal kararlılığa odaklanırken, sergileme parçaları doku, renk ve yüzey tutarlılığına, küçük seri parçalar ise birim maliyet, çevrim süresi ve parti tutarlılığına odaklanır. Farklı hedefler farklı malzeme ve proses kombinasyonları gerektirir; tüm senaryoları tek bir deneyim setiyle yönetmek mümkün değildir.
Ana parametrelerin proje kartına yazılması önerilir: önerilen malzeme, üretim yönü, katman kalınlığı aralığı, kritik ölçü toleransları, son işlem gereksinimleri, kontrol yöntemi ve risk seviyesi. SLA reçine parçalarında ince duvar eğrilmesi, destek izleri ve UV kürleme sonrası kırılganlık değişimi; SLS naylon parçalarda toz yenileme oranı, porozite ve boyama homojenliği; metal SLM parçalarda ise artık gerilim, ısıl işlem prosedürü ve kritik deliklerde ikincil işleme payı özellikle izlenmelidir.
2. Vaka çalışmalarıyla yeni başlayanların teoriden pratiğe geçişini hızlandırmak
Sorun analizi “baskı başarısız oldu” gibi bir sonuç ifadesinde kalmamalı; tasarım, malzeme, ekipman, parametre ve operatör olmak üzere beş boyuta geri izlenmelidir. Örneğin bir parçanın çatlaması, duvar kalınlığındaki ani değişimlerden, iç gerilim birikiminden veya uygunsuz ısıl işlem eğrisinden kaynaklanabilir; delik konum sapması üretim yönünden, destek rijitliğinin yetersiz olmasından veya son işlemde konumlandırma referansının belirsizliğinden doğabilir; yüzey düzensizliği ise aynı anda destek yerleşimi, kumlama medyası, parlatma yolu ve yıkama-kurutma koşullarıyla ilişkili olabilir.
lantu3D Printing, proje yönetiminde kanıt zincirine daha fazla önem verir: dilimleme ekran görüntüleri, ekipman partisi, malzeme lot numarası, kritik parametreler, süreç fotoğrafları ve kontrol verileri saklanır. Bunun değeri yalnızca sorumluluk belirlemek değildir; sonraki tasarım iyileştirmeleri için dayanak oluşturmaktır. Örneğin yerel duvar kalınlığını 1,0 mm'den 1,5 mm'ye çıkarmak, çıkıntı açısını 45° içinde tutmak, geniş düz yüzeyin arka tarafına takviye nervürleri eklemek çoğu zaman ekipmanı değiştirmekten daha etkilidir.
3. Bilgi tabanı ve mentorluk mekanizması kurarak deneyim kaybını azaltmak
Uygulanabilir bir çözüm; süreç, rol ve kabul kriterlerini içermelidir. Süreç tarafında “ihtiyaç değerlendirmesi—DFAM tasarım kontrolü—proses değerlendirmesi—prototip doğrulaması—seri öncesi onay—teslimat sonrası değerlendirme” şeklinde altı adımlı bir yöntem uygulanabilir; rol tarafında tasarım, proses, üretim, kalite kontrol ve proje yöneticisi kilit noktalara birlikte dahil olmalıdır; kabul tarafında ise ölçülere ek olarak görünüm seviyesi, montaj testi, dayanım doğrulaması, paketleme durumu ve müşteri geri bildirimi de kaydedilmelidir.
Küçük ve orta ölçekli projelerde kademeli kontrol önerilir: A seviyesi güvenlik veya montaj açısından kritik parçalar için ilk parça kontrolü ve kritik ölçülerin tam kontrolü zorunlu olmalıdır; B seviyesi fonksiyon doğrulama parçaları için örnekleme kontrolü ve montaj doğrulaması yeterlidir; C seviyesi görünüm veya sergileme parçalarında ise yüzey ve renk tutarlılığı öncelikli kontrol edilir. Bu sınıflandırmayla kaynak kullanımı daha hedefli hale gelir ve müşteri maliyet-kalite sınırlarını daha kolay anlar.
4. Ekipin sürekli büyümesini proje sonrası değerlendirmelerle desteklemek
Uygulamada en kolay gözden kaçan konu geri değerlendirme mekanizmasıdır. Her proje tamamlandıktan sonra gerçek iş süresi, başarısızlık sayısı, yeniden işleme nedenleri, müşteri değişiklikleri ve nihai parametreler kaydedilmeli; tek seferlik teslimat deneyimi kurumsal bir varlığa dönüştürülmelidir. Tıbbi yardımcı ekipmanlar, otomotiv fikstürleri, tüketici elektroniği gövdeleri ve havacılık-uzay numuneleri gibi tekrarlayan sektörlerde bu değerlendirme verileri malzeme kütüphanesi, parametre kütüphanesi, risk listesi ve teklif şablonlarına dönüşebilir.
Aynı zamanda 3D baskıyı basitçe “hızlı bir parça yapmak” olarak konumlandırmaktan kaçınmak gerekir. Temel değeri; doğrulama döngüsünü kısaltmak, karmaşık yapıların üretim bariyerini azaltmak ve tasarım, üretim, kontrol ile teslimat verilerini birbirine bağlamaktır. İşletmeler 3D baskı yetenek eğitimini ve ekip kurmayı standart süreçlere dahil ettiğinde, 3D baskı ancak o zaman deneme üretim aracından istikrarlı bir dijital üretim yeteneğine dönüşebilir.
Sonuç
Yetenek inşasının odağı, tek bir süper uzman yetiştirmek değil; işbirliği yapılabilen, kopyalanabilen bir organizasyon yetkinliği oluşturmaktır. Sektör profesyonelleri için gerçek rekabet gücü, belirli bir ekipmana sahip olmak değil; karmaşık talepler altında hızlı değerlendirme yapabilmek, sağlam biçimde uygulayabilmek ve deneyimi sürekli biriktirebilmektir. lantu3D Printing, tasarım değerlendirmesi, malzeme prosesi, üretim yönetimi ve teslimat doğrulaması etrafında müşterilere çizimden gerçeğe uzanan eksiksiz bir gerçekleştirme desteği sunmaya devam edecektir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.