
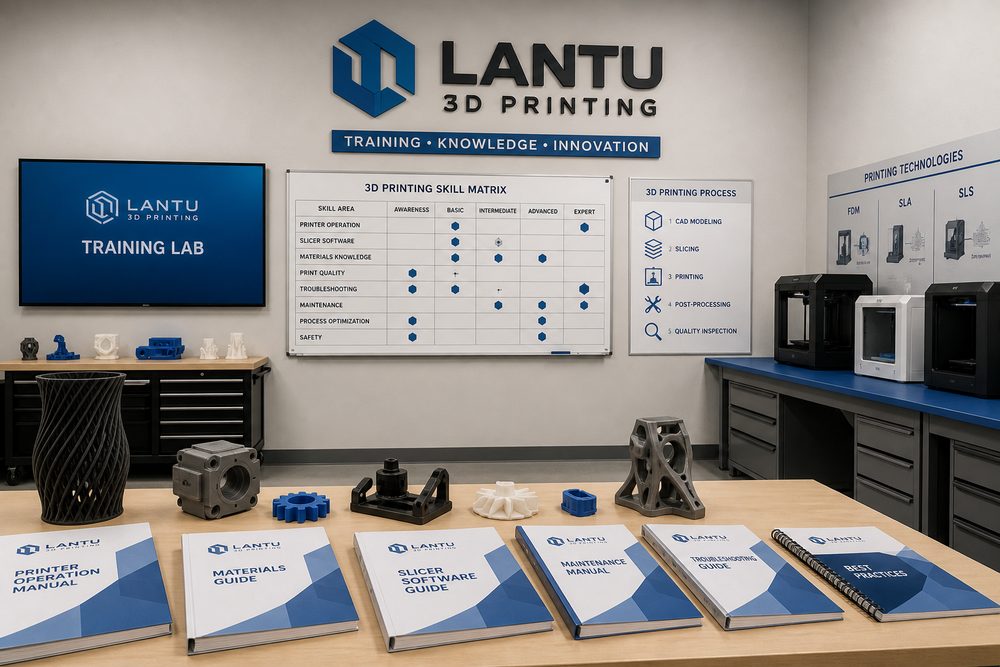
Einleitung: Die Teamkompetenz bestimmt die Obergrenze des 3D-Druck-Services
Die Schulung von 3D-Druck-Fachkräften und der Aufbau eines Teams sind kein einzelner Prozessschritt, sondern ein systematisches Vorhaben, das von der Klärung der Anforderungen über die Modellbewertung, Material- und Prozessauswahl, Produktionsplanung bis hin zur Auslieferung und Abnahme reicht. Für eine Plattform wie lantu3D Printing, die den gesamten Lebenszyklus von der Idee bis zum physischen Bauteil abbildet und umsetzt, muss die Leistungsfähigkeit des Teams in messbare, überprüfbare und kontinuierlich verbesserbare Arbeitspakete zerlegt werden: Sind die Eingangsdaten vollständig, sind kritische Maße gekennzeichnet, sind Materialchargen und Maschinenparameter rückverfolgbar, und stützen die Prüfprotokolle die Entscheidungen des Kunden? Nur wenn diese Informationen früh im Projekt gesichert werden, hängen Angebot, Musterteile, Kleinserienfertigung und Qualitätsrückkopplung nicht von einer spontanen Einzelmeinung ab.
In der Praxis verstehen Unternehmen die Schulung von 3D-Druck-Fachkräften und den Teamaufbau oft als Spezialkompetenz einer einzelnen Rolle. Tatsächlich wird das Ergebnis jedoch von der Zusammenarbeit über alle Schnittstellen hinweg bestimmt. Ein scheinbar einfaches Musterteil kann gleichzeitig die Wahl einer Schichthöhe von 0,1 bis 0,2 mm, Maßhaltigkeit im Bereich von ±0,2 mm, die Behandlung von Stützkontaktpunkten, das Risiko thermischer Verformung, das Ziel der Oberflächenrauheit sowie die Art des Transportschutzes betreffen. Ohne einheitliche Vorgehensweisen kumulieren Nacharbeitskosten oft erst kurz vor der Lieferung.
1. Design-, Prozess-, Prüf- und Projektmanagement-Anforderungen über ein Stellen-Kompetenzmodell zerlegen
Zunächst ist eine klare technische Basis zu schaffen. Zu Projektbeginn sollten Verwendungszweck des Bauteils, Belastungsrichtung, Fügeverhältnisse, Optiklevel und Liefermenge bestätigt und in Prozessparameter übersetzt werden. Funktionale Prüfteile legen den Schwerpunkt etwa auf Festigkeit und Maßstabilität, Präsentationsteile auf Struktur, Farbe und Oberflächenkonsistenz, Kleinserienteile auf Stückkosten, Taktzeit und Chargenkonstanz. Unterschiedliche Ziele erfordern unterschiedliche Material- und Prozesskombinationen; eine einzige Erfahrungsregel kann nicht alle Szenarien abdecken.
Empfehlenswert ist es, die wichtigsten Parameter in einer Projektkarte festzuhalten: empfohlene Werkstoffe, Ausrichtung im Bauraum, Schichthöhenbereich, Toleranzen kritischer Maße, Anforderungen an die Nachbearbeitung, Prüfmethoden und Risikoklasse. Bei SLA-Harzbauteilen sind Wandverzug, Stützspuren und die nach UV-Härtung veränderte Sprödigkeit zu beachten; bei SLS-Nylonbauteilen die Pulver-Refresh-Rate, Porosität und Gleichmäßigkeit der Einfärbung; bei SLM-Metallteilen vor allem Eigenspannungen, Wärmebehandlungsregime und das Bearbeitungsaufmaß an kritischen Bohrungen.
2. Mit Fallstudien die Distanz zwischen Theorie und Praxis für Neueinsteiger verkürzen
Die Problemanalyse darf sich nicht auf eine Ergebnisbeschreibung wie „Druck fehlgeschlagen“ beschränken, sondern muss auf die fünf Dimensionen Design, Material, Maschine, Parameter und Bedienung zurückgeführt werden. Ein Bauteilriss kann beispielsweise aus einem abrupten Wandstärkenwechsel, inneren Spannungen oder einer ungeeigneten Wärmebehandlungskurve entstehen; eine Bohrungsabweichung aus der Bauraumorientierung, unzureichender Stützsteifigkeit oder einer unklaren Referenz für die Nachbearbeitung; eine ungleichmäßige Oberfläche aus Stützlayout, Strahlmittel, Polierweg sowie Reinigungs- und Trocknungsbedingungen zugleich.
lantu3D Printing legt im Projektmanagement besonderen Wert auf die Beweiskette: Schnittbilder, Maschinencharge, Materialchargennummer, Schlüsselparameter, Prozessfotos und Prüfdaten werden aufbewahrt. Der Nutzen besteht nicht nur in der Nachverfolgung von Verantwortlichkeiten, sondern vor allem darin, die nächste Designoptimierung auf eine belastbare Grundlage zu stellen. So ist es oft wirksamer, die lokale Wandstärke von 1,0 mm auf 1,5 mm zu erhöhen, den Überhangwinkel auf unter 45° zu begrenzen oder an großen Flächen auf der Rückseite Rippen zu ergänzen, als einfach die Maschine zu wechseln.
3. Wissensdatenbank und Mentorenmechanismus aufbauen, um den Verlust von Erfahrungswissen zu reduzieren
Eine umsetzbare Lösung sollte Prozesse, Rollen und Abnahmekriterien enthalten. Beim Ablauf kann ein Sechs-Schritte-Modell eingesetzt werden: „Anforderungsprüfung — DFAM-Designprüfung — Prozessprüfung — Validierung des Prototyps — Freigabe vor der Serie — Liefer-Review“. Bei den Rollen beteiligen sich Design, Prozessentwicklung, Produktion, Qualitätssicherung und Projektmanagement gemeinsam an den entscheidenden Meilensteinen. Bei der Abnahme werden neben den Maßen auch Optiklevel, Montageprüfung, Festigkeitsnachweis, Verpackungszustand und Kundenfeedback dokumentiert.
Bei Projekten mit kleinen bis mittleren Stückzahlen empfiehlt sich eine gestufte Kontrolle: Klasse A umfasst sicherheitsrelevante oder montagerelevante Teile und erfordert eine Erstteilprüfung sowie eine 100-Prozent-Prüfung kritischer Maße; Klasse B umfasst Funktionsmuster und wird per Stichprobe plus Montageprüfung kontrolliert; Klasse C umfasst Optik- oder Präsentationsteile mit Fokus auf Oberfläche und Farbgleichmäßigkeit. Durch die Einteilung werden Ressourcen zielgerichteter eingesetzt, und der Kunde kann Kosten- und Qualitätsgrenzen besser nachvollziehen.
4. Projekt-Reviews nutzen, um das Team kontinuierlich weiterzuentwickeln
Ein leicht übersehener, aber entscheidender Punkt in der Umsetzung ist der Review-Mechanismus. Nach jedem Projekt sollten tatsächliche Arbeitsstunden, Fehlversuche, Ursachen für Nacharbeit, Änderungswünsche des Kunden und die finalen Parameter dokumentiert werden, damit aus einmaliger Lieferung organisatorisches Wissen wird. In wiederkehrenden Branchen wie medizinischen Hilfsmitteln, Automobilvorrichtungen, Gehäusen für Unterhaltungselektronik und Luft- und Raumfahrt-Mustern können Review-Daten Materialbibliotheken, Parameterdatenbanken, Risikolisten und Angebotsvorlagen bilden.
Gleichzeitig sollte 3D-Druck nicht einfach als „ein Teil schnell herstellen“ verstanden werden. Sein Kernwert liegt darin, Validierungszyklen zu verkürzen, die Hürde für komplexe Geometrien zu senken und Design-, Fertigungs-, Prüf- und Lieferdaten miteinander zu verbinden. Wenn Unternehmen die Schulung von 3D-Druck-Fachkräften und den Teamaufbau in standardisierte Abläufe integrieren, kann sich 3D-Druck von einem Prototyping-Werkzeug zu einer stabilen digitalen Fertigungskompetenz entwickeln.
Fazit
Im Zentrum des Talentaufbaus steht nicht die Ausbildung eines einzelnen Alleskönners, sondern die Entwicklung einer kooperationsfähigen, reproduzierbaren Organisationskompetenz. Für Branchenpraktiker liegt der eigentliche Wettbewerbsvorteil nicht im Besitz einer bestimmten Maschine, sondern darin, komplexe Anforderungen schnell zu bewerten, verlässlich umzusetzen und Erfahrungen kontinuierlich zu sichern. lantu3D Printing wird weiterhin rund um Designbewertung, Material- und Prozessauswahl, Produktionsmanagement und Lieferverifizierung umfassende Umsetzungsunterstützung von der Idee bis zum physischen Bauteil bieten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.