
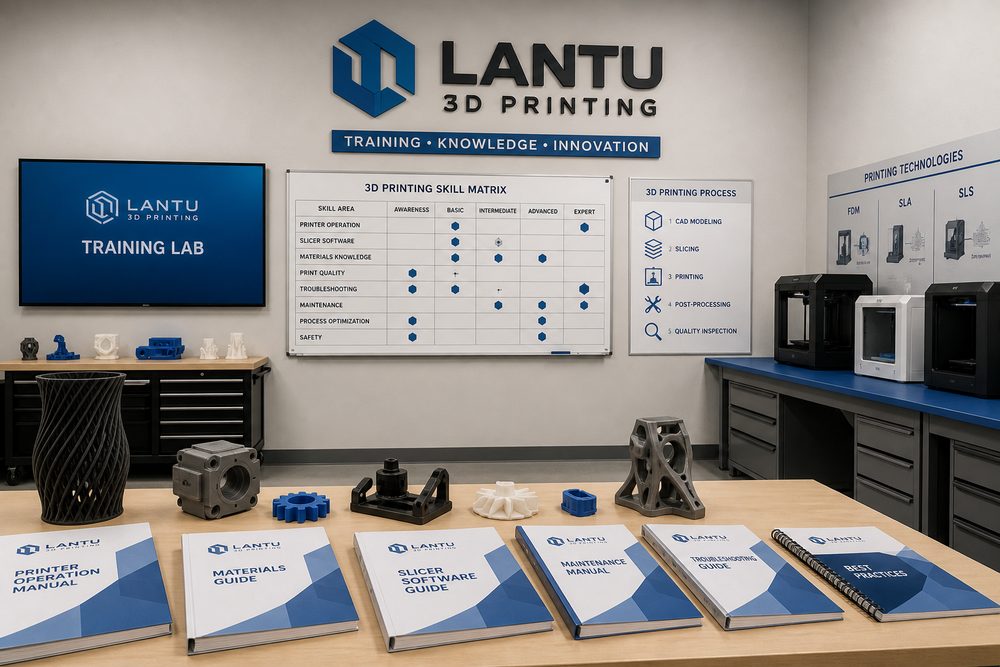
Введение: возможности команды определяют потолок сервиса 3D-печати
Обучение персонала 3D-печати и построение команды — это не вопрос одной операции, а комплексная система, охватывающая уточнение требований, оценку модели, материалы и технологию, планирование производства и приемку результата. Для такой платформы полного жизненного цикла, как Ланьту 3D, которая обеспечивает путь от чертежа и дизайна до физической поставки, потолок сервиса 3D-печати нужно разложить на измеримые, подлежащие разбору и устойчиво улучшаемые задачи: полон ли входной файл, отмечены ли ключевые размеры, прослеживаются ли партии материалов и параметры оборудования, достаточны ли протоколы контроля для принятия решения клиентом. Только если эта информация фиксируется на раннем этапе проекта, последующие расчеты, прототипирование, мелкосерийное производство и замыкание цикла качества не будут зависеть от сиюминутных оценок конкретного специалиста.
В реальных проектах компании часто понимают обучение персонала 3D-печати и построение команды как узкую компетенцию отдельной должности, но на деле результат определяет межфункциональное взаимодействие. Даже на первый взгляд простой образец может одновременно требовать выбора толщины слоя 0,1–0,2 мм, контроля размеров на уровне ±0,2 мм, обработки точек контакта поддержек, управления риском термодеформации, заданного уровня шероховатости поверхности и способа защиты при транспортировке. Без единого подхода затраты на переделки часто резко возрастают уже перед отгрузкой.
1. Разбейте требования к проектированию, технологии, контролю качества и управлению проектом через модель должностных компетенций
Сначала необходимо сформировать четкую технологическую базу. При запуске проекта следует подтвердить назначение детали, направление нагрузок, посадочные связи, требования к внешнему виду и количество поставки, а затем преобразовать эти условия в технологические параметры. Например, для функциональных тестовых деталей важнее прочность и стабильность размеров, для демонстрационных изделий — текстура, цвет и однородность поверхности, а для мелких серий — себестоимость одной детали, такт и стабильность партий. Разным целям соответствуют разные сочетания материалов и технологий, и нельзя одной и той же практикой закрыть все сценарии.
Рекомендуется вносить ключевые параметры в карточку проекта: рекомендуемый материал, ориентацию построения, диапазон толщины слоя, допуск на критические размеры, требования к постобработке, метод контроля и уровень риска. Для деталей, напечатанных SLA-смолой, важно учитывать коробление тонких стенок, следы поддержек и изменение хрупкости после УФ-отверждения; для нейлоновых деталей SLS — коэффициент обновления порошка, пористость и равномерность окрашивания; для металлических деталей SLM — остаточные напряжения, режим термообработки и припуск на вторичную обработку критических отверстий.
2. Сократите путь новичка от теории к практике через обучение на кейсах
Анализ проблем не должен ограничиваться описанием результата вроде «печать не удалась», а должен возвращаться к пяти измерениям: проектирование, материал, оборудование, параметры и операция. Например, растрескивание детали может быть вызвано резким изменением толщины стенки, концентрацией внутренних напряжений или неудачной кривой термообработки; смещение отверстий — направлением построения, недостаточной жесткостью поддержек или неясной базой для последующей механической обработки; неравномерность поверхности может одновременно зависеть от схемы поддержек, абразива при пескоструйной обработке, траектории полировки и условий мойки и сушки.
В управлении проектами Ланьту 3D делает больший акцент на цепочке доказательств: сохраняются скриншоты слайсинга, партии оборудования, номера партий материалов, ключевые параметры, фотографии процесса и данные контроля. Ценность этого подхода не только в том, чтобы определить виновного, но и в том, чтобы у следующего цикла оптимизации конструкции была основа. Например, увеличение локальной толщины стенки с 1,0 мм до 1,5 мм, ограничение угла нависания 45° и менее, а также добавление ребер на обратной стороне большой плоскости обычно эффективнее, чем простая замена оборудования.
3. Создайте базу знаний и наставничество, чтобы снизить потерю опыта
Практическое решение должно включать процессы, роли и критерии приемки. По процессу можно использовать шестишаговую схему: «анализ требований — проверка проектирования по DFAM — технологическое рассмотрение — валидация опытной партии — подтверждение перед серией — разбор по итогам поставки»; по ролям в ключевых точках должны участвовать проектировщик, технолог, производство, ОТК и менеджер проекта; по приемке, помимо размеров, необходимо фиксировать уровень внешнего вида, испытания на сборку, проверку прочности, состояние упаковки и обратную связь клиента.
В проектах малых и средних серий рекомендуется вводить поэтапное управление: класс A — детали, критичные для безопасности или сборки, для них обязателен контроль первой детали и 100% проверка критических размеров; класс B — функциональные тестовые детали, для них применяется выборочный контроль и проверка сборки; класс C — изделия для внешнего вида или демонстрации, где основное внимание уделяется поверхности и единообразию цвета. После такой классификации ресурсы распределяются точнее, а клиенту легче объяснить границы между стоимостью и качеством.
4. Используйте разбор проектов для постоянного роста команды
На практике чаще всего недооценивают механизм постпроектного разбора. После завершения каждого проекта следует фиксировать фактические трудозатраты, число неудач, причины переделок, изменения со стороны клиента и итоговые параметры, превращая единичный опыт поставки в актив организации. Для повторяющихся отраслей, таких как медицинские ортезы, автомобильные приспособления, корпуса потребительской электроники и образцы для аэрокосмической отрасли, данные разбора могут сформировать библиотеку материалов, библиотеку параметров, список рисков и шаблоны расчета стоимости.
Одновременно нужно избегать упрощенного восприятия 3D-печати как «просто быстро сделать деталь». Ее основная ценность заключается в сокращении цикла проверки, снижении порога изготовления сложных геометрий и связывании данных проектирования, производства, контроля и поставки. Когда компания включает обучение персонала 3D-печати и построение команды в стандартные процессы, 3D-печать действительно может перейти от инструмента прототипирования к устойчивой цифровой производственной компетенции.
Заключение
Ключевая задача развития кадров — не выращивать одного универсального эксперта, а формировать организационную способность к координации, воспроизведению и передаче опыта. Для участников отрасли настоящая конкурентоспособность заключается не в наличии того или иного оборудования, а в способности быстро оценивать сложные требования, стабильно исполнять задачи и непрерывно накапливать знания. Ланьту 3D продолжит фокусироваться на оценке конструкции, материалах и технологии, управлении производством и проверке поставки, чтобы предоставлять клиентам полный цикл реализации — от чертежа до физического изделия.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.