
Giriş: Standartlaştırma, teslimat sonucunu artık bireysel deneyime bağlı olmaktan çıkarır
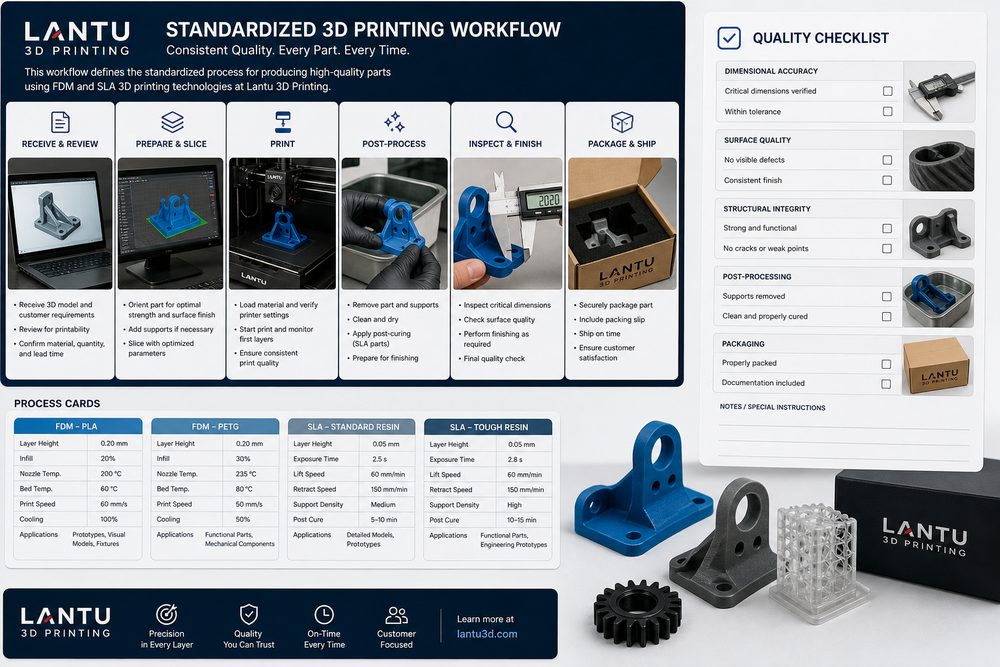
3D baskı standartlaştırma sistemi kurmak tek bir operasyon meselesi değildir; gereksinim netleştirmeden model değerlendirmesine, malzeme ve süreçlerden üretim planlamasına ve teslim kabulüne uzanan sistematik bir çalışmadır. Planlardan fiziksel ürüne kadar tüm yaşam döngüsünü yöneten ve uygulayan bir platform olan lantu3D Printing için, teslimat sonucunun bireysel deneyime bağlı olmaktan çıkarılması; girdi dosyasının eksiksiz olup olmadığı, kritik ölçülerin işaretlenip işaretlenmediği, malzeme partisi ve ekipman parametrelerinin izlenebilir olup olmadığı ve kontrol kayıtlarının müşteri kararlarını destekleyip desteklemediği gibi ölçülebilir, geri izlenebilir ve sürekli iyileştirilebilir iş kalemlerine ayrılmalıdır. Bu bilgiler proje başında kayda geçirildiğinde, sonraki tekliflendirme, prototip üretimi, küçük seri üretim ve kalite kapatma süreci artık anlık kişisel yargılara bağlı kalmaz.
Uygulamadaki projelerde şirketler çoğu zaman 3D baskı standartlaştırma sistemini belirli bir pozisyonun uzmanlığı olarak görür; oysa sonucu asıl etkileyen, aşamalar arası koordinasyondur. Basit görünen bir numune; 0,1-0,2 mm katman kalınlığı seçimi, ±0,2 mm seviyesinde boyutsal kontrol, destek temas noktalarının işlenmesi, termal deformasyon riski, yüzey pürüzlülüğü hedefi ve taşıma koruma yöntemi gibi birçok konuyu aynı anda içerebilir. Tek tip bir yöntem yoksa, yeniden işleme maliyeti çoğu zaman teslimata yakın bir anda topluca ortaya çıkar.
1. Dosya, malzeme, süreç ve kontrol standartları birlikte yönetilmelidir
Öncelikle net bir teknik temel oluşturulmalıdır. Proje başlangıcında parçanın kullanım amacı, yük yönü, montaj ilişkisi, görünüm seviyesi ve teslimat adedi doğrulanmalı; bu koşullar süreç parametrelerine dönüştürülmelidir. Örneğin fonksiyon doğrulama parçaları daha çok dayanım ve boyutsal kararlılığa odaklanırken, sergileme parçaları doku, renk ve yüzey tutarlılığına odaklanır; küçük seri parçalar ise birim maliyet, çevrim süresi ve parti tutarlılığı açısından değerlendirilir. Farklı hedefler farklı malzeme ve süreç kombinasyonları gerektirir; tüm senaryoları tek bir deneyim setiyle yönetmek doğru değildir.
Ana parametrelerin proje kartına yazılması önerilir: önerilen malzeme, üretim yönü, katman kalınlığı aralığı, kritik ölçü toleransları, son işlem gereksinimleri, kontrol yöntemi ve risk seviyesi. SLA reçine parçalarında ince duvar eğilmesi, destek izleri ve UV kürleme sonrası gevreklik değişimleri dikkate alınmalıdır; SLS naylon parçalarda toz yenileme oranı, porozite ve boyama homojenliği izlenmelidir; metal SLM parçalarda ise özellikle kalıntı gerilim, ısıl işlem rejimi ve kritik deliklerde ikinci işlem payı yönetilmelidir.
2. Süreç noktaları departmanlar arası iletişim hatalarını azaltır
Problem analizi yalnızca “baskı başarısız oldu” gibi sonuç ifadelerinde kalmamalı; tasarım, malzeme, ekipman, parametre ve operatör olmak üzere beş boyuta geri izlenmelidir. Örneğin bir parçanın çatlaması, duvar kalınlığındaki ani değişimden, iç gerilim yoğunlaşmasından veya uygunsuz ısıl işlem eğrisinden kaynaklanabilir; delik konumu sapması, üretim yönü, destek rijitliğinin yetersizliği veya son işlemde referans alınan konumlandırma bazının belirsizliğinden doğabilir; yüzeydeki düzensizlik ise destek yerleşimi, kumlama ortamı, parlatma yolu ve yıkama-kurutma koşullarıyla aynı anda ilişkili olabilir.
lantu3D Printing proje yönetiminde kanıt zincirine daha fazla önem verir: dilimleme ekran görüntüleri, ekipman partisi, malzeme lot numarası, kritik parametreler, süreç fotoğrafları ve kontrol verileri saklanır. Bunun değeri yalnızca sorumluluk belirlemek değildir; bir sonraki tasarım iyileştirmesinin dayanağını oluşturmasıdır. Örneğin yerel duvar kalınlığını 1,0 mm’den 1,5 mm’ye çıkarmak, çıkıntı açısını 45° altında tutmak, geniş düz yüzeylerin arka kısmına takviye nervürleri eklemek çoğu zaman yalnızca ekipman değiştirmekten daha etkilidir.
3. Standartlaştırma, tekliflendirme, üretim ve teslimat sistemine entegre edilmelidir
Uygulanabilir bir çözüm; süreç, rol ve kabul kriterlerini içermelidir. Süreç açısından “gereksinim değerlendirmesi — DFAM tasarım kontrolü — süreç değerlendirmesi — deneme üretimi doğrulaması — seri üretim öncesi onay — teslimat sonrası geri değerlendirme” şeklinde altı adımlı bir yöntem benimsenebilir; roller açısından tasarım, süreç, üretim, kalite kontrol ve proje yöneticisi kritik noktalarda birlikte yer almalıdır; kabul aşamasında ise ölçüler dışında görünüm seviyesi, montaj testi, dayanım doğrulaması, paketleme durumu ve müşteri geri bildirimi de kaydedilmelidir.
Küçük ve orta ölçekli projelerde kademeli kontrol sistemi önerilir: A sınıfı güvenlik veya montaj açısından kritik parçalar olup ilk parça kontrolü ve kritik ölçülerin tam kontrolünü gerektirir; B sınıfı fonksiyon doğrulama parçaları olup numune kontrolü ile montaj doğrulaması yapılır; C sınıfı görünüm veya sergileme parçaları olup özellikle yüzey ve renk tutarlılığı kontrol edilir. Böylece kaynak kullanımı daha hedefli hale gelir ve müşteri maliyet ile kalite sınırlarını daha kolay anlayabilir.
4. Sürekli geri değerlendirme standartları güncel tutar
Uygulama sürecinde en kolay gözden kaçan konu geri değerlendirme mekanizmasıdır. Her proje tamamlandığında gerçek çalışma süresi, başarısızlık sayısı, yeniden işleme nedenleri, müşteri değişiklikleri ve nihai parametreler kaydedilmeli; tek seferlik teslimat deneyimi kurumsal bir varlığa dönüştürülmelidir. Tıbbi yardımcı ekipmanlar, otomotiv fikstürleri, tüketici elektroniği muhafazaları ve havacılık-uzay numuneleri gibi tekrarlı sektörlerde geri değerlendirme verileri; malzeme kütüphanesi, parametre kütüphanesi, risk listesi ve teklif şablonları oluşturabilir.
Ayrıca 3D baskıyı yalnızca “hızlıca bir parça üretmek” olarak konumlandırmaktan kaçınmak gerekir. Temel değeri; doğrulama süresini kısaltmak, karmaşık yapıların üretim eşiğini düşürmek ve tasarım, üretim, kontrol ile teslimat verilerini birbirine bağlamaktır. Şirketler 3D baskı standartlaştırma sistemini standart iş akışına dahil ettiğinde, 3D baskı bir prototip aracından istikrarlı bir dijital üretim kabiliyetine dönüşebilir.
Sonuç
Standartlaştırma esnekliği sınırlamak değil, karmaşık özelleştirilmiş projeler için sağlam bir temel sağlamaktır. Sektör profesyonelleri için gerçek rekabet gücü, belirli bir ekipmana sahip olmak değil; karmaşık gereksinimler karşısında hızlı karar verebilmek, istikrarlı uygulama yapabilmek ve deneyimi sürekli biriktirebilmektir. lantu3D Printing, tasarım değerlendirmesi, malzeme süreçleri, üretim yönetimi ve teslimat doğrulaması etrafında, müşterilere plandan fiziksel ürüne kadar tam kapsamlı uygulama desteği sunmaya devam edecektir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.