
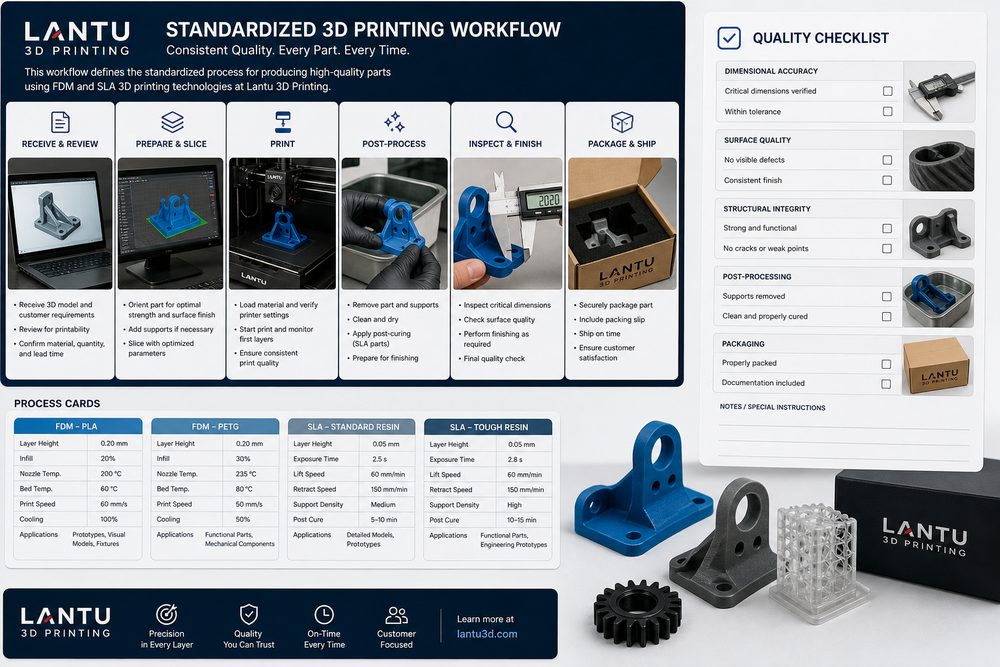
Einleitung: Standardisierung macht Ergebnisse nicht mehr von individueller Erfahrung abhängig
Der Aufbau eines 3D-Druck-Standardisierungssystems ist nicht nur ein einzelner Prozessschritt, sondern ein systematisches Vorhaben, das von der Anforderungsklärung über die Modellbewertung, Material- und Prozessauswahl, Produktionsplanung bis hin zur Abnahme der Auslieferung reicht. Für Plattformen wie lantu3D Printing, die den gesamten Lebenszyklus von der Konstruktionsvorlage bis zum physischen Bauteil abbilden und umsetzen, bedeutet das: Die Ergebnisse dürfen nicht mehr von individueller Erfahrung abhängen, sondern müssen in messbare, nachvollziehbare und kontinuierlich verbesserbare Arbeitspakete zerlegt werden. Sind Eingangsdaten vollständig? Sind kritische Maße gekennzeichnet? Sind Materialcharge und Maschinenparameter rückverfolgbar? Können Prüfdaten die Entscheidung des Kunden stützen? Nur wenn diese Informationen früh im Projekt verankert werden, sind Angebotserstellung, Prototyping, Kleinserienfertigung und Qualitätsrückkopplung nicht mehr auf spontane Einschätzungen einzelner Personen angewiesen.
In der Praxis verstehen Unternehmen den Aufbau eines 3D-Druck-Standardisierungssystems häufig als Spezialaufgabe einer einzelnen Rolle. Tatsächlich wird das Ergebnis jedoch durch die Zusammenarbeit über mehrere Schnittstellen hinweg bestimmt. Ein scheinbar einfaches Bauteil kann gleichzeitig die Auswahl einer Schichtdicke von 0,1 bis 0,2 mm, Maßhaltigkeit im Bereich von ±0,2 mm, das Handling von Stützpunkten, das Risiko thermischer Verformung, das Ziel der Oberflächenrauheit sowie die Schutzmaßnahmen beim Transport betreffen. Ohne einheitliche Vorgehensweisen steigen Nacharbeitskosten oft kurz vor der Auslieferung sprunghaft an.
1. Dokumenten-, Material-, Prozess- und Prüfstandards zentral vereinheitlichen
Zunächst muss eine klare technische Basis geschaffen werden. Zu Beginn eines Projekts sollten Verwendungszweck des Bauteils, Belastungsrichtung, Montagebezug, optische Anforderungen und Liefermenge festgelegt und in Prozessparameter übersetzt werden. Funktionsbauteile für Verifikation legen den Fokus stärker auf Festigkeit und Maßstabilität, Präsentationsbauteile stärker auf Textur, Farbe und Oberflächenkonsistenz, während Kleinserien stärker auf Stückkosten, Taktzeit und Chargenkonsistenz ausgerichtet sind. Unterschiedliche Ziele erfordern unterschiedliche Material- und Prozesskombinationen; eine einzige Erfahrungsregel kann nicht alle Szenarien abdecken.
Es empfiehlt sich, die Schlüsselparameter in einer Projektkarte festzuhalten: empfohlene Materialien, Bauausrichtung, Bereich der Schichtdicke, Toleranzen kritischer Maße, Anforderungen an die Nachbearbeitung, Prüfmethode und Risikostufe. Bei SLA-Harzbauteilen sind Verzug an dünnen Wänden, Stützspuren und spröde Veränderungen nach der UV-Aushärtung zu beachten; bei SLS-Nylonbauteilen stehen Pulverwiederverwendungsrate, Porosität und Färbegleichmäßigkeit im Vordergrund; bei Metallbauteilen aus SLM sind Restspannungen, Wärmebehandlung und zusätzliche Bearbeitungszugaben an kritischen Bohrungen besonders zu steuern.
2. Schnittstellenfehler durch Prozessmeilensteine reduzieren
Die Ursachenanalyse darf nicht bei einer Ergebnisbeschreibung wie „Druck fehlgeschlagen“ stehen bleiben, sondern muss auf fünf Dimensionen zurückgeführt werden: Konstruktion, Material, Maschine, Parameter und Bedienung. Ein Riss im Bauteil kann etwa aus einer plötzlichen Wanddickenänderung, internen Spannungskonzentrationen oder einer ungeeigneten Wärmebehandlungskurve resultieren; eine Abweichung bei Bohrungen kann von der Bauausrichtung, unzureichender Stützsteifigkeit oder einer unklaren Bezugsfläche für die Nachbearbeitung herrühren; ungleichmäßige Oberflächen können zugleich mit Stützlayout, Strahlmittel, Polierpfad sowie Reinigungs- und Trocknungsbedingungen zusammenhängen.
lantu3D Printing legt im Projektmanagement besonderen Wert auf eine belastbare Beweiskette: Schnittbild-Screenshots, Maschinenchargen, Materialchargennummern, Schlüsselparameter, Prozessfotos und Prüfdaten werden archiviert. Der Nutzen besteht nicht nur in der Nachverfolgung von Verantwortlichkeiten, sondern vor allem darin, die nächste Designoptimierung fundiert vorzubereiten. So ist es oft wirksamer, lokale Wandstärken von 1,0 mm auf 1,5 mm zu erhöhen, Überhangwinkel auf unter 45° zu begrenzen oder auf der Rückseite großer Flächen Verstärkungsrippen vorzusehen, als schlicht die Maschine auszutauschen.
3. Standardisierung in Angebot, Produktion und Auslieferung integrieren
Ein praktikables System sollte Prozesse, Rollen und Abnahmekriterien enthalten. Auf Prozessebene kann ein sechsstufiges Vorgehen genutzt werden: „Anforderungsreview – DFAM-Konstruktionsprüfung – Prozessreview – Verifikationsprototyp – Freigabe vor Serienstart – Liefer-Review“. Auf Rollenebene beteiligen sich Konstruktion, Prozessplanung, Produktion, Qualitätsprüfung und Projektmanagement gemeinsam an den kritischen Punkten. Auf Abnahmeseite sollten neben den Maßen auch Optikklasse, Montageprüfung, Festigkeitsnachweis, Verpackungszustand und Kundenfeedback dokumentiert werden.
Bei Projekten mit Klein- bis Mittelserien empfiehlt sich eine abgestufte Steuerung: A-Klasse für sicherheitsrelevante oder montagekritische Bauteile mit Erstteilprüfung und vollständiger Prüfung aller Schlüsselmaße; B-Klasse für Funktionsmuster mit Stichprobenprüfung und Montageverifikation; C-Klasse für Sicht- oder Präsentationsteile mit Schwerpunkt auf Oberfläche und Farbgleichheit. Durch diese Einstufung werden Ressourcen gezielter eingesetzt, und der Kunde versteht die Grenze zwischen Kosten und Qualität besser.
4. Kontinuierliche Reviews halten Standards aktuell
Ein oft übersehener Punkt in der Umsetzung ist der Review-Mechanismus. Nach Abschluss jedes Projekts sollten reale Arbeitszeit, Anzahl der Fehlversuche, Ursachen für Nacharbeit, Änderungswünsche des Kunden und die finalen Parameter dokumentiert werden, damit einmalige Liefererfahrungen zu einem organisatorischen Vermögenswert werden. In wiederkehrenden Branchen wie medizinischen Hilfsmitteln, Automobilvorrichtungen, Gehäusen für Unterhaltungselektronik und Luft- und Raumfahrtmustern können aus Review-Daten Materialbibliotheken, Parameterdatenbanken, Risikokataloge und Angebotsvorlagen entstehen.
Gleichzeitig sollte vermieden werden, 3D-Druck nur als Mittel zum „schnellen Drucken eines Teils“ zu verstehen. Sein Kernwert liegt darin, Verifikationszyklen zu verkürzen, die Fertigung komplexer Strukturen zu erleichtern und Daten aus Konstruktion, Fertigung, Prüfung und Auslieferung miteinander zu verknüpfen. Wenn Unternehmen den Aufbau eines 3D-Druck-Standardisierungssystems in ihre regulären Abläufe integrieren, kann 3D-Druck von einem Prototyping-Werkzeug zu einer stabilen digitalen Fertigungsfähigkeit weiterentwickelt werden.
Fazit
Standardisierung schränkt Flexibilität nicht ein, sondern schafft eine stabile Basis für komplexe Sonderanfertigungen. Für Fachleute der Branche liegt der eigentliche Wettbewerbsvorteil nicht im Besitz einer bestimmten Maschine, sondern darin, bei komplexen Anforderungen schnell zu entscheiden, verlässlich umzusetzen und Erfahrungen kontinuierlich zu dokumentieren. lantu3D Printing wird auch künftig rund um Konstruktionsbewertung, Material- und Prozesswahl, Produktionsmanagement und Lieferverifikation umfassende Unterstützung von der Vorlage bis zum physischen Bauteil bieten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.