
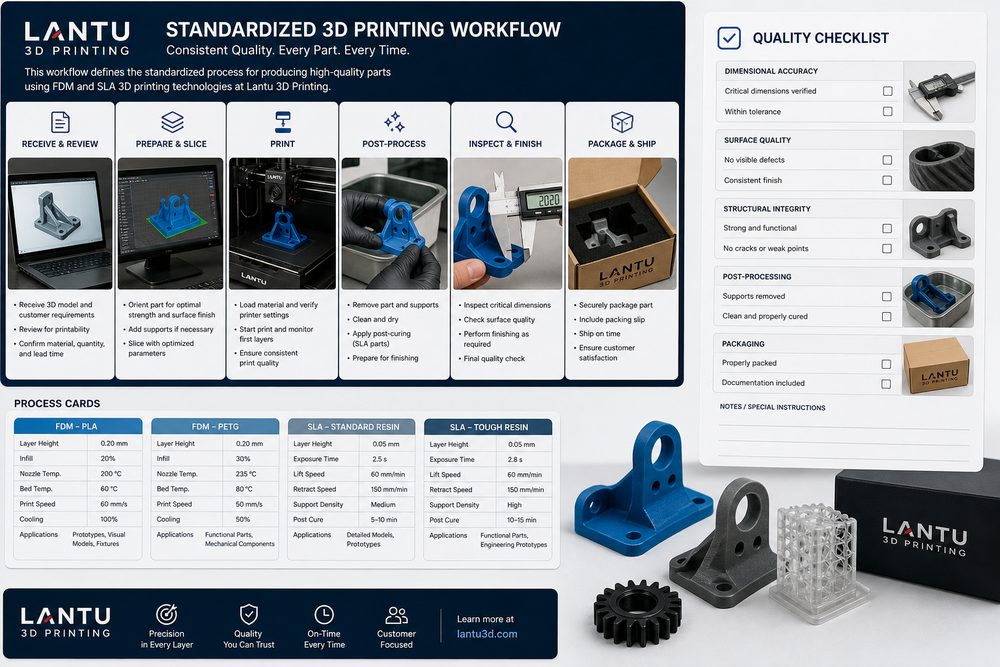
บทนำ: มาตรฐานทำให้ผลลัพธ์การส่งมอบไม่ต้องพึ่งพาประสบการณ์เฉพาะบุคคล
การสร้างระบบมาตรฐานงานพิมพ์ 3 มิติไม่ใช่ปัญหาของกระบวนการใดกระบวนการหนึ่ง แต่เป็นงานเชิงระบบที่ครอบคลุมตั้งแต่การทำความชัดเจนของความต้องการ การประเมินโมเดล วัสดุและกระบวนการ การจัดตารางการผลิต ไปจนถึงการตรวจรับมอบ สำหรับแพลตฟอร์มการจัดการและการส่งมอบตลอดวงจรชีวิตตั้งแต่แบบร่าง/การออกแบบสู่ชิ้นงานจริงอย่าง lantu3D Printing ผลลัพธ์การส่งมอบที่ไม่ต้องพึ่งพาประสบการณ์เฉพาะบุคคลจำเป็นต้องถูกแยกย่อยเป็นงานที่วัดผลได้ ทบทวนได้ และปรับปรุงได้อย่างต่อเนื่อง ได้แก่ ไฟล์นำเข้าครบถ้วนหรือไม่ มีการระบุขนาดสำคัญหรือไม่ หมายเลขล็อตวัสดุและพารามิเตอร์ของเครื่องสามารถตรวจสอบย้อนกลับได้หรือไม่ และบันทึกการตรวจสอบสามารถสนับสนุนการตัดสินใจของลูกค้าได้หรือไม่ มีเพียงการเก็บข้อมูลเหล่านี้ตั้งแต่ช่วงต้นของโครงการเท่านั้น ที่จะทำให้การเสนอราคา การทำตัวอย่าง การผลิตจำนวนน้อย และการปิดลูปคุณภาพไม่ต้องอาศัยการตัดสินใจเฉพาะหน้าโดยประสบการณ์ส่วนตัว
ในโครงการจริง องค์กรมักเข้าใจการสร้างระบบมาตรฐานงานพิมพ์ 3 มิติว่าเป็นความสามารถเฉพาะของตำแหน่งใดตำแหน่งหนึ่ง แต่สิ่งที่ส่งผลต่อผลลัพธ์จริงคือการประสานงานข้ามขั้นตอน ตัวอย่างชิ้นงานที่ดูเรียบง่ายอาจเกี่ยวข้องพร้อมกันกับการเลือกความหนาชั้น 0.1-0.2 มม. การควบคุมมิติเกณฑ์ระดับ ±0.2 มม. การจัดการจุดสัมผัสของโครงรองรับ ความเสี่ยงการบิดงอจากความร้อน เป้าหมายความขรุขระผิว และวิธีป้องกันระหว่างการขนส่ง หากไม่มีวิธีการที่เป็นมาตรฐาน ต้นทุนงานแก้ไขมักจะปะทุขึ้นอย่างหนักก่อนการส่งมอบ
หนึ่ง: ต้องบริหารจัดการมาตรฐานของเอกสาร วัสดุ กระบวนการ และการตรวจสอบให้เป็นหนึ่งเดียว
ก่อนอื่นต้องสร้างเส้นฐานทางเทคนิคที่ชัดเจน เมื่อเริ่มโครงการควรยืนยันการใช้งานชิ้นส่วน ทิศทางแรง ความสัมพันธ์ในการประกอบ ระดับความสวยงามภายนอก และปริมาณที่ต้องส่งมอบ แล้วแปลงเงื่อนไขเหล่านี้เป็นพารามิเตอร์กระบวนการ ตัวอย่างเช่น ชิ้นงานสำหรับยืนยันการทำงานจะเน้นความแข็งแรงและความคงตัวของขนาดเป็นหลัก ชิ้นงานโชว์จะเน้นลวดลาย สี และความสม่ำเสมอของผิว ส่วนชิ้นงานจำนวนน้อยจะเน้นต้นทุนต่อชิ้น จังหวะการผลิต และความสม่ำเสมอของล็อต แต่ละเป้าหมายต้องจับคู่กับวัสดุและกระบวนการที่แตกต่างกัน ไม่สามารถใช้ประสบการณ์ชุดเดียวครอบคลุมทุกสถานการณ์ได้
แนะนำให้บันทึกพารามิเตอร์สำคัญไว้ในบัตรโครงการ ได้แก่ วัสดุที่แนะนำ ทิศทางการขึ้นรูป ช่วงความหนาชั้น ค่าคลาดเคลื่อนของขนาดสำคัญ ข้อกำหนดการทำหลังการพิมพ์ วิธีการตรวจสอบ และระดับความเสี่ยง สำหรับชิ้นงานเรซิน SLA ต้องให้ความสนใจกับการโก่งตัวของผนังบาง รอยสัมผัสของโครงรองรับ และการเปลี่ยนแปลงความเปราะหลังการบ่มด้วยแสงยูวี สำหรับชิ้นงานไนลอน SLS ต้องให้ความสนใจกับอัตราการเติมผงใหม่ ความพรุน และความสม่ำเสมอของการย้อมสี ส่วนชิ้นงานโลหะ SLM ต้องบริหารความเค้นตกค้าง ระบบการอบชุบความร้อน และเนื้อเผื่อสำหรับการ加工ซ้ำของตำแหน่งรูสำคัญ
สอง: ใช้จุดควบคุมกระบวนการเพื่อลดความคลาดเคลื่อนในการสื่อสารข้ามแผนก
การวิเคราะห์ปัญหาไม่ควรหยุดอยู่ที่การอธิบายผลลัพธ์ว่า "พิมพ์ล้มเหลว" แต่ต้องย้อนกลับไปดูในห้ามิติ ได้แก่ การออกแบบ วัสดุ เครื่องจักร พารามิเตอร์ และการปฏิบัติงาน ตัวอย่างเช่น การแตกร้าวของชิ้นส่วนอาจมาจากความหนาผนังที่เปลี่ยนฉับพลัน การสะสมของความเค้นภายใน หรือเส้นโค้งการอบชุบความร้อนไม่เหมาะสม ความคลาดเคลื่อนของรูอาจมาจากทิศทางการขึ้นรูป ความแข็งแรงของโครงรองรับไม่เพียงพอ หรือเกณฑ์อ้างอิงในการตั้งตำแหน่งหลังการ加工ไม่ชัดเจน ส่วนผิวที่ไม่สม่ำเสมออาจเกี่ยวข้องพร้อมกันกับการจัดวางโครงรองรับ สารกัดทราย เส้นทางการขัดเงา และเงื่อนไขการทำความสะอาดและการทำให้แห้ง
ในงานบริหารโครงการของ lantu3D Printing จะเน้นห่วงโซ่หลักฐานมากเป็นพิเศษ โดยเก็บภาพหน้าจอการตัดชิ้นงาน หมายเลขล็อตของเครื่อง หมายเลขล็อตวัสดุ พารามิเตอร์สำคัญ ภาพถ่ายระหว่างกระบวนการ และข้อมูลการตรวจสอบ คุณค่าของสิ่งเหล่านี้ไม่ใช่แค่การหาผู้รับผิดชอบ แต่คือการทำให้การปรับปรุงการออกแบบรอบถัดไปมีหลักฐานรองรับ ตัวอย่างเช่น การเพิ่มความหนาผนังเฉพาะส่วนจาก 1.0 มม. เป็น 1.5 มม. การควบคุมมุมยื่นไม่เกิน 45° และการเพิ่มครีบเสริมที่ด้านหลังของพื้นผิวขนาดใหญ่ มักมีประสิทธิภาพมากกว่าการเปลี่ยนเครื่องจักรเพียงอย่างเดียว
สาม: ฝังมาตรฐานไว้ในระบบเสนอราคา การผลิต และการส่งมอบ
แนวทางที่นำไปใช้ได้จริงควรประกอบด้วยกระบวนการ บทบาท และเกณฑ์การยอมรับ ในด้านกระบวนการสามารถใช้วิธีหกขั้นตอน ได้แก่ "ทบทวนความต้องการ—ตรวจสอบการออกแบบ DFAM—ทบทวนกระบวนการ—ยืนยันการทดลองผลิต—ยืนยันก่อนการผลิตล็อต—ทบทวนหลังการส่งมอบ" ในด้านบทบาท ควรให้ฝ่ายออกแบบ ฝ่ายกระบวนการ ฝ่ายผลิต ฝ่ายคุณภาพ และผู้จัดการโครงการเข้าร่วมในจุดสำคัญร่วมกัน ส่วนด้านการยอมรับ นอกจากมิติแล้ว ยังควรบันทึกระดับรูปลักษณ์ การทดสอบการประกอบ การยืนยันความแข็งแรง สภาพบรรจุภัณฑ์ และข้อเสนอแนะของลูกค้า
ในโครงการขนาดเล็กถึงกลาง แนะนำให้ใช้การควบคุมแบบแบ่งระดับ โดยระดับ A คือชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัยหรือการประกอบสำคัญ ต้องตรวจชิ้นแรกและตรวจมิติสำคัญทุกชิ้น ระดับ B คือชิ้นงานยืนยันการทำงาน ใช้วิธีสุ่มตรวจร่วมกับการยืนยันการประกอบ ระดับ C คือชิ้นงานโชว์หรือชิ้นงานด้านภาพลักษณ์ เน้นควบคุมความสม่ำเสมอของผิวและสี หลังจากแบ่งระดับแล้ว การใช้ทรัพยากรจะมุ่งเป้ามากขึ้น และลูกค้าก็จะเข้าใจขอบเขตของต้นทุนและคุณภาพได้ชัดเจนขึ้น
สี่: การทบทวนอย่างต่อเนื่องทำให้มาตรฐานอัปเดตได้เสมอ
สิ่งที่มักถูกมองข้ามในช่วงการดำเนินงานคือกลไกการทบทวน หลังจบแต่ละโครงการควรบันทึกเวลาทำงานจริง จำนวนครั้งที่ล้มเหลว สาเหตุของงานแก้ไข จุดที่ลูกค้าให้แก้ และพารามิเตอร์สุดท้าย จากนั้นแปลงประสบการณ์การส่งมอบแบบครั้งเดียวให้เป็นสินทรัพย์ขององค์กร สำหรับอุตสาหกรรมที่มีงานซ้ำบ่อย เช่น อุปกรณ์พยุงทางการแพทย์ จิ๊กยานยนต์ กล่องอุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภค และชิ้นงานตัวอย่างด้านการบินและอวกาศ ข้อมูลจากการทบทวนสามารถพัฒนาเป็นคลังวัสดุ คลังพารามิเตอร์ รายการความเสี่ยง และแม่แบบการเสนอราคา
ขณะเดียวกัน ต้องหลีกเลี่ยงการมอง 3D Printing เป็นเพียง "การทำชิ้นงานหนึ่งชิ้นให้เร็ว" คุณค่าหลักของมันคือการย่นระยะเวลาการยืนยันแบบ ลดอุปสรรคในการผลิตโครงสร้างที่ซับซ้อน และเชื่อมข้อมูลการออกแบบ การผลิต การตรวจสอบ และการส่งมอบเข้าด้วยกัน เมื่อองค์กรนำการสร้างระบบมาตรฐานงานพิมพ์ 3 มิติเข้าเป็นส่วนหนึ่งของกระบวนการมาตรฐานแล้ว 3D Printing จึงจะยกระดับจากเครื่องมือสำหรับงานต้นแบบ ไปสู่ความสามารถด้านการผลิตดิจิทัลที่มั่นคง
สรุป
มาตรฐานไม่ได้มีไว้จำกัดความยืดหยุ่น แต่มีไว้สร้างฐานที่มั่นคงสำหรับโครงการปรับแต่งที่ซับซ้อน สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความสามารถในการแข่งขันที่แท้จริงไม่ใช่การมีเครื่องจักรชนิดใดชนิดหนึ่ง แต่คือความสามารถในการตัดสินใจได้อย่างรวดเร็ว ปฏิบัติได้อย่างมั่นคง และสะสมประสบการณ์อย่างต่อเนื่องภายใต้ความต้องการที่ซับซ้อน lantu3D Printing จะยังคงมุ่งเน้นการประเมินการออกแบบ กระบวนการวัสดุ การบริหารการผลิต และการยืนยันการส่งมอบ เพื่อให้การสนับสนุนการสร้างสรรค์จากแบบร่างสู่ชิ้นงานจริงอย่างครบวงจรแก่ลูกค้า
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง