
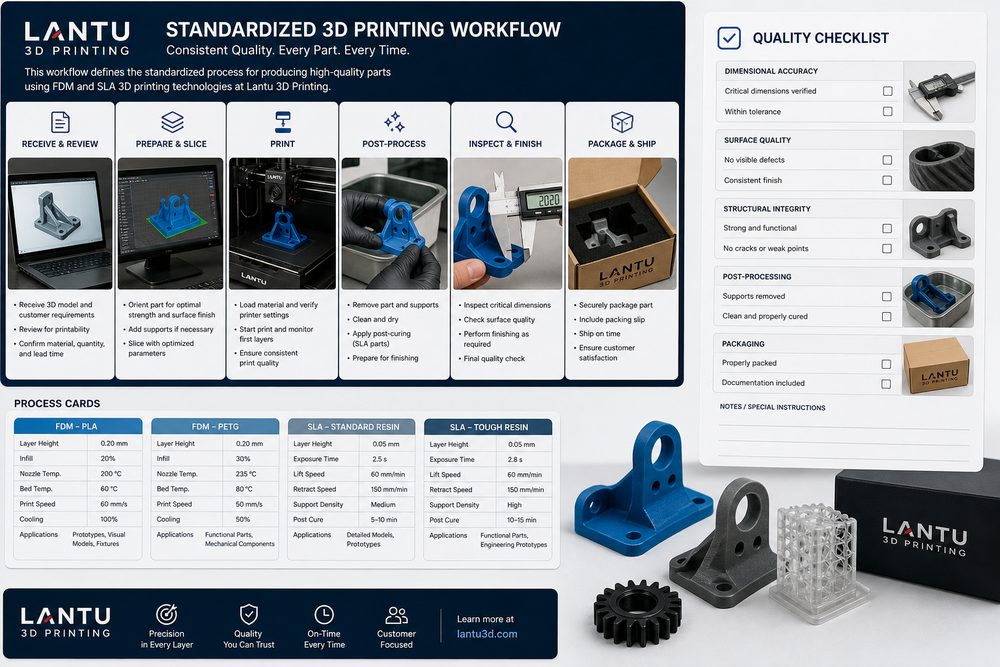
Introdução: a padronização faz com que o resultado da entrega deixe de depender da experiência individual
A construção de um sistema de padronização para impressão 3D não é uma questão de uma única etapa, mas um empreendimento sistêmico que vai do esclarecimento da demanda, avaliação do modelo, materiais e processo, programação da produção até a aceitação na entrega. Para plataformas de gestão e execução de ciclo de vida completo, do projeto ao objeto físico, como a lantu3D Printing, a ideia de que o resultado da entrega não deve depender da experiência individual precisa ser decomposta em tarefas mensuráveis, passíveis de revisão e de melhoria contínua: o arquivo de entrada está completo? As dimensões críticas estão indicadas? O lote do material e os parâmetros do equipamento são rastreáveis? Os registros de inspeção sustentam a decisão do cliente? Só quando essas informações são consolidadas no início do projeto é que cotação, prototipagem, produção em pequenos lotes e o fechamento de qualidade deixam de depender do julgamento momentâneo de uma pessoa.
Na prática, as empresas costumam entender a construção do sistema de padronização da impressão 3D como uma competência específica de um cargo, mas o que realmente afeta o resultado é a colaboração entre etapas. Uma amostra aparentemente simples pode envolver ao mesmo tempo a escolha de espessura de camada de 0,1 a 0,2 mm, controle dimensional na faixa de ±0,2 mm, tratamento dos pontos de contato dos suportes, risco de deformação térmica, meta de rugosidade superficial e método de proteção para transporte. Sem um método unificado, o custo de retrabalho frequentemente explode concentrado antes da entrega.
1. Documentos, materiais, processos e inspeção devem ser geridos de forma unificada
Primeiro, é preciso estabelecer uma base técnica clara. No início do projeto, devem ser confirmados o uso da peça, a direção dos esforços, as relações de montagem, o nível de aparência e a quantidade de entrega, e essas condições devem ser convertidas em parâmetros de processo. Por exemplo, peças de validação funcional dão mais atenção à resistência e à estabilidade dimensional, peças de exibição dão mais atenção à textura, cor e uniformidade da superfície, e peças em pequenos lotes dão mais atenção ao custo unitário, ao ritmo de produção e à consistência entre lotes. Objetivos diferentes exigem combinações diferentes de materiais e processos; não é possível cobrir todos os cenários com a mesma experiência.
Recomenda-se registrar os principais parâmetros em uma ficha do projeto: material recomendado, orientação de construção, faixa de espessura de camada, tolerâncias dimensionais críticas, exigências de pós-processamento, método de inspeção e nível de risco. Para peças em resina SLA, é preciso observar empenamento de paredes finas, marcas de suporte e mudanças de fragilidade após a cura UV; para peças em nylon SLS, é preciso observar a taxa de renovação do pó, a porosidade e a uniformidade da coloração; para peças metálicas em SLM, é necessário gerir com atenção as tensões residuais, o regime de tratamento térmico e a margem para usinagem secundária de furos críticos.
2. Reduzir erros de comunicação entre departamentos com pontos de processo
A análise de problemas não pode parar em descrições como falha de impressão; é preciso rastrear as causas em cinco dimensões: projeto, material, equipamento, parâmetros e operação. Por exemplo, a quebra de uma peça pode vir de mudanças bruscas na espessura da parede, concentração de tensões internas ou uma curva de tratamento térmico inadequada; o desvio de um furo pode vir da orientação de construção, rigidez insuficiente dos suportes ou falta de clareza na referência de posicionamento no pós-processamento; a irregularidade da superfície pode estar relacionada ao mesmo tempo ao layout dos suportes, ao meio de jateamento, ao caminho de polimento e às condições de limpeza e secagem.
Na gestão de projetos da lantu3D Printing, dá-se ainda mais ênfase à cadeia de evidências: preservar capturas de tela do fatiamento, lotes dos equipamentos, números de lote do material, parâmetros críticos, fotos do processo e dados de inspeção. O valor disso não é apenas responsabilizar alguém, mas permitir que a próxima rodada de otimização do projeto tenha base concreta. Por exemplo, aumentar localmente a espessura da parede de 1,0 mm para 1,5 mm, controlar o ângulo de saliência para dentro de 45° e acrescentar nervuras na parte traseira de uma grande superfície plana costuma ser mais eficaz do que simplesmente trocar de equipamento.
3. Incorporar a padronização nos sistemas de cotação, produção e entrega
Uma solução executável deve incluir fluxo, papéis e critérios de aceitação. No fluxo, pode-se adotar um método em seis etapas: revisão da demanda, checagem de projeto para DFAM, revisão do processo, validação do protótipo, confirmação pré-lote e revisão pós-entrega; em papéis, design, processo, produção, qualidade e gerente de projeto participam juntos dos pontos críticos; na aceitação, além das dimensões, devem ser registrados o nível de aparência, o teste de montagem, a verificação de resistência, a condição da embalagem e o feedback do cliente.
Em projetos de pequeno e médio lote, recomenda-se introduzir controle por níveis: classe A para peças críticas de segurança ou montagem, que devem passar por inspeção da primeira peça e inspeção total das dimensões críticas; classe B para peças de validação funcional, com amostragem e verificação de montagem; classe C para peças de aparência ou exibição, com foco na consistência da superfície e da cor. Depois da classificação, a alocação de recursos fica mais focada e o cliente entende melhor os limites entre custo e qualidade.
4. A revisão contínua mantém a padronização atualizada
Na implementação, o mecanismo de revisão é o ponto mais facilmente ignorado. Ao final de cada projeto, devem ser registrados as horas reais, o número de falhas, as causas de retrabalho, os pontos solicitados pelo cliente e os parâmetros finais, transformando a experiência de uma entrega única em um ativo da organização. Para setores recorrentes, como órteses médicas, gabaritos automotivos, carcaças de eletrônicos de consumo e amostras para aeroespacial, os dados de revisão podem formar bibliotecas de materiais, bibliotecas de parâmetros, listas de riscos e modelos de cotação.
Ao mesmo tempo, é preciso evitar posicionar a impressão 3D simplesmente como a forma de fazer uma peça rapidamente. Seu valor central está em encurtar o ciclo de validação, reduzir a barreira para fabricar geometrias complexas e conectar os dados de projeto, fabricação, inspeção e entrega. Quando a empresa incorpora a construção de um sistema de padronização da impressão 3D ao fluxo padrão, a impressão 3D passa de ferramenta de prototipagem para uma capacidade estável de manufatura digital.
Conclusão
A padronização não significa restringir a flexibilidade, e sim fornecer uma base estável para projetos customizados complexos. Para os profissionais do setor, a verdadeira competitividade não está em possuir um determinado equipamento, mas em conseguir julgar rapidamente, executar com segurança e acumular experiência de forma contínua diante de demandas complexas. A lantu3D Printing continuará atuando em avaliação de projetos, processos de materiais, gestão da produção e validação da entrega, oferecendo suporte completo da planta ao objeto físico.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.