
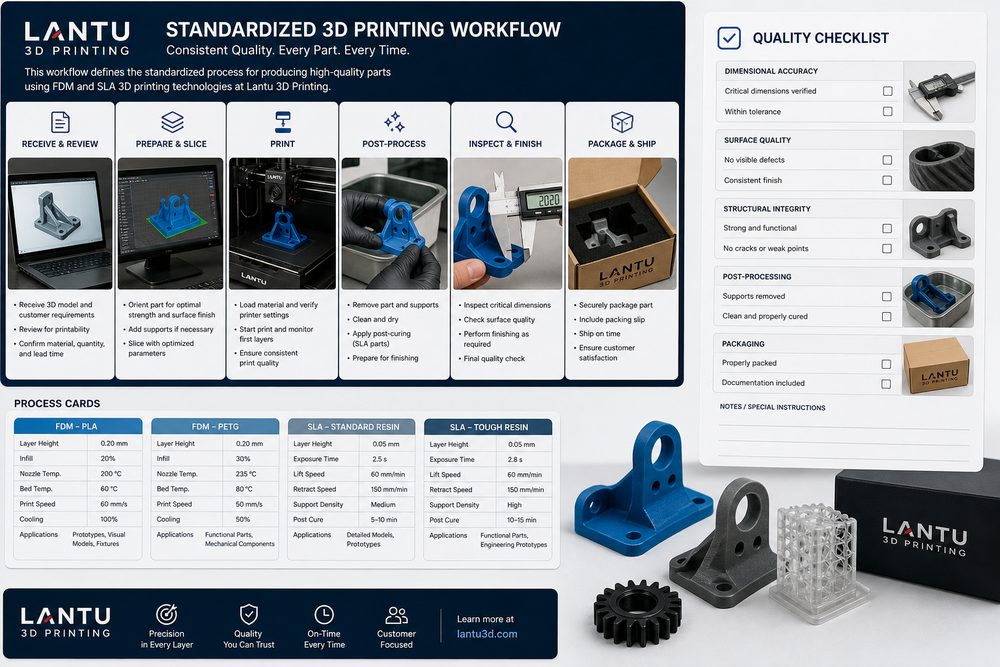
Pendahuluan: Standardisasi membuat hasil penyerahan tidak lagi bergantung pada pengalaman individu
Pembangunan sistem standardisasi pencetakan 3D bukan masalah satu proses saja, melainkan rekayasa sistem yang mencakup klarifikasi kebutuhan, evaluasi model, material dan proses, penjadwalan produksi hingga inspeksi serah terima. Bagi platform manajemen dan realisasi siklus hidup penuh dari cetak biru/desain hingga penyerahan fisik seperti lantu3D, agar hasil penyerahan tidak lagi bergantung pada pengalaman individu, pekerjaan harus dipecah menjadi item yang dapat diukur, dievaluasi ulang, dan terus ditingkatkan: apakah file input lengkap, apakah dimensi kunci diberi penanda, apakah batch material dan parameter peralatan dapat ditelusuri, dan apakah catatan inspeksi dapat mendukung keputusan pelanggan. Hanya dengan menyimpan informasi ini sejak tahap awal proyek, penawaran harga, pembuatan sampel, produksi skala kecil, dan penutupan kualitas tidak akan bergantung pada penilaian dadakan berdasarkan pengalaman pribadi.
Dalam proyek nyata, perusahaan sering memahami pembangunan sistem standardisasi pencetakan 3D sebagai kemampuan khusus pada satu jabatan, padahal yang benar-benar memengaruhi hasil adalah kolaborasi lintas tahapan. Sebuah sampel yang tampak sederhana dapat sekaligus melibatkan pemilihan ketebalan lapisan 0,1-0,2 mm, kontrol dimensi pada tingkat ±0,2 mm, penanganan titik kontak penyangga, risiko deformasi panas, target kekasaran permukaan, dan metode perlindungan saat pengiriman. Jika tidak ada metode yang seragam, biaya pengerjaan ulang sering meledak menjelang penyerahan.
1. Standar dokumen, material, proses, dan inspeksi harus dikelola secara terpadu
Pertama, perlu dibangun garis dasar teknis yang jelas. Saat proyek dimulai, harus dipastikan fungsi komponen, arah beban, hubungan perakitan, kelas tampilan, dan jumlah penyerahan, lalu kondisi tersebut diubah menjadi parameter proses. Misalnya, komponen verifikasi fungsional lebih berfokus pada kekuatan dan stabilitas dimensi; komponen display lebih berfokus pada tekstur, warna, dan konsistensi permukaan; sedangkan komponen produksi skala kecil lebih berfokus pada biaya per unit, waktu siklus, dan konsistensi antarbatch. Target yang berbeda membutuhkan kombinasi material dan proses yang berbeda, sehingga satu set pengalaman tidak bisa dipakai untuk semua skenario.
Disarankan agar parameter kunci dicantumkan dalam kartu proyek: material yang direkomendasikan, orientasi pembentukan, rentang ketebalan lapisan, toleransi dimensi kunci, kebutuhan pasca-proses, metode inspeksi, dan tingkat risiko. Untuk komponen resin SLA, perlu diperhatikan deformasi pada dinding tipis, bekas penyangga, dan perubahan kerapuhan setelah pengeringan UV; untuk komponen nilon SLS, perlu diperhatikan tingkat pembaruan serbuk, porositas, dan keseragaman pewarnaan; sedangkan untuk komponen logam SLM, perlu dikelola secara ketat tegangan sisa, prosedur perlakuan panas, dan sisa allowance untuk pemesinan ulang pada lubang-lubang penting.
2. Kurangi kesalahan komunikasi lintas departemen melalui titik proses
Analisis masalah tidak boleh berhenti pada deskripsi hasil seperti gagal cetak, tetapi harus ditelusuri kembali ke lima dimensi: desain, material, peralatan, parameter, dan operasi. Misalnya, retaknya komponen bisa berasal dari perubahan mendadak ketebalan dinding, konsentrasi tegangan internal, atau kurva perlakuan panas yang tidak tepat; penyimpangan posisi lubang bisa berasal dari orientasi pembentukan, kekakuan penyangga yang kurang, atau dasar referensi pasca-proses yang tidak jelas; permukaan yang tidak merata dapat sekaligus terkait dengan tata letak penyangga, media sandblasting, jalur pemolesan, serta kondisi pencucian dan pengeringan.
Dalam manajemen proyek, lantu3D lebih menekankan rantai bukti: menyimpan tangkapan layar slicing, batch peralatan, nomor lot material, parameter kunci, foto proses, dan data inspeksi. Nilai dari hal ini bukan hanya untuk penelusuran tanggung jawab, tetapi agar optimasi desain berikutnya memiliki dasar. Misalnya, meningkatkan ketebalan dinding lokal dari 1,0 mm menjadi 1,5 mm, mengendalikan sudut overhang dalam 45°, atau menambahkan rusuk pada sisi belakang bidang besar sering kali lebih efektif daripada sekadar mengganti peralatan.
3. Sematkan standardisasi ke dalam sistem penawaran harga, produksi, dan pengiriman
Solusi yang dapat dijalankan harus mencakup alur, peran, dan standar penerimaan. Dari sisi alur, dapat diterapkan metode enam langkah: peninjauan kebutuhan, pemeriksaan desain DFAM, peninjauan proses, verifikasi prototipe, konfirmasi pra-batch, dan evaluasi ulang penyerahan. Dari sisi peran, desainer, proses, produksi, quality control, dan manajer proyek perlu terlibat bersama pada titik-titik penting. Dari sisi penerimaan, selain dimensi, juga harus dicatat kelas tampilan, uji perakitan, verifikasi kekuatan, status kemasan, dan umpan balik pelanggan.
Pada proyek skala kecil dan menengah, disarankan penerapan pengendalian berjenjang: Kelas A untuk komponen keselamatan atau komponen kritis perakitan, wajib menjalani inspeksi first article dan inspeksi penuh pada dimensi kunci; Kelas B untuk komponen verifikasi fungsional, menggunakan sampling plus verifikasi perakitan; Kelas C untuk komponen tampilan atau display, dengan fokus utama pada konsistensi permukaan dan warna. Setelah dibagi berjenjang, alokasi sumber daya menjadi lebih terfokus, dan pelanggan juga dapat memahami batas antara biaya dan mutu.
4. Evaluasi berkelanjutan menjaga standar tetap dapat diperbarui
Hal yang paling mudah diabaikan dalam implementasi adalah mekanisme evaluasi ulang. Setelah setiap proyek selesai, harus dicatat jam kerja aktual, jumlah kegagalan, penyebab pengerjaan ulang, poin revisi dari pelanggan, dan parameter akhir, lalu pengalaman penyerahan satu kali diubah menjadi aset organisasi. Untuk industri yang berulang, seperti alat bantu medis, jig otomotif, rumah perangkat elektronik konsumen, dan sampel kedirgantaraan, data evaluasi ulang dapat membentuk pustaka material, pustaka parameter, daftar risiko, dan template penawaran harga.
Pada saat yang sama, perlu dihindari pandangan yang terlalu sederhana bahwa pencetakan 3D hanya untuk membuat satu komponen dengan cepat. Nilai intinya terletak pada mempersingkat siklus verifikasi, menurunkan hambatan manufaktur untuk struktur kompleks, dan menghubungkan data desain, manufaktur, inspeksi, dan penyerahan. Ketika perusahaan memasukkan pembangunan sistem standardisasi pencetakan 3D ke dalam alur standar, barulah pencetakan 3D dapat naik kelas dari alat prototyping menjadi kemampuan manufaktur digital yang stabil.
Kesimpulan
Standardisasi bukan untuk membatasi fleksibilitas, melainkan untuk menyediakan fondasi yang stabil bagi proyek kustom yang kompleks. Bagi pelaku industri, daya saing yang sesungguhnya bukan memiliki satu jenis peralatan, melainkan mampu mengambil keputusan cepat, menjalankan dengan stabil, dan terus menyimpan pengalaman di tengah kebutuhan yang rumit. lantu3D akan terus berfokus pada evaluasi desain, proses material, manajemen produksi, dan verifikasi penyerahan, untuk memberikan dukungan realisasi lengkap dari cetak biru hingga menjadi benda fisik kepada pelanggan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.