
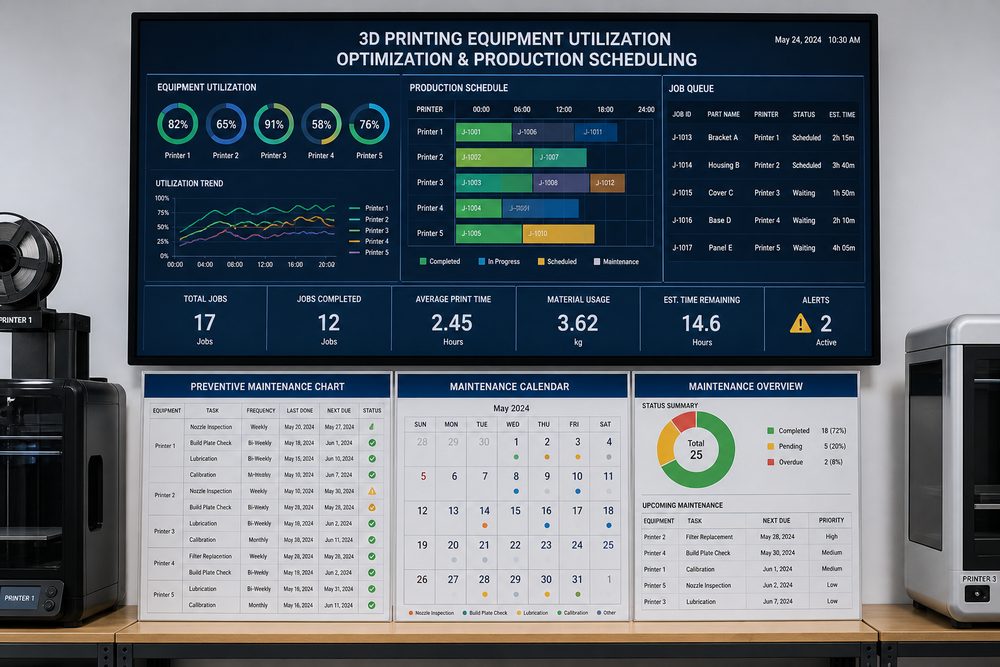
Giriş: Ekipman kullanım oranının temel değeri
3D baskı hizmeti veren işletmelerde, ekipman kullanım oranı doğrudan işletmenin kârlılığını belirler. Değeri 800 bin yuan olan bir SLM metal 3D yazıcıyı örnek alırsak, 5 yıllık amortisman hesabına göre günlük amortisman maliyeti yaklaşık 440 yuan olur. Ekipman kullanım oranı yalnızca %40 ise, tek parça baskı maliyeti içindeki ekipman amortismanının payı %35’e kadar çıkabilir; kullanım oranı %80’e yükseldiğinde ise bu oran %17,5’e düşerek fiyat rekabet gücünü belirgin biçimde artırır.
I. Ekipman kullanım oranının mevcut durumu analizi
Kullanım oranı hesap modeli: Ekipman kullanım oranı = fiili baskı süresi / (toplam süre - planlı duruş süresi) × 100%. 12 adet endüstriyel sınıf SLA cihazına sahip bir baskı hizmet merkezini örnek alırsak, kullanım oranı analizi şunu gösterir: bekleme süresi %25’i (sipariş araları), bakım duruşu %10’u, ekipman arızası %8’i, süreç ayarı %7’sini oluştururken, gerçek etkin kullanım oranı yalnızca %50’dir.
Düşük kullanım oranının tipik nedenleri: (1) Sipariş dağılımının dengesiz olması: büyük boyutlu siparişler ekipmanı uzun süre meşgul eder, küçük parçalı siparişlerin sık sık değişmesi ekipmanın boş kalmasına yol açar; (2) bakım planının eksikliği: ani arızaların oranı çok yüksektir, ortalama arıza giderme süresi 4,5 saate ulaşır; (3) süreç parametrelerinin yeterince optimize edilmemesi: her yeni sipariş partisi için 2-3 deneme baskısı gerekir, malzeme kayıp oranı %12’ye ulaşır; (4) çizelgelemede manuel karar verme: operatör deneyimine dayanılır, ekipman yük farkı %40’a ulaşır.
II. Çizelgeleme optimizasyon stratejileri
Akıllı çizelgeleme sisteminin unsurları: Modern 3D baskı işletmeleri, siparişlerin otomatik dağıtımını sağlayan akıllı çizelgeleme sistemleri kullanır. Temel algoritmalar şunları içerir: ekipman eşleşme puanı (malzeme uyumluluğu 50 puan, boyut uyumu 30 puan, süreç yetkinliği 20 puan), tahmini tamamlama süresi hesaplama (baskı süresi × 1,2 güvenlik katsayısı), ekipman yük dengeleme değerlendirmesi (hedef: tüm ekipmanlar arasındaki kullanım oranı farkı <10%). Bir işletme akıllı çizelgelemeyi uyguladıktan sonra, sipariş yanıt süresi %45 kısaldı, ekipman boşta kalma oranı %25’ten %12’ye düştü.
Toplu optimizasyon stratejisi: (1) Siparişlerin birleştirilmesi: malzemesi aynı ve süreci benzer küçük siparişler tek baskıda birleştirilir, tek partide yüklenen sipariş sayısı 3 kat artar; (2) vardiya dışı zamanlama: büyük boyutlu siparişler gece (elektrik tarifesinin düşük olduğu saatler) planlanır, küçük partili siparişler gündüz hızlı dönüşle işlenir; (3) rezerv mekanizması: acil siparişler için ekipman kapasitesinin %10-%15’i ayrılır, ani ek siparişlerin genel planı bozması önlenir.
Dinamik ayarlama mekanizması: Her ekipmanın mevcut durumunu (baskıda/beklemede/bakımda), kalan süreyi ve kuyruktaki siparişleri gösteren bir gerçek zamanlı izleme paneli kurulur. Bir ekipmanın kullanım oranı eşik değerin altına düştüğünde, sistem sevk sorumlusuna siparişleri yeniden dağıtması için otomatik uyarı verir. Bir işletme bu mekanizmayı benimsedikten sonra, ekipman kullanım oranı farkı %40’tan %8’e düştü.
III. Önleyici bakım sistemi
Bakım stratejilerinin karşılaştırılması: Geleneksel reaktif bakım (arıza sonrası onarım), ekipman duruş süresinin %15-%20 gibi yüksek bir orana çıkmasına neden olur; önleyici bakım (planlı periyotlarla bakım), duruş süresini %5’in altında tutabilir. SLM ekipmanı örneğinde, lazerin her 500 saatte bir temizlenip kalibre edilmesi, sıyırıcı bıçağın her 200 saatte bir değiştirilmesi, form haznesi conta parçalarının her 1000 saatte bir kontrol edilmesi gerekir.
Önleyici bakımın uygulama esasları: (1) Ekipman envanter yönetimi: her ekipmanın modelini, devreye alınma tarihini, toplam baskı süresini ve geçmiş arıza kayıtlarını kaydetmek; (2) bakım planı oluşturma: ekipman kılavuzuna ve kullanım yoğunluğuna göre bakım periyot hatırlatmaları belirlemek; (3) yedek parça stok optimizasyonu: kritik yedek parçalar için güvenlik stoğu oluşturmak (lazer koruyucu camı ≥3 adet, sıyırıcı bıçak ≥2 adet), arıza bekleme süresini azaltmak; (4) bakım kayıtlarını dijitalleştirmek: her bakımda fotoğraf arşivi oluşturmak, ekipman sağlık dosyası hazırlamak.
Vaka verileri: Bir işletme önleyici bakım sistemini uyguladıktan sonra, ekipmanın ortalama arızasız çalışma süresi (MTBF) 280 saatten 420 saate yükseldi, yıllık arıza nedeniyle duruş süresi 720 saatten 180 saate düştü, ekipmanın kullanılabilirliği 6 puan arttı.
IV. Kapasite dengesi ve darboğazların aşılması
Son işlem darboğazı: 3D baskı sonrası işlemler (desteklerin çıkarılması, yüzey işlemi, ısıl işlem) çoğu zaman kapasite darboğazıdır. Bir işletmede ön işlem ve baskı kapasitesi yeterli olmasına rağmen, son işlem istasyonunda yalnızca 2 kişi çalışıyordu ve bu durum siparişlerin %50’sinin son işlem aşamasında birikmesine yol açıyordu. Çözüm: son işlem otomasyon ekipmanlarını artırmak (ultrasonik temizleyici, kumlama makinesi), son işlem sürecini optimize etmek (standartlaştırılmış operasyon SOP’ları), aşamalı kalite kontrol uygulamak (baskı biter bitmez ön kontrol yaparak son işlemdeki yeniden işi azaltmak).
Malzeme değiştirme maliyeti: Farklı malzemeler arasında geçiş yapmak için malzeme haznesinin temizlenmesi ve parametrelerin değiştirilmesi gerekir; bu işlem ortalama 45 dakika sürer. Optimizasyon stratejileri: özel ekipman stratejisi benimsemek (PA12’ye özel makine, titanyum alaşımına özel makine), malzeme değiştirme plan çizelgesi uygulamak (Pazartesi-Çarşamba-Cuma malzeme A, Salı-Perşembe-Cumartesi malzeme B), hızlı değişim modülü kullanmak (önceden yüklenmiş malzeme haznesi, değiştirme süresini 10 dakikaya indirmek).
V. Performans yönetim araçları ve göstergeler
Temel gösterge sistemi: (1) Ekipman kullanım oranı (hedef: >%75); (2) ekipman genel verimliliği OEE = kullanım oranı×performans oranı×kalite oranı (hedef: >%70); (3) ortalama arızasız çalışma süresi MTBF (hedef: >400 saat); (4) ortalama onarım süresi MTTR (hedef: <2 saat); (5) siparişlerin zamanında teslim oranı (hedef: >%95).
Dijital yönetim pla
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.