
Introduzione: il valore centrale del tasso di utilizzo delle apparecchiature
Nelle aziende di servizi di stampa 3D, il tasso di utilizzo delle apparecchiature determina direttamente la redditività dell’impresa. Prendendo come esempio una stampante metallica SLM del valore di 800.000 yuan, calcolando l’ammortamento su 5 anni, il costo medio giornaliero di ammortamento è di circa 440 yuan. Se il tasso di utilizzo dell’apparecchiatura è solo del 40%, la quota di ammortamento dell’attrezzatura nel costo di stampa per singolo pezzo arriverà fino al 35%; quando il tasso di utilizzo sale all’80%, questa quota può scendere al 17,5%, migliorando significativamente la competitività di prezzo.
I. Analisi dello stato attuale del tasso di utilizzo delle apparecchiature
Modello di calcolo del tasso di utilizzo: tasso di utilizzo delle apparecchiature = tempo effettivo di stampa / (tempo totale - tempo di fermo pianificato) × 100%. Prendendo come esempio un centro di servizi di stampa con 12 dispositivi SLA industriali, l’analisi del tasso di utilizzo mostra: tempo di standby 25% (intervalli tra gli ordini), fermo per manutenzione 10%, guasti dell’apparecchiatura 8%, messa a punto del processo 7%, con un tasso di utilizzo effettivo reale solo del 50%.
Cause tipiche del basso tasso di utilizzo: (1) Distribuzione disomogenea degli ordini: gli ordini di grandi dimensioni occupano a lungo le apparecchiature, mentre i piccoli ordini causano frequenti cambi, lasciando le apparecchiature inutilizzate; (2) Mancanza di un piano di manutenzione: i guasti improvvisi rappresentano una quota troppo elevata, con un tempo medio di riparazione dei guasti di 4,5 ore; (3) Ottimizzazione insufficiente dei parametri di processo: ogni nuovo ordine richiede 2-3 prove di stampa, con un tasso di perdita dei materiali del 12%; (4) Programmazione basata su decisioni manuali: dipendenza dall’esperienza degli operatori, con differenze nel carico delle apparecchiature fino al 40%.
II. Strategie di ottimizzazione della programmazione
Elementi di un sistema di programmazione intelligente: le moderne aziende di stampa 3D adottano sistemi di programmazione intelligenti per assegnare automaticamente gli ordini. Gli algoritmi principali includono: punteggio di compatibilità tra apparecchiatura e ordine (50 punti per la compatibilità dei materiali, 30 punti per l’adattamento delle dimensioni, 20 punti per la capacità di processo), calcolo del tempo previsto di completamento (tempo di stampa × coefficiente di sicurezza 1,2), valutazione del bilanciamento del carico delle apparecchiature (obiettivo: differenza del tasso di utilizzo tra le varie apparecchiature <10%). Dopo l’implementazione della programmazione intelligente in un’azienda, il tempo di risposta agli ordini si è ridotto del 45% e il tasso di inattività delle apparecchiature è sceso dal 25% al 12%.
Strategie di ottimizzazione dei lotti: (1) Aggregazione degli ordini: combinare e stampare insieme piccoli ordini con lo stesso materiale e processi simili, aumentando di 3 volte il numero di pezzi caricati per lotto; (2) Pianificazione fuori picco: collocare gli ordini di grandi dimensioni nelle ore notturne (fasce orarie a tariffa elettrica bassa), mentre i piccoli lotti vengono gestiti durante il giorno con rapida rotazione; (3) Meccanismo di riserva: riservare il 10%-15% della capacità delle apparecchiature per ordini urgenti, evitando che inserimenti d’emergenza interrompano il piano complessivo.
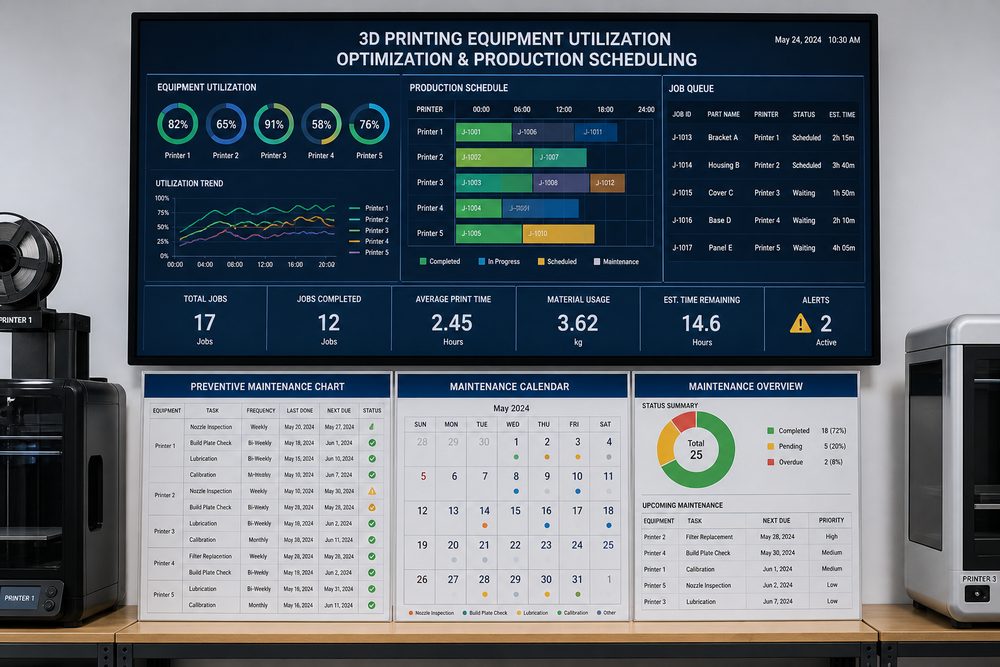
Meccanismo di regolazione dinamica: creare una dashboard di monitoraggio in tempo reale che mostri lo stato attuale di ciascuna apparecchiatura (in stampa/in standby/in manutenzione), il tempo rimanente e gli ordini in coda. Quando il tasso di utilizzo di una determinata apparecchiatura scende sotto la soglia, il sistema avvisa automaticamente il pianificatore di riassegnare gli ordini. Dopo aver adottato questo meccanismo, un’azienda ha ridotto la differenza nel tasso di utilizzo delle apparecchiature dal 40% all’8%.
III. Sistema di manutenzione preventiva
Confronto tra strategie di manutenzione: la manutenzione reattiva tradizionale (riparazione dopo il guasto) porta il tempo di fermo delle apparecchiature a una quota fino al 15%-20%; la manutenzione preventiva (manutenzione periodica programmata) può mantenere il tempo di fermo entro il 5%. Prendendo come esempio le apparecchiature SLM, il laser deve essere pulito e calibrato ogni 500 ore, la lama raschiatrice deve essere sostituita ogni 200 ore e le guarnizioni del cilindro di formatura devono essere controllate ogni 1000 ore.
Punti chiave per l’implementazione della manutenzione preventiva: (1) Gestione del registro delle apparecchiature: registrare per ogni macchina modello, data di entrata in servizio, ore di stampa accumulate e storico dei guasti; (2) Definizione del piano di manutenzione: impostare promemoria dei cicli di manutenzione in base al manuale dell’apparecchiatura e all’intensità d’uso; (3) Ottimizzazione delle scorte di ricambi: creare scorte di sicurezza per i componenti critici (lenti protettive del laser ≥3 pezzi, lame raschiatrici ≥2 pezzi), riducendo i tempi di attesa dovuti ai guasti; (4) Digitalizzazione dei registri di manutenzione: archiviare con foto ogni intervento di manutenzione e creare un dossier sullo stato di salute dell’apparecchiatura.
Dati di un caso: dopo aver implementato il sistema di manutenzione preventiva, un’azienda ha visto il tempo medio tra i guasti (MTBF) delle apparecchiature aumentare da 280 ore a 420 ore, il tempo annuo di fermo per guasti scendere da 720 ore a 180 ore e la disponibilità delle apparecchiature aumentare di 6 punti percentuali.
IV. Bilanciamento della capacità produttiva e superamento dei colli di bottiglia
Collo di bottiglia del post-processing: il post-processing della stampa 3D (rimozione dei supporti, finitura superficiale, trattamento termico) è spesso il collo di bottiglia della capacità produttiva. In un’azienda, il pre-processing e la capacità di stampa erano sufficienti, ma i postazioni di post-processing disponevano solo di 2 operatori, causando l’accumulo del 50% degli ordini nella fase di post-processing. Soluzione: aumentare l’automazione delle attrezzature di post-processing (pulitrice a ultrasuoni, sabbiatrice), ottimizzare il flusso di post-processing (SOP operativa standardizzata) e implementare controlli qualità a fasi (ispezione preliminare immediata al termine della stampa, riducendo le rilavorazioni nel post-processing).
Costo del cambio materiale: il passaggio da un materiale all’altro richiede la pulizia del serbatoio e la sostituzione dei parametri, con un tempo medio di 45 minuti. Strategie di ottimizzazione: adottare una strategia di apparecchiature dedicate (macchina dedicata per PA12, macchina dedicata per leghe di titanio), implementare un calendario di cambio materiale (lunedì-mercoledì-venerdì materiale A, martedì-giovedì-sabato materiale B) e utilizzare moduli a cambio rapido (serbatoio preinstallato, tempo di cambio ridotto a 10 minuti).
V. Strumenti e indicatori di gestione dell’efficienza
Sistema di indicatori chiave: (1) Tasso di utilizzo delle apparecchiature (obiettivo: >75%); (2) Efficienza complessiva delle apparecchiature OEE = tasso di utilizzo × tasso di prestazione × tasso di qualità (obiettivo: >70%); (3) Tempo medio tra i guasti MTBF (obiettivo: >400 ore); (4) Tempo medio di riparazione MTTR (obiettivo: <2 ore); (5) Tasso di consegna puntuale degli ordini (obiettivo: >95%).
Piattaforma di gestione digitale
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.