
Inleiding: de kernwaarde van machinebenutting
Bij 3D-printservicebedrijven bepaalt de machinebenutting rechtstreeks het winstgevend vermogen van de onderneming. Neem een SLM-metaalprinter ter waarde van 800.000 yuan als voorbeeld: bij afschrijving over 5 jaar bedragen de dagelijkse afschrijvingskosten ongeveer 440 yuan. Als de machinebenutting slechts 40% is, kan het aandeel van afschrijving in de printkosten per stuk oplopen tot 35%; bij een benutting van 80% kan dit aandeel dalen tot 17,5%, wat de prijsconcurrentiepositie aanzienlijk verbetert.
1. Analyse van de huidige machinebenutting
Model voor benuttingsberekening: machinebenutting = daadwerkelijke printtijd / (totale tijd - geplande stilstandtijd) × 100%. Neem een printservicecentrum met 12 industriële SLA-machines als voorbeeld: de benuttingsanalyse laat zien dat stand-by-tijd 25% uitmaakt (tussen orders), onderhoudsstilstand 10%, machinestoringen 8%, procesafstemming 7%, en de feitelijke effectieve benutting slechts 50% bedraagt.
Typische oorzaken van lage benutting: (1) Ongelijke orderverdeling: grote orders nemen veel machinetijd in beslag, terwijl kleine orders door veelvuldig wisselen leiden tot stilstand van de machines; (2) Ontbrekend onderhoudsplan: het aandeel onverwachte storingen is te hoog, met een gemiddelde hersteltijd van 4,5 uur; (3) Onvoldoende optimalisatie van procesparameters: voor elke nieuwe order zijn 2-3 testprints nodig, met een materiaalverlies van 12%; (4) Handmatige planningsbeslissingen: afhankelijk van de ervaring van de operator, met een verschil in machinebelasting van 40%.
2. Strategieën voor planningsoptimalisatie
Elementen van een intelligent planningssysteem: moderne 3D-printbedrijven gebruiken intelligente planningssystemen om orders automatisch toe te wijzen. De kernalgoritmen omvatten: score voor machinegeschiktheid (50 punten voor materiaalkompatibiliteit, 30 voor maatgeschiktheid, 20 voor procescapaciteit), berekening van de verwachte voltooiingstijd (printtijd × 1,2 veiligheidsfactor), en beoordeling van de mate van lastbalancering van de machines (doel: benuttingsverschil tussen machines <10%). Nadat een bedrijf intelligent plannen had ingevoerd, werd de orderreactietijd met 45% verkort en daalde de machine-inactiviteit van 25% naar 12%.
Strategieën voor batchoptimalisatie: (1) Orderbundeling: kleine orders met hetzelfde materiaal en vergelijkbare processen samen printen, waardoor het aantal onderdelen per batch verdrievoudigt; (2) Gespreide planning: grote orders ’s nachts plannen (tijdens daluren voor elektriciteit), kleine orders overdag snel laten doorstromen; (3) Reserveringsmechanisme: 10%-15% van de machinecapaciteit reserveren voor spoedorders, om te voorkomen dat urgente tussengeplaatste orders de totale planning verstoren.
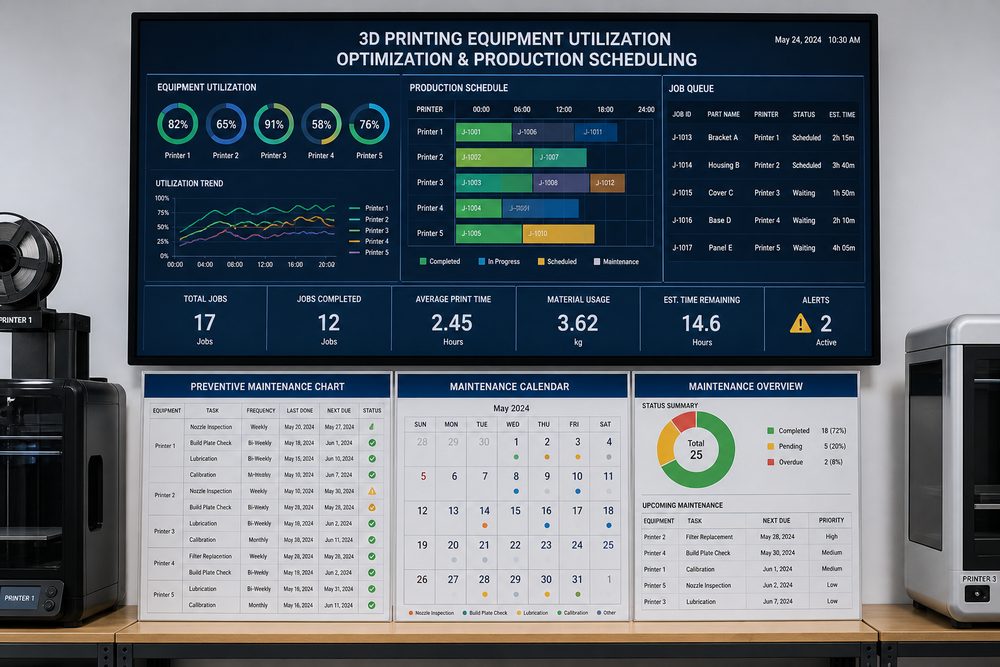
Dynamisch aanpassingsmechanisme: een realtime monitoringsdashboard opzetten dat de huidige status van elke machine weergeeft (bezig met printen/stand-by/onderhoud), resterende tijd en orders in de wachtrij. Wanneer de benutting van een machine onder de drempel komt, geeft het systeem de planner automatisch een signaal om orders opnieuw toe te wijzen. Nadat een bedrijf dit mechanisme had ingevoerd, werd het verschil in machinebenutting teruggebracht van 40% naar 8%.
3. Preventief onderhoudssysteem
Vergelijking van onderhoudsstrategieën: traditioneel reactief onderhoud (reparatie na een storing) leidt ertoe dat stilstandtijd van machines oploopt tot 15%-20%; preventief onderhoud (onderhoud volgens een gepland cyclus) kan de stilstandtijd binnen 5% houden. Neem SLM-machines als voorbeeld: de laser moet elke 500 uur worden gereinigd en gekalibreerd, het rakelmes moet elke 200 uur worden vervangen en de afdichtingen van de bouwcilinder moeten elke 1000 uur worden gecontroleerd.
Belangrijkste punten voor implementatie van preventief onderhoud: (1) Beheer van machine-registratie: noteer van elke machine het model, de ingebruiknamedatum, de cumulatieve printtijd en historische storingsgegevens; (2) Opstellen van een onderhoudsplan: stel op basis van de handleiding en de gebruiksintensiteit onderhoudsherinneringen in; (3) Optimalisatie van reserveonderdelenvoorraad: bouw een veiligheidsvoorraad op voor kritieke onderdelen (beschermlenzen voor de laser ≥3 stuks, rakelmessen ≥2 stuks) om de wachttijd bij storingen te verkorten; (4) Digitalisering van onderhoudsregistraties: maak bij elke onderhoudsbeurt foto’s voor archivering en bouw een gezondheidsdossier voor de machine op.
Casusgegevens: nadat een bedrijf een preventief onderhoudssysteem had ingevoerd, steeg de gemiddelde tijd tussen storingen (MTBF) van 280 uur naar 420 uur, daalde de jaarlijkse stilstandtijd door storingen van 720 uur naar 180 uur, en nam de beschikbaarheid van de machines met 6 procentpunten toe.
4. Capaciteitsbalans en het doorbreken van knelpunten
Knelpunt in de nabewerking: nabewerking van 3D-prints (verwijderen van supports, oppervlaktebehandeling, warmtebehandeling) is vaak het capaciteitsknelpunt. Bij een bedrijf waren voorbewerking en printcapaciteit ruim voldoende, maar er werkten slechts 2 mensen bij de nabewerking, waardoor 50% van de orders zich ophoopte in de nabewerkingsfase. Oplossingen: extra geautomatiseerde nabewerkingsapparatuur toevoegen (ultrasone reiniger, straalcabine), het nabewerkingsproces optimaliseren (gestandaardiseerde operationele SOP’s) en gefaseerde kwaliteitscontrole invoeren (eerst een inspectie direct na het printen, om nabewerkingswerk te verminderen).
Kosten van materiaalwissel: het wisselen tussen verschillende materialen vereist het reinigen van de materiaalvat en het aanpassen van parameters, wat gemiddeld 45 minuten kost. Optimalisatiestrategieën: een strategie met speciale machines toepassen (PA12-specifieke machine, titaniumlegering-specifieke machine), een planningstabel voor materiaalwissels invoeren (maandag/woensdag/vrijdag materiaal A, dinsdag/donderdag/zaterdag materiaal B), en snelwisselmodules gebruiken (vooraf geladen materiaalvat, waardoor de wisseltijd wordt teruggebracht tot 10 minuten).
5. Hulpmiddelen en indicatoren voor efficiëntiemanagement
Belangrijkste indicatoren: (1) Machinebenutting (doel: >75%); (2) Totale apparatuur-efficiëntie OEE = benutting × prestatieratio × kwaliteitsratio (doel: >70%); (3) Gemiddelde tijd tussen storingen MTBF (doel: >400 uur); (4) Gemiddelde hersteltijd MTTR (doel: <2 uur); (5) Tijdige leveringsgraad van orders (doel: >95%).
Digitaal beheerpla
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.