
Introdução: o valor central da utilização dos equipamentos
Em empresas de serviços de impressão 3D, a taxa de utilização dos equipamentos determina diretamente a rentabilidade da empresa. Tomando como exemplo uma impressora metálica SLM no valor de 800 mil yuans, calculando a depreciação em 5 anos, o custo diário de depreciação é de cerca de 440 yuans. Se a taxa de utilização do equipamento for de apenas 40%, a participação da depreciação do equipamento no custo de impressão por peça chegará a 35%; quando a taxa de utilização subir para 80%, essa proporção poderá cair para 17,5%, elevando significativamente a competitividade de preços.
I. Análise da situação atual da utilização dos equipamentos
Modelo de cálculo da utilização: Taxa de utilização do equipamento = tempo real de impressão / (tempo total - tempo de parada planejada) × 100%. Tomando como exemplo um centro de serviços de impressão com 12 equipamentos industriais de SLA, a análise de utilização mostra: tempo em espera 25% (intervalos entre pedidos), parada para manutenção 10%, falhas do equipamento 8%, ajuste de processo 7%, e a taxa efetiva real de utilização é de apenas 50%.
Principais მიზეზes da baixa utilização: (1) Distribuição desigual dos pedidos: pedidos de grande porte ocupam o equipamento por muito tempo, enquanto pedidos pequenos exigem trocas frequentes, deixando o equipamento ocioso; (2) falta de plano de manutenção: a proporção de falhas inesperadas é alta, e o tempo médio de reparo de falhas chega a 4,5 horas; (3) otimização insuficiente dos parâmetros de processo: cada novo pedido por lote exige 2 a 3 impressões de teste, com taxa de perda de material de 12%; (4) decisão manual de programação: depende da experiência do operador, com diferença de carga entre equipamentos de até 40%.
II. Estratégias de otimização da programação
Elementos de um sistema inteligente de programação: As empresas modernas de impressão 3D adotam sistemas inteligentes de programação para realizar a alocação automática de pedidos. Os algoritmos centrais incluem: pontuação de compatibilidade do equipamento (50 pontos para compatibilidade de material, 30 para adequação de dimensões, 20 para capacidade de processo), cálculo do tempo estimado de conclusão (tempo de impressão × coeficiente de segurança 1,2), avaliação do equilíbrio de carga dos equipamentos (objetivo: diferença de utilização entre os equipamentos inferior a 10%). Após implementar a programação inteligente, uma empresa reduziu o tempo de resposta dos pedidos em 45% e a taxa de ociosidade dos equipamentos de 25% para 12%.
Estratégias de otimização em lote: (1) Agrupamento de pedidos: combinar para impressão pedidos pequenos com o mesmo material e processos semelhantes, triplicando a quantidade carregada por lote; (2) agendamento em horários alternados: programar pedidos grandes para a noite (horário de menor tarifa de energia) e pedidos de pequenos lotes para giro rápido durante o dia; (3) mecanismo de reserva: reservar 10%-15% da capacidade dos equipamentos para pedidos urgentes, evitando que encaixes emergenciais desorganizem o plano geral.
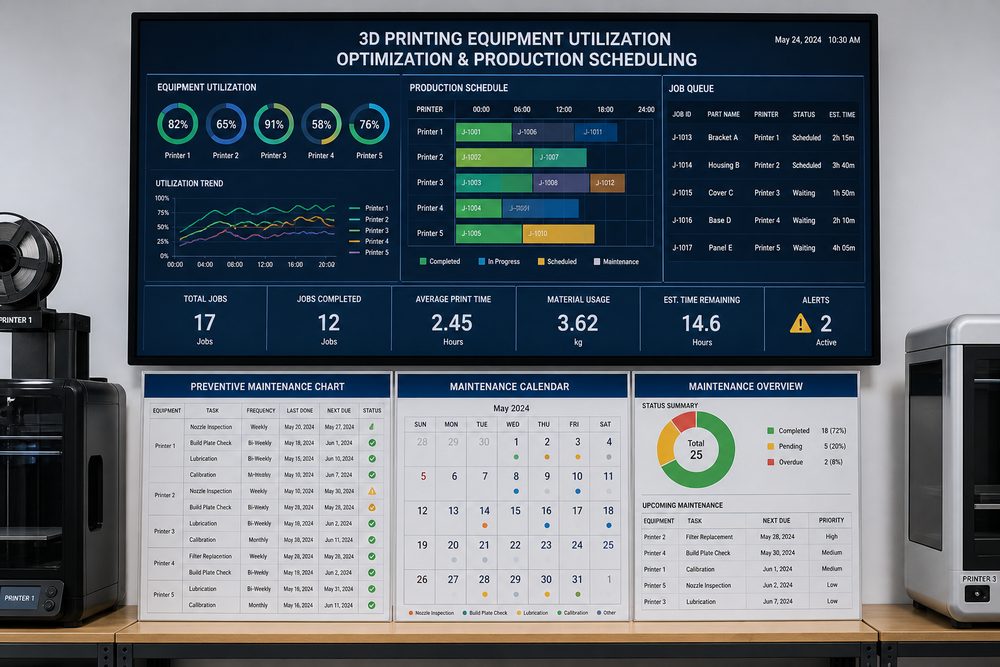
Mecanismo de ajuste dinâmico: Estabelecer um painel de monitoramento em tempo real, exibindo o status atual de cada equipamento (imprimindo/em espera/manutenção), tempo restante e pedidos na fila. Quando a utilização de um equipamento ficar abaixo do limite, o sistema informa automaticamente o programador para redistribuir os pedidos. Após adotar esse mecanismo, uma empresa reduziu a diferença de utilização entre os equipamentos de 40% para 8%.
III. Sistema de manutenção preventiva
Comparação entre estratégias de manutenção: A manutenção reativa tradicional (reparo após a falha) faz com que o tempo de parada dos equipamentos chegue a 15%-20%; a manutenção preventiva (manutenção periódica conforme o plano) pode manter o tempo de parada em até 5%. Tomando o equipamento SLM como exemplo, o laser precisa de limpeza e calibração a cada 500 horas, a lâmina raspadora precisa ser substituída a cada 200 horas, e os vedantes do cilindro de formação precisam ser verificados a cada 1000 horas.
Pontos-chave da implementação da manutenção preventiva: (1) Gestão do cadastro dos equipamentos: registrar o modelo de cada equipamento, data de entrada em operação, tempo acumulado de impressão e histórico de falhas; (2) elaboração do plano de manutenção: definir lembretes de ciclo de manutenção com base no manual do equipamento e na intensidade de uso; (3) otimização do estoque de peças de reposição: estabelecer estoque mínimo de segurança para peças críticas (lentes de proteção do laser ≥ 3 peças, lâminas raspadoras ≥ 2 unidades), reduzindo o tempo de espera por falhas; (4) digitalização dos registros de manutenção: arquivar fotos de cada manutenção e criar um prontuário de saúde do equipamento.
Dados de caso: Após implementar um sistema de manutenção preventiva, uma empresa elevou o tempo médio entre falhas (MTBF) de 280 horas para 420 horas, reduziu o tempo anual de parada por falhas de 720 horas para 180 horas e aumentou a taxa de disponibilidade dos equipamentos em 6 pontos percentuais.
IV. Equilíbrio de capacidade e superação de gargalos
Gargalo do pós-processamento: O pós-processamento da impressão 3D (remoção de suportes, tratamento de superfície, tratamento térmico) costuma ser o gargalo de capacidade. Uma empresa tinha capacidade suficiente no pré-processamento e na impressão, mas contava com apenas 2 pessoas nas estações de pós-processamento, levando ao acúmulo de 50% dos pedidos nessa etapa. Soluções: adicionar equipamentos de automação para pós-processamento (banho de limpeza ultrassônica, jateadora de areia), otimizar o fluxo de pós-processamento (SOP padronizado) e implementar inspeção de qualidade em etapas (inspeção inicial assim que a impressão é concluída, reduzindo retrabalho no pós-processamento).
Custo de troca de material: A troca entre materiais diferentes exige limpeza do tanque de material e substituição de parâmetros, consumindo em média 45 minutos. Estratégias de otimização: adotar equipamentos dedicados (máquina exclusiva para PA12, máquina exclusiva para liga de titânio), implementar um cronograma de troca de materiais (segunda, quarta e sexta para o material A; terça, quinta e sábado para o material B) e usar módulos de troca rápida (tanque pré-carregado, reduzindo o tempo de troca para 10 minutos).
V. Ferramentas e indicadores de gestão de eficiência
Sistema de indicadores-chave: (1) Taxa de utilização dos equipamentos (objetivo: >75%); (2) Eficiência Global do Equipamento OEE = taxa de utilização × taxa de desempenho × taxa de qualidade (objetivo: >70%); (3) Tempo médio entre falhas MTBF (objetivo: >400 horas); (4) Tempo médio de reparo MTTR (objetivo: 95%).
Plataforma de gestão digital
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.