
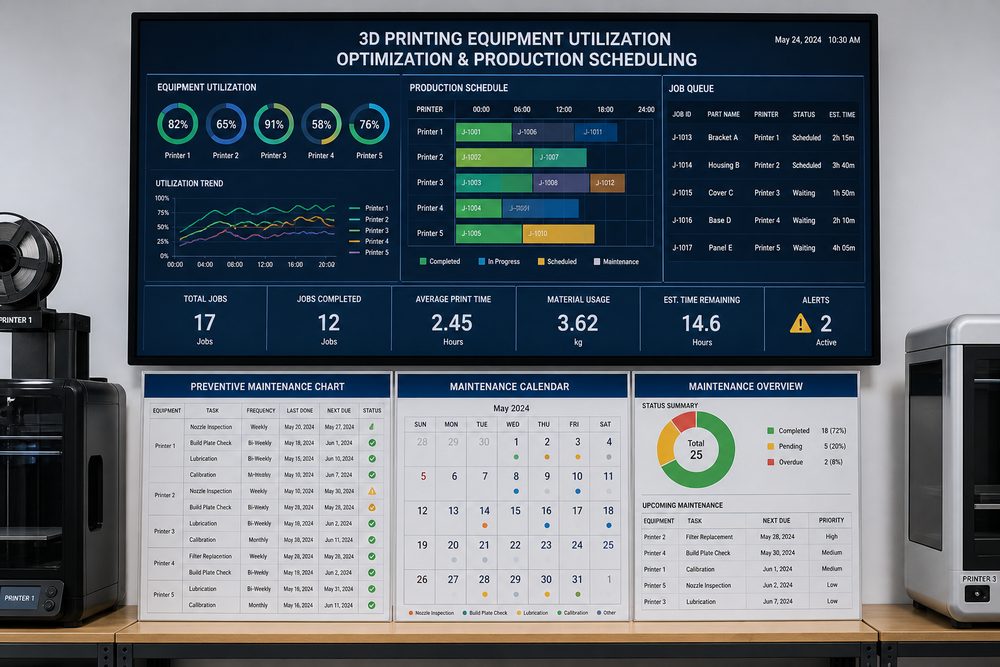
مقدمة: القيمة الجوهرية لمعدل استغلال المعدات
في شركات خدمات الطباعة ثلاثية الأبعاد، يحدد معدل استغلال المعدات مباشرة ربحية الشركة. وبأخذ طابعة معدنية SLM بقيمة 800 ألف يوان كمثال، وباحتساب الاستهلاك على 5 سنوات، فإن تكلفة الإهلاك اليومية تبلغ نحو 440 يوانًا. إذا كان معدل الاستغلال 40% فقط، فإن حصة إهلاك المعدات من تكلفة الطباعة للوحدة قد تصل إلى 35%؛ أما عند رفع معدل الاستغلال إلى 80%، فيمكن أن تنخفض هذه النسبة إلى 17.5%، مما يعزز بشكل ملحوظ القدرة التنافسية السعرية.
أولًا: تحليل الوضع الحالي لمعدل استغلال المعدات
نموذج حساب معدل الاستغلال: معدل استغلال المعدات = وقت الطباعة الفعلي / (إجمالي الوقت - وقت التوقف المخطط) × 100%. وبأخذ مركز خدمات طباعة يضم 12 جهاز SLA صناعيًا كمثال، فإن تحليل معدل الاستغلال لديه يُظهر: وقت الانتظار يشكل 25% (الفواصل بين الطلبات)، والتوقف بسبب الصيانة 10%، وأعطال المعدات 8%، وضبط العمليات 7%، بينما لا يتجاوز معدل الاستغلال الفعلي 50%.
الأسباب النموذجية لانخفاض معدل الاستغلال: (1) عدم توازن توزيع الطلبات: الطلبات كبيرة الحجم تشغل وقتًا طويلًا من المعدات، بينما تؤدي الطلبات الصغيرة المتكررة إلى تبديل متكرر يترك المعدات في حالة خمول؛ (2) غياب خطة صيانة: ترتفع نسبة الأعطال المفاجئة بشكل كبير، ويبلغ متوسط زمن إصلاح الأعطال 4.5 ساعات؛ (3) ضعف تحسين معايير العمليات: كل دفعة من الطلبات الجديدة تحتاج إلى 2-3 مرات طباعة تجريبية، وتصل نسبة هدر المواد إلى 12%؛ (4) اتخاذ قرارات الجدولة يدويًا: الاعتماد على خبرة المشغلين، ويصل فرق الحمل بين المعدات إلى 40%.
ثانيًا: استراتيجيات تحسين الجدولة
عناصر نظام الجدولة الذكي: تعتمد شركات الطباعة ثلاثية الأبعاد الحديثة نظام جدولة ذكيًا يحقق التوزيع التلقائي للطلبات. وتشمل الخوارزميات الأساسية: تقييم ملاءمة المعدات (50 نقطة لتوافق المواد، 30 نقطة لتوافق الأبعاد، 20 نقطة للقدرة العملية)، وحساب الزمن المتوقع للإنجاز (وقت الطباعة × معامل أمان 1.2)، وتقييم درجة توازن حمل المعدات (الهدف: فرق معدل الاستغلال بين الأجهزة <10%). وبعد تطبيق الجدولة الذكية في إحدى الشركات، انخفض زمن الاستجابة للطلبات بنسبة 45%، وتراجعت نسبة خمول المعدات من 25% إلى 12%.
استراتيجيات تحسين الدُفعات: (1) تجميع الطلبات: دمج الطلبات الصغيرة ذات المادة نفسها والعمليات المتشابهة في طباعة واحدة، مما يرفع عدد القطع المحملة في الدفعة الواحدة بمقدار 3 مرات؛ (2) الترتيب خارج أوقات الذروة: تخصيص الطلبات كبيرة الحجم لفترة الليل (ساعات انخفاض تعرفة الكهرباء)، وتدوير الطلبات الصغيرة الحجم بسرعة خلال النهار؛ (3) آلية الحجز: تخصيص 10%-15% من القدرة الإنتاجية للمعدات للطلبات المستعجلة، لتجنب تعطيل الخطة العامة بسبب إدخال طلبات طارئة.
آلية التعديل الديناميكي: إنشاء لوحة مراقبة فورية تعرض الحالة الحالية لكل جهاز (جاري الطباعة/في وضع الاستعداد/صيانة)، والوقت المتبقي، والطلبات في قائمة الانتظار. وعندما ينخفض معدل استغلال جهاز معين عن العتبة المحددة، يقوم النظام تلقائيًا بتنبيه مسؤول الجدولة لإعادة توزيع الطلبات. وبعد تطبيق هذه الآلية في إحدى الشركات، تقلص فرق معدل استغلال المعدات من 40% إلى 8%.
ثالثًا: نظام الصيانة الوقائية
مقارنة استراتيجيات الصيانة: تؤدي الصيانة التفاعلية التقليدية (الإصلاح بعد حدوث العطل) إلى ارتفاع نسبة توقف المعدات إلى 15%-20%؛ أما الصيانة الوقائية (الصيانة وفق دورات مخططة) فيمكن أن تُبقي زمن التوقف ضمن 5%. وبأخذ أجهزة SLM مثالًا، يحتاج الليزر إلى تنظيف ومعايرة كل 500 ساعة، وتحتاج الشفرة إلى الاستبدال كل 200 ساعة، كما يجب فحص أختام أسطوانة التشكيل كل 1000 ساعة.
نقاط تنفيذ الصيانة الوقائية: (1) إدارة سجل المعدات: تسجيل طراز كل جهاز، ووقت دخوله الخدمة، وإجمالي ساعات الطباعة، وسجل الأعطال التاريخي؛ (2) إعداد خطة الصيانة: تحديد تذكيرات دورات الصيانة وفق دليل الجهاز وشدة الاستخدام؛ (3) تحسين مخزون قطع الغيار: إنشاء مخزون أمان للقطع الحرجة (عدسات حماية الليزر ≥3 قطع، الشفرات ≥2)، لتقليل وقت الانتظار بسبب الأعطال؛ (4) رقمنة سجلات الصيانة: أرشفة الصور في كل عملية صيانة، وإنشاء ملف صحي للمعدات.
بيانات حالة: بعد تطبيق شركة ما لنظام الصيانة الوقائية، ارتفع متوسط الزمن بين الأعطال (MTBF) للمعدات من 280 ساعة إلى 420 ساعة، وانخفض زمن التوقف السنوي بسبب الأعطال من 720 ساعة إلى 180 ساعة، وارتفع معدل الإتاحة للمعدات بمقدار 6 نقاط مئوية.
رابعًا: موازنة الطاقة الإنتاجية وتجاوز الاختناقات
اختناق ما بعد المعالجة: غالبًا ما تكون مرحلة ما بعد المعالجة في الطباعة ثلاثية الأبعاد (إزالة الدعامات، معالجة السطح، المعالجة الحرارية) هي عنق الزجاجة في الطاقة الإنتاجية. ففي إحدى الشركات، كانت الطاقة في مرحلتي ما قبل الطباعة والطباعة كافية، لكن عدد العاملين في محطات ما بعد المعالجة لم يتجاوز شخصين، مما أدى إلى تراكم 50% من الطلبات في مرحلة ما بعد المعالجة. الحلول المقترحة: إضافة معدات أتمتة لما بعد المعالجة (أجهزة التنظيف بالموجات فوق الصوتية، أجهزة السفع الرملي)، وتحسين إجراءات ما بعد المعالجة (توحيد دليل التشغيل القياسي SOP)، وتطبيق فحص الجودة على مراحل (فحص أولي فور اكتمال الطباعة لتقليل إعادة العمل في ما بعد المعالجة).
تكلفة تبديل المواد: يتطلب تبديل المواد المختلفة تنظيف حوض المواد وتغيير المعلمات، ويستغرق ذلك في المتوسط 45 دقيقة. استراتيجيات التحسين: اعتماد استراتيجية المعدات المخصصة (آلة مخصصة لـ PA12، وآلة مخصصة لسبائك التيتانيوم)، وتطبيق جدول لتبديل المواد (الاثنين والأربعاء والجمعة للمادة A، والثلاثاء والخميس والسبت للمادة B)، واستخدام وحدات تبديل سريعة (حوض مواد مُجهّز مسبقًا، مع تقليص زمن التبديل إلى 10 دقائق).
خامسًا: أدوات ومؤشرات إدارة الكفاءة
نظام المؤشرات الأساسية: (1) معدل استغلال المعدات (الهدف: >75%)؛ (2) الكفاءة الشاملة للمعدات OEE = معدل الاستغلال × معدل الأداء × معدل الجودة (الهدف: >70%)؛ (3) متوسط الزمن بين الأعطال MTBF (الهدف: >400 ساعة)؛ (4) متوسط زمن الإصلاح MTTR (الهدف: <2 ساعة)؛ (5) معدل التسليم في الوقت المحدد للطلبات (الهدف: >95%).
منصة الإدارة الرقمية
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.