
Einleitung: Der Kernwert der Anlagenauslastung
In Dienstleistungsunternehmen für 3D-Druck entscheidet die Anlagenauslastung unmittelbar über die Rentabilität des Unternehmens. Am Beispiel eines SLM-Metalldruckers im Wert von 800.000 Yuan liegen die täglichen Abschreibungskosten bei einer Nutzungsdauer von 5 Jahren bei etwa 440 Yuan. Beträgt die Auslastung nur 40 %, kann der Anteil der Geräteabschreibung an den Stückdruckkosten bis zu 35 % erreichen; steigt die Auslastung hingegen auf 80 %, sinkt dieser Anteil auf 17,5 %, was die Preiswettbewerbsfähigkeit deutlich erhöht.
1. Analyse des aktuellen Standes der Anlagenauslastung
Berechnungsmodell der Auslastung: Anlagenauslastung = tatsächliche Druckzeit / (Gesamtzeit - geplante Stillstandszeit) × 100 %. Am Beispiel eines Druckdienstleistungszentrums mit 12 industriellen SLA-Anlagen zeigt die Auslastungsanalyse: Standby-Zeit macht 25 % aus (Lücken zwischen Aufträgen), planmäßige Wartungsstillstände 10 %, Geräteausfälle 8 % und Prozessabstimmungen 7 %; die tatsächliche effektive Auslastung beträgt nur 50 %.
Typische Ursachen für niedrige Auslastung: (1) Ungleichmäßige Auftragsverteilung: Großformatige Aufträge belegen die Anlagen lange, während kleine Aufträge durch häufige Wechsel zu Leerlauf führen; (2) fehlende Wartungsplanung: Der Anteil ungeplanter Ausfälle ist zu hoch, die durchschnittliche Zeit zur Behebung eines Ausfalls beträgt 4,5 Stunden; (3) unzureichende Optimierung der Prozessparameter: Jede neue Auftragscharge erfordert 2–3 Probedrucke, die Materialverlustquote beträgt 12 %; (4) manuelle Dispositionsentscheidungen: Abhängigkeit von der Erfahrung der Bediener, die Unterschiede in der Anlagenbelastung erreichen 40 %.
2. Strategien zur Optimierung der Einsatzplanung
Elemente eines intelligenten Planungssystems: Moderne 3D-Druckunternehmen setzen intelligente Planungssysteme ein, um Aufträge automatisch zuzuweisen. Zu den Kernalgorithmen gehören: Bewertung der Anlagenpassung (50 Punkte für Materialkompatibilität, 30 Punkte für Maßanpassung, 20 Punkte für Prozessfähigkeit), Berechnung der voraussichtlichen Fertigstellungszeit (Druckzeit × Sicherheitsfaktor 1,2) und Bewertung der Lastverteilung der Anlagen (Ziel: Auslastungsunterschiede zwischen den Anlagen < 10 %). Nachdem ein Unternehmen eine intelligente Planung eingeführt hatte, verkürzte sich die Reaktionszeit auf Aufträge um 45 %, und die Leerstandsquote der Anlagen sank von 25 % auf 12 %.
Strategien zur Batch-Optimierung: (1) Auftragsbündelung: Kleine Aufträge mit gleichem Material und ähnlichem Verfahren zusammen drucken, wodurch die Anzahl der Teile pro Charge um das Dreifache steigt; (2) zeitversetzte Planung: Großformatige Aufträge in die Nachtstunden (Niedertarifzeiten für Strom) legen, kleine Aufträge tagsüber schnell durchlaufen lassen; (3) Reservemechanismus: 10 %–15 % der Anlagenkapazität für Eilaufträge reservieren, um zu verhindern, dass dringende Einschübe den Gesamtplan durcheinanderbringen.
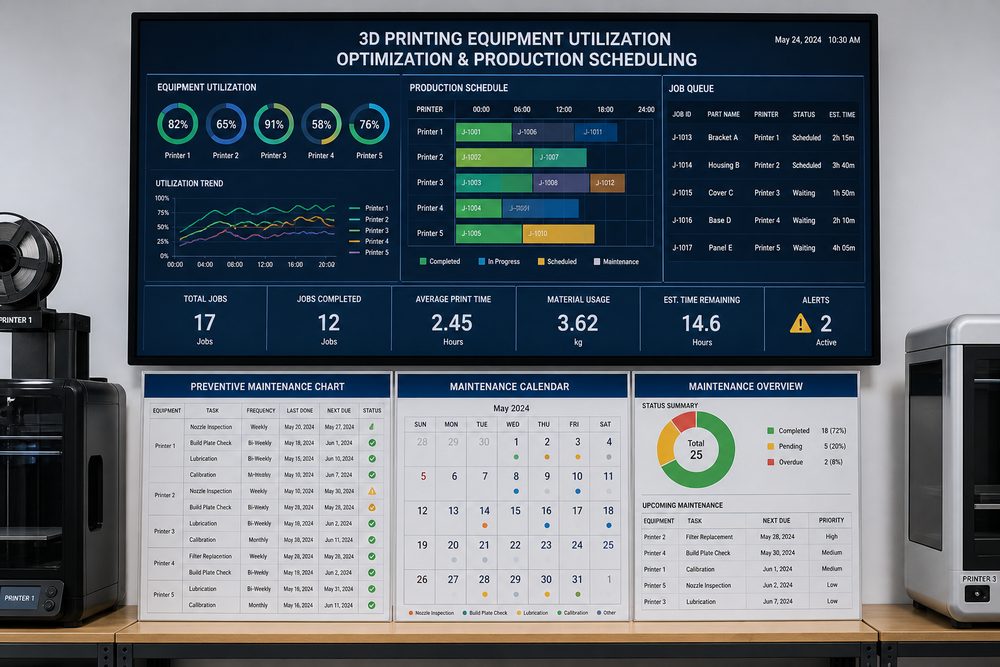
Mechanismus zur dynamischen Anpassung: Ein Echtzeit-Überwachungsdashboard wird eingerichtet, das den aktuellen Status jeder Anlage (in Druck / Standby / Wartung), die verbleibende Zeit und die Auftragswarteschlange anzeigt. Fällt die Auslastung einer Anlage unter den Schwellenwert, fordert das System den Disponenten automatisch auf, Aufträge neu zuzuweisen. Nach Einführung dieses Mechanismus verringerte sich die Auslastungsdifferenz zwischen den Anlagen von 40 % auf 8 %.
3. Präventives Wartungssystem
Vergleich der Wartungsstrategien: Traditionelle reaktive Wartung (Reparatur nach einem Ausfall) führt dazu, dass die Stillstandszeit der Anlagen 15 %–20 % erreicht; präventive Wartung (Wartung nach geplantem Zyklus) kann die Stillstandszeit auf unter 5 % begrenzen. Am Beispiel von SLM-Anlagen müssen die Laser alle 500 Stunden gereinigt und kalibriert, die Abstreifer alle 200 Stunden ersetzt und die Dichtungen des Bauzylinders alle 1000 Stunden überprüft werden.
Wesentliche Punkte der präventiven Wartung: (1) Verwaltung des Anlagenstamms: Modell, Inbetriebnahmezeitpunkt, kumulierte Druckzeit und historische Ausfallaufzeichnungen jeder Anlage erfassen; (2) Erstellung von Wartungsplänen: Wartungsintervalle anhand des Anlagenhandbuchs und der Nutzungsintensität festlegen; (3) Optimierung des Ersatzteilbestands: Sicherheitsbestände für kritische Ersatzteile aufbauen (Schutzgläser für Laser ≥ 3 Stück, Abstreifer ≥ 2 Stück), um Wartezeiten bei Störungen zu reduzieren; (4) Digitalisierung der Wartungsprotokolle: Jede Wartung fotografisch dokumentieren und ein digitales Anlagen-Gesundheitsdossier anlegen.
Fallbeispieldaten: Nach Einführung eines präventiven Wartungssystems stieg die mittlere störungsfreie Betriebszeit (MTBF) einer Anlage von 280 Stunden auf 420 Stunden, die jährliche Ausfall- und Stillstandszeit sank von 720 Stunden auf 180 Stunden, und die verfügbare Anlagenauslastung erhöhte sich um 6 Prozentpunkte.
4. Kapazitätsausgleich und Durchbruch bei Engpässen
Engpass in der Nachbearbeitung: Die Nachbearbeitung beim 3D-Druck (Entfernung von Stützstrukturen, Oberflächenbehandlung, Wärmebehandlung) ist häufig der Kapazitätsengpass. Ein Unternehmen verfügte über ausreichende Kapazitäten in Vorbearbeitung und Druck, aber in der Nachbearbeitung arbeiteten nur 2 Personen, sodass 50 % der Aufträge in diesem Schritt aufliefen. Lösung: zusätzliche automatisierte Nachbearbeitungsgeräte (Ultraschallreiniger, Sandstrahlgerät), Optimierung des Nachbearbeitungsprozesses (standardisierte SOPs), Einführung segmentierter Qualitätsprüfungen (Erstprüfung direkt nach dem Druck, um Nacharbeit zu reduzieren).
Kosten des Materialwechsels: Der Wechsel zwischen verschiedenen Materialien erfordert das Reinigen des Materialbehälters und den Austausch von Parametern und dauert im Durchschnitt 45 Minuten. Optimierungsstrategien: Einsatz von Spezialanlagen (PA12-Spezialmaschine, Titanlegierungs-Spezialmaschine), Einführung eines Materialwechselplans (Montag/Mittwoch/Freitag Material A, Dienstag/Donnerstag/Samstag Material B), Verwendung von Schnellwechselmodulen (vorinstallierte Materialbehälter, Wechselzeit auf 10 Minuten verkürzt).
5. Werkzeuge und Kennzahlen des Effizienzmanagements
Wichtiges Kennzahlensystem: (1) Anlagenauslastung (Ziel: >75 %); (2) Gesamtanlageneffektivität OEE = Auslastung × Leistungsrate × Qualitätsrate (Ziel: >70 %); (3) mittlere Zeit zwischen Ausfällen MTBF (Ziel: >400 Stunden); (4) mittlere Reparaturzeit MTTR (Ziel: 95 %).
Digitale Management-Pl
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.