
Введение: стандартизация не ограничивает инновации, а снижает неопределённость
Преимущество 3D-печати заключается в гибком производстве, но гибкость не означает, что для каждого проекта нужно начинать поиск решения заново. Многие компании на раннем этапе полагаются на опыт нескольких инженеров: кто умеет правильно ориентировать модель, кто знает, какая машина работает стабильнее, кто хорошо разбирается в постобработке определённого материала. В краткосрочной перспективе это действительно повышает эффективность, но в долгосрочной создаёт риски: после ухода сотрудников возникает разрыв в опыте, крупные заказы трудно воспроизводить, а жалобы клиентов сложно отследить. Задача стандартизированной системы — закрепить успешный опыт в виде исполнимых правил и удерживать неопределённость в управляемых пределах.
lantu3D Printing считает, что стандартизация 3D-печати не должна сводиться к набору документов; она должна охватывать входные данные проектирования, принятие технологических решений, производственное исполнение, контроль качества и обратную связь по поставке. Только при связке этих этапов стандарт не останется схемой на стене.
1. Стандарт входных данных проектирования: чётко формулировать требования
Многие проблемы качества возникают из-за недостатка информации на этапе постановки задачи. Клиент загружает только STL-файл, но не указывает назначение изделия, направление нагрузок, требования к сборке, уровень внешнего вида, температурную стойкость и приоритет по срокам. Если поставщик просто печатает по параметрам по умолчанию, результат может быть таким: технически изделие готово, но с точки зрения бизнеса оно не устраивает заказчика.
Стандарт входных данных проектирования должен включать требования к формату файлов, подтверждение единиц измерения, проверку целостности модели, минимальную толщину стенки, диаметр отверстий, зазоры для сборки, уровень качества поверхности, ограничения по материалу и способ приёмки. Для функциональных деталей также необходимо фиксировать нагрузку, условия эксплуатации, ожидаемый срок службы и нормативные требования. Стандартизированная форма запроса и чек-лист DFAM могут значительно сократить количество повторных согласований.
2. Стандарт параметров процесса: создать воспроизводимое окно параметров
Разные материалы и оборудование требуют разных окон параметров. Для FDM важны температура сопла, температура платформы, высота слоя, коэффициент заполнения и охлаждение; для SLA — толщина слоя, экспозиция, плотность поддержек, промывка и отверждение; для SLS — доля обновления порошка, температура предварительного нагрева, стратегия сканирования и время охлаждения; для металлического SLM — мощность лазера, скорость сканирования, толщина слоя, защитный газ и термообработка.
Стандарт параметров не означает жёсткую фиксацию одного значения. Он предполагает установленный и проверенный диапазон. Например, для функциональной детали из PA12 можно задать рекомендуемую толщину слоя 0,1–0,15 мм, минимальную толщину стенки 1,2–1,5 мм, зазор для сборки 0,2–0,4 мм, а затем корректировать параметры в зависимости от размеров и назначения. Каждое отклонение от стандартных параметров должно фиксироваться вместе с причиной и результатом, чтобы можно было непрерывно улучшать процесс, а не повторять эксперименты.
3. Стандарт контроля качества: превратить «выглядит неплохо» в проверяемый результат
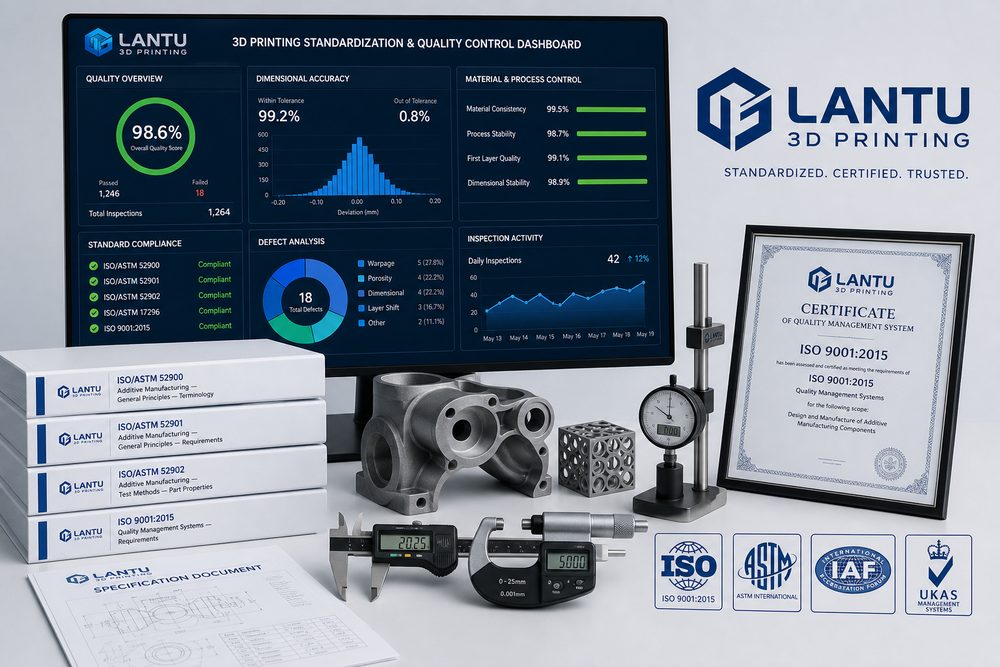
Приёмка изделий 3D-печати должна учитывать внешний вид, размеры, сборку и функциональность одновременно. Стандарт внешнего вида должен чётко определять допустимый уровень видимости слоёв, следов от поддержек, разницы в цвете, пор, и заусенцев; стандарт размеров должен задавать ключевые размеры, измерительный инструмент и долю выборочного контроля; стандарт сборки — объект пробной сборки, момент затяжки или количество операций вставки/извлечения; а функциональный стандарт может включать проверку на термостойкость, несущую способность, герметичность или усталостные испытания.
Без стандарта оценка качества легко превращается в субъективный спор. После внедрения стандарта ожидания клиента, отдела продаж, инженерии и производства по одной и той же детали становятся более согласованными. Для важных клиентов и серийных проектов на этапе первого образца также следует утверждать эталон, а последующие поставки сверять с образцом и протоколами испытаний.
4. Стандарт прослеживаемости данных: чтобы у каждой детали была производственная история
Высший этап стандартизации — это прослеживаемость данных. По каждому проекту должна быть возможность отследить требования заказа, версию модели, партию материала, номер оборудования, файл нарезки, параметры печати, записи постобработки, результаты контроля и обратную связь по поставке. Когда возникает проблема, команда может быстро определить, связана ли она с изменением конструкции, партией материала, состоянием оборудования или ошибкой оператора.
Прослеживаемость данных также помогает в ценообразовании и управлении мощностями. Какие материалы чаще всего требуют доработки, какие конструкции склонны к сбоям, какие этапы постобработки занимают больше всего времени — всё это можно увидеть в данных. lantu3D Printing делает акцент на управлении жизненным циклом именно для того, чтобы связать разрозненную производственную информацию и сформировать способность к постоянному улучшению.
Заключение: стандартизация делает 3D-печать более надёжной и масштабируемой
Система стандартизации 3D-печати должна поэтапно строиться на четырёх уровнях: входные требования, параметры процесса, контроль качества и прослеживаемость данных. Она не ослабляет гибкость, а делает гибкое производство упорядоченным, доказуемым и ограниченным понятными рамками. Для компаний, стремящихся перейти от услуг прототипирования к стабильной поставке, стандартизация — это базовая работа по повышению эффективности, снижению рисков и формированию доверия клиентов.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.