
Inleiding: standaardisatie beperkt innovatie niet, maar vermindert onzekerheid
Het voordeel van 3D-printen ligt in de flexibele productie, maar flexibiliteit betekent niet dat elk project opnieuw vanaf nul moet worden uitgezocht. Veel bedrijven vertrouwen in de beginfase op de ervaring van een paar ingenieurs: wie weet hoe je de printoriëntatie bepaalt, wie weet welke machine stabiel draait en wie vertrouwd is met de nabewerking van een bepaald materiaal. Op korte termijn lijkt dat zeer efficiënt, maar op lange termijn brengt het risico’s met zich mee: wanneer medewerkers vertrekken ontstaat een kenniskloof, grote orders zijn moeilijk te reproduceren en klachten van klanten zijn lastig te traceren. De rol van een standaardiseringssysteem is om succesvolle ervaring vast te leggen in uitvoerbare regels en onzekerheid binnen beheersbare grenzen te houden.
lantu3D Printing is van mening dat standaardisatie voor 3D-printen niet slechts een set documenten mag zijn, maar de hele keten moet omvatten: van ontwerpinput, procesbeslissingen en productie-uitvoering tot kwaliteitsinspectie en leveringsfeedback. Alleen wanneer deze schakels met elkaar verbonden zijn, blijft de standaard niet steken in een procesdiagram aan de muur.
1. Standaard voor ontwerpinput: maak de behoefte expliciet
Veel kwaliteitsproblemen ontstaan doordat er in de behoeftefase te weinig informatie beschikbaar is. De klant uploadt alleen een STL-bestand, maar vermeldt niet de toepassing, de belastingsrichting, de assemblage-relaties, de gewenste afwerkingsgraad, de temperatuurbestendigheid of de prioriteit van de levertijd. Als de dienstverlener dan alleen met standaardparameters print, ontstaat al snel een resultaat dat technisch gezien af is, maar zakelijk gezien niet voldoet.
Een standaard voor ontwerpinput moet eisen bevatten voor bestandsformaten, controle van de eenheden, controle van de modelintegriteit, minimale wanddikte, gatdiameter, assemblagespeling, oppervlakteniveau, materiaalbeperkingen en acceptatiemethode. Voor functionele onderdelen moeten ook de belasting, de gebruiksomgeving, de verwachte levensduur en eventuele wettelijke eisen worden vastgelegd. Een gestandaardiseerd offerteformulier en een DFAM-controlelijst kunnen de noodzaak van herhaalde communicatie sterk verminderen.
2. Standaard voor procesparameters: bouw een herbruikbaar parameterbereik op
Verschillende materialen en machines vereisen verschillende parameterbereiken. Bij FDM gaat het om nozzletemperatuur, bedtemperatuur, laaghoogte, vulgraad en koeling; bij SLA om laagdikte, belichting, ondersteuningsdichtheid, reinigen en uitharden; bij SLS om de refresh-ratio van poeder, voorverwarmtemperatuur, scanstrategie en afkoeltijd; en bij metaal-SLM om laservermogen, scansnelheid, laagdikte, beschermgas en warmtebehandeling.
Een parameterstandaard betekent niet dat één waarde volledig vaststaat, maar dat er een gevalideerd bereik wordt vastgesteld. Bijvoorbeeld: voor een bepaald PA12-functieonderdeel kan een aanbevolen laaghoogte van 0,1-0,15 mm, een minimale wanddikte van 1,2-1,5 mm en een assemblagespeling van 0,2-0,4 mm worden gedefinieerd, waarna de waarden afhankelijk van afmetingen en toepassing kunnen worden aangepast. Elke afwijking van de standaardparameters moet worden vastgelegd met de reden en het resultaat, zodat continue optimalisatie mogelijk blijft in plaats van herhaaldelijk proefondervindelijk werk.
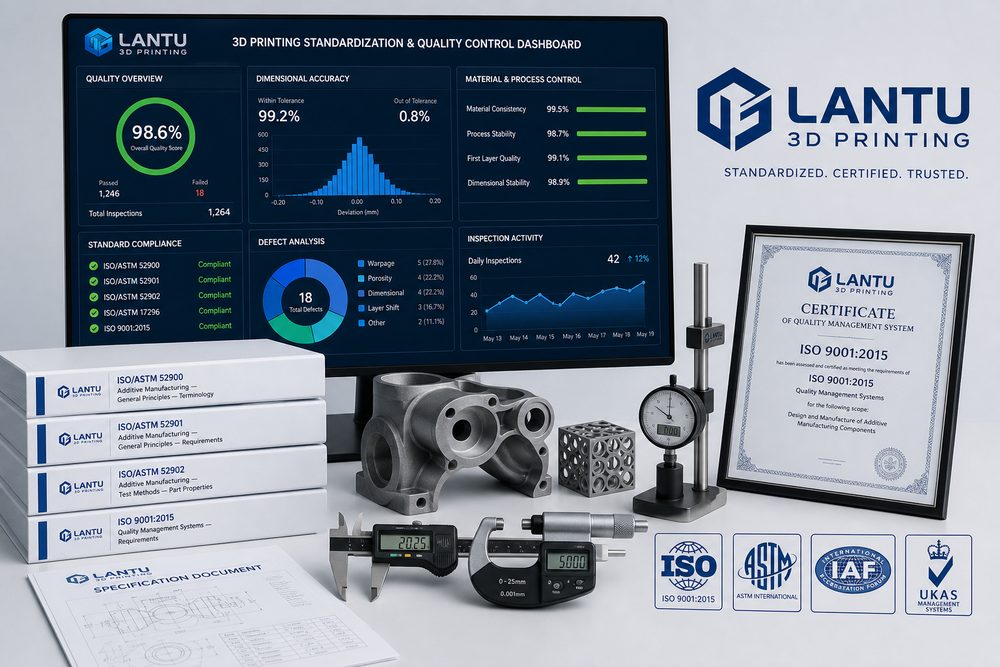
3. Standaard voor kwaliteitsinspectie: maak van “het ziet er goed uit” een toetsbaar resultaat
De acceptatie van 3D-geprinte onderdelen moet tegelijk rekening houden met uiterlijk, afmetingen, assemblage en functie. De visuele standaard moet duidelijk maken hoeveel laaglijnen, supportsporen, kleurverschil, poriën en bramen acceptabel zijn; de maatstandaard moet de kritieke afmetingen, meetinstrumenten en steekproefratio’s definiëren; de assemblagestandaard moet testonderdelen, aanhaalmomenten of aantal in- en uitplugbewegingen voorschrijven; en de functionele standaard kan bijvoorbeeld eisen bevatten voor temperatuurbestendigheid, draagvermogen, afdichting of vermoeiingstesten.
Zonder standaard wordt kwaliteitsbeoordeling al snel een subjectieve discussie. Met een standaard worden de verwachtingen van klant, sales, engineering en productie over hetzelfde onderdeel consistenter. Voor belangrijke klanten en seriematige projecten moet in de eerste artikel-fase bovendien een referentiemonster worden goedgekeurd, waarna de verdere levering op dat monster en de inspectierapporten wordt gebaseerd.
4. Standaard voor datatraceerbaarheid: geef elk onderdeel een productiehistorie
De geavanceerde fase van standaardisatie is datatraceerbaarheid. Elk project moet kunnen worden teruggeleid naar de ordervereisten, modelversie, materiaalbatch, machine-ID, slicingbestand, printparameters, nabewerkingsregistratie, inspectieresultaten en leveringsfeedback. Wanneer er een probleem optreedt, kan het team snel bepalen of de oorzaak ligt bij een ontwerpwijziging, een andere materiaalbatch, de machineconditie of een operationele afwijking.
Datatraceerbaarheid ondersteunt ook prijsstelling en capaciteitsbeheer. Welke materialen een hoog herstelpercentage hebben, welke structuren gevoelig zijn voor mislukking en welke nabewerkingsstappen het meeste tijd kosten, wordt zichtbaar via data. lantu3D Printing benadrukt lifecyclemanagement juist om verspreide productie-informatie met elkaar te verbinden en zo een continu verbetervermogen op te bouwen.
Conclusie: standaardisatie maakt 3D-printen betrouwbaarder en beter schaalbaar
Een standaardiseringssysteem voor 3D-printen moet stapsgewijs worden opgebouwd op vier niveaus: ontwerpinput, procesparameters, kwaliteitsinspectie en datatraceerbaarheid. Het is niet bedoeld om flexibiliteit te verzwakken, maar om flexibel produceren te voorzien van regels, bewijs en grenzen. Voor bedrijven die willen doorgroeien van prototypediensten naar stabiele levering is standaardisatie een basisvoorziening om efficiëntie te verhogen, risico’s te verlagen en klantvertrouwen op te bouwen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.