
Введение: упаковка — это часть качества поставки 3D-печати
Во многих проектах 3D-печати этапы проектирования, печати и постобработки проходят без проблем, но на этапе транспортировки появляются трещины, царапины, деформация или потеря деталей. Особенно высокие требования к упаковке и перевозке предъявляют тонкостенные конструкции, прозрачные фотополимерные детали, окрашенные изделия, длинные и узкие модели, а также наборы из нескольких элементов для сборки. Упаковка — это не просто размещение изделия в коробке, а последняя операция контроля качества поставки.
lantu3D включает упаковку и транспортировку в управление жизненным циклом проекта по очень простой причине: клиент оценивает готовое изделие на руках, а не состояние, в котором оно покинуло производство. Только если учитывать свойства детали, маршрут перевозки и способ приемки как единое целое, можно снизить риски последней мили.
1. Классифицируйте по уровню риска, а не упаковывайте как попало по заказу
Перед упаковкой следует провести оценку риска для каждой детали. К низкому риску обычно относятся толстостенные нейлоновые изделия без мелких острых элементов и с обычными требованиями к поверхности; к среднему риску — сборочные корпуса, пескоструйно обработанные детали, окрашенные изделия и детали с посадочными отверстиями; к высокому риску — прозрачные фотополимерные детали, длинные стержневые элементы, тонкостенные декоративные элементы, модели с острыми углами, окрашенные изделия и уже собранные комплектные изделия.
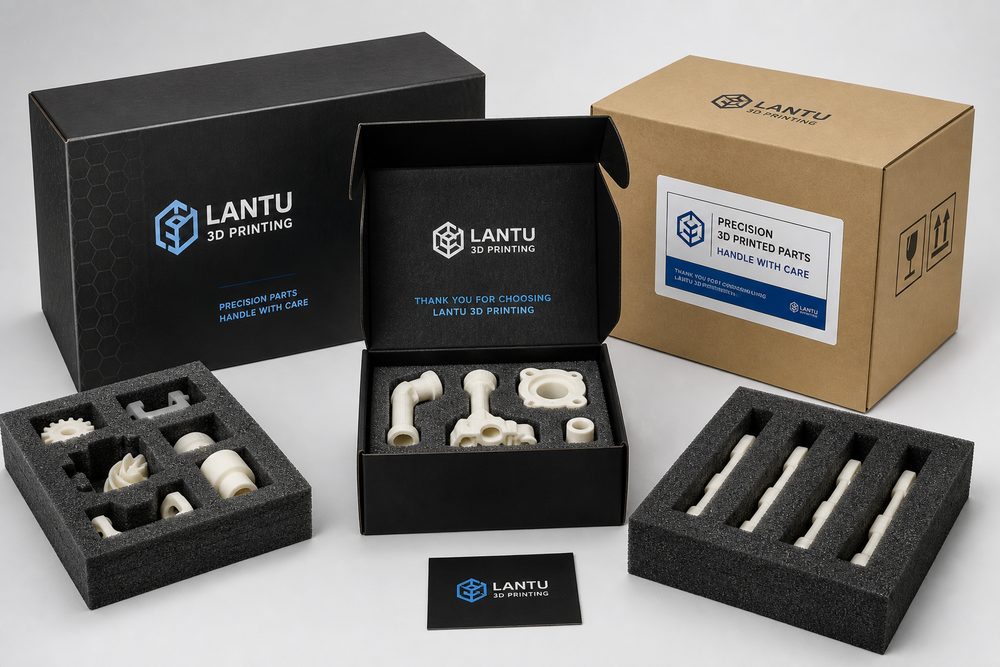
Для разных уровней риска нужны разные стратегии упаковки. Для изделий с низким риском подходит индивидуальная упаковка в пакет с добавлением амортизирующего материала; изделия среднего риска необходимо фиксировать по зонам, чтобы они не терлись друг о друга; изделия высокого риска следует укладывать в пенопластовые ложементы с вырезами, использовать индивидуальные опоры, жесткую внешнюю коробку или локальные защитные чехлы. Для длинных и узких деталей важно предотвратить изгиб; для прозрачных деталей — царапины; для окрашенных изделий — слипание поверхности и вмятины.
2. Защитная конструкция должна проектироваться по пути передачи нагрузки
Повреждения при транспортировке обычно возникают из-за сжатия, удара, вибрации и трения. Конструкция упаковки должна заставлять внешнюю коробку воспринимать внешнюю нагрузку, амортизирующий материал — поглощать удар, а критические зоны детали — не контактировать с внешними силами напрямую. Например, для модели с мелкими цилиндрическими выступами следует избегать контакта этих выступов со стенками коробки; для корпуса с защелками — не допускать бокового сдавливания защелок.
Для партии деталей рекомендуется использовать лотки с ячейками или пронумерованные пакеты. Между деталями должен оставаться как минимум амортизирующий зазор, чтобы исключить прямое соприкосновение твердых поверхностей. Для окрашенных изделий поверхность сначала следует защитить пленкой, не дающей ворса и не прилипающей к покрытию, или мягким пакетом, а затем помещать в пенопластовую конструкцию. Если расстояние перевозки большое, рекомендуется провести простую имитацию падения или тест на встряхивание, чтобы убедиться, что в коробке не возникает смещения.
3. Маркировка и перечни делают поставку отслеживаемой
Заказы с большим количеством позиций и большим числом деталей чаще всего приводят к недостаче, пересортице и тому, что клиент не может идентифицировать детали. Рекомендуется, чтобы каждый упаковочный модуль содержал номер детали, количество, материал, цвет или описание постобработки. Для сборочных изделий можно использовать коды A01, A02, B01 и т. д., в соответствии с BOM-спецификацией и чертежами.
Упаковочный лист должен включать номер заказа, номер партии, общее количество, количество мест и специальные примечания. Если один проект отправляется несколькими партиями, необходимо четко обозначить, что входит в текущую отправку, и каков план поставки оставшейся части. Это не только облегчает приемку клиентом, но и позволяет при возникновении проблемы быстро определить, какая именно партия, какая коробка и какой тип деталей были затронуты.
4. Для особых материалов необходимо учитывать факторы окружающей среды
Некоторые материалы для 3D-печати чувствительны к температуре, влажности или свету. Фотополимерные изделия при длительном воздействии яркого света могут изменить цвет; нейлоновые изделия после впитывания влаги могут изменить размеры и тактильные свойства; окрашенные изделия в условиях высокой температуры могут получить отпечатки на поверхности. Перед отправкой следует выбрать влагозащитные пакеты, осушители, светонепроницаемую упаковку или перевозку с контролем температуры в зависимости от свойств материала.
Для функциональных деталей, которые требуют сборки или испытаний, в сопроводительных инструкциях рекомендуется напомнить клиенту о времени выдержки после распаковки, способе очистки и проверках, которые необходимо выполнить перед использованием. Например, если нейлоновая деталь после доставки должна использоваться в точной сборке, ее можно оставить в стабильных условиях комнатной температуры на некоторое время перед проверкой критических размеров.
Итог: хорошая упаковка снижает потери и усиливает профессиональное доверие
Упаковка и управление транспортировкой в 3D-печати на первый взгляд относятся к «заднему» этапу, но на деле напрямую влияют на то, как клиент оценивает качество проекта. Благодаря классификации по риску, защите по пути передачи нагрузки, отслеживаемости по маркировке и контролю условий окружающей среды компания может значительно сократить транспортные повреждения и затраты на послепродажные коммуникации. lantu3D подчеркивает важность полного замкнутого цикла — от проектирования до передачи готового изделия, и упаковка является неотъемлемой частью этого цикла.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.