
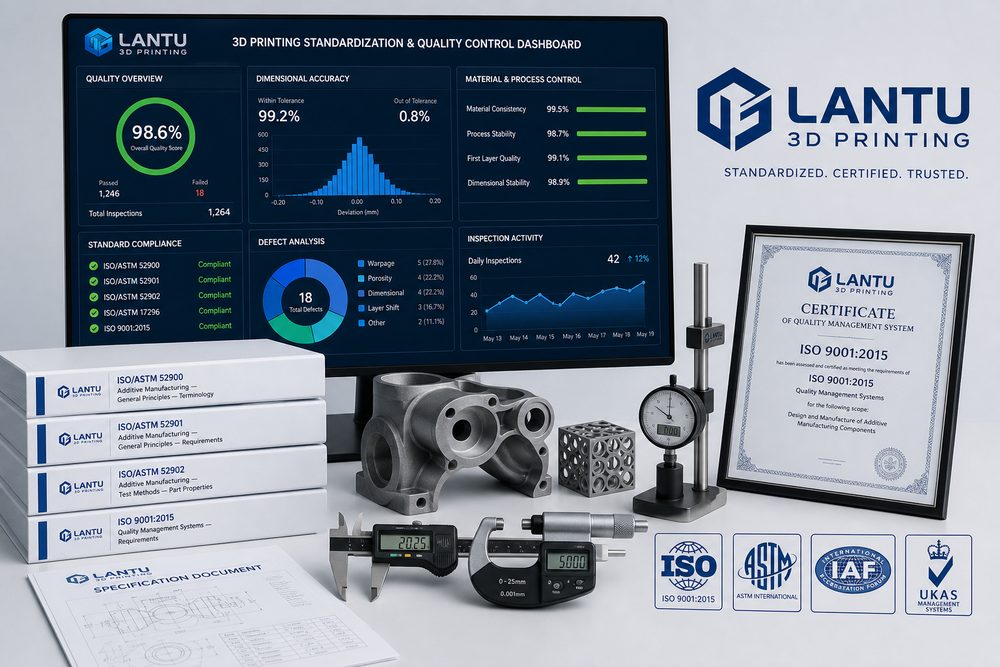
Introducción: la estandarización no limita la innovación, sino que reduce la incertidumbre
La ventaja de la impresión 3D reside en la fabricación flexible, pero la flexibilidad no significa que cada proyecto deba volver a explorarse desde cero. Muchas empresas, en sus primeras etapas, dependen de la experiencia de unos pocos ingenieros: quién sabe orientar la pieza, quién conoce qué máquina es más estable y quién domina el posprocesado de cierto material. A corto plazo, la eficiencia parece alta; a largo plazo, sin embargo, aparecen riesgos: si el personal se va, se rompe la continuidad del conocimiento, los pedidos en volumen son difíciles de replicar y las reclamaciones de los clientes son difíciles de rastrear. La función de un sistema de estandarización es convertir la experiencia exitosa en reglas ejecutables y mantener la incertidumbre dentro de un rango controlable.
lantu3D Printing considera que la estandarización en impresión 3D no debe ser solo un conjunto de documentos, sino un proceso que abarque la entrada de diseño, la toma de decisiones de proceso, la ejecución de producción, la inspección de calidad y la retroalimentación de entrega. Solo cuando estos enlaces trabajan de forma conjunta, la norma deja de ser un diagrama de flujo colgado en la pared.
I. Estándares de entrada de diseño: definir claramente los requisitos
Muchos problemas de calidad surgen por información insuficiente en la fase de requisitos. El cliente solo sube un archivo STL, pero no indica el uso previsto, la dirección de carga, la relación de ensamblaje, el nivel estético, los requisitos de resistencia térmica ni la prioridad del plazo de entrega. Si el proveedor simplemente imprime con los parámetros por defecto, es fácil obtener un resultado “técnicamente correcto, pero comercialmente insatisfactorio”.
Los estándares de entrada de diseño deben incluir requisitos de formato de archivo, confirmación de unidades, verificación de integridad del modelo, espesor mínimo de pared, diámetro de orificio, tolerancias de ensamblaje, nivel de superficie, restricciones de material y método de aceptación. Para piezas funcionales, también deben registrarse la carga, el entorno de uso, la expectativa de vida útil y los requisitos normativos. Un formulario de cotización estandarizado y una lista de comprobación DFAM pueden reducir significativamente la comunicación repetitiva.
II. Estándares de parámetros de proceso: establecer ventanas de parámetros reutilizables
Distintos materiales y equipos requieren ventanas de parámetros diferentes. FDM se centra en la temperatura de la boquilla, la temperatura de la plataforma, la altura de capa, la tasa de relleno y la refrigeración; SLA se centra en el grosor de capa, la exposición, la densidad de soportes, la limpieza y el curado; SLS se centra en la proporción de renovación del polvo, la temperatura de precalentamiento, la estrategia de escaneo y el tiempo de enfriamiento; y SLM para metal se centra en la potencia del láser, la velocidad de escaneo, el grosor de capa, el gas de protección y el tratamiento térmico.
La estandarización de parámetros no consiste en fijar un valor único, sino en establecer un rango verificado. Por ejemplo, una pieza funcional de PA12 puede definir un grosor de capa recomendado de 0,1-0,15 mm, un espesor mínimo de pared de 1,2-1,5 mm y una holgura de ensamblaje de 0,2-0,4 mm, ajustándolo después según el tamaño y el uso. Cada desviación respecto a los parámetros estándar debe registrar su motivo y su resultado, para poder optimizar de forma continua en lugar de repetir ensayo y error.
III. Estándares de inspección de calidad: convertir el “parece estar bien” en un resultado verificable
La aceptación de piezas impresas en 3D debe considerar simultáneamente la apariencia, las dimensiones, el ensamblaje y la función. Los estándares de apariencia deben definir claramente el nivel permitido de líneas de capa, marcas de soportes, diferencia de color, porosidades y rebabas; los estándares dimensionales deben establecer las dimensiones clave, las herramientas de medición y la proporción de muestreo; los estándares de ensamblaje deben especificar el objeto de prueba, el par de apriete o el número de inserciones/extracciones; y los estándares funcionales pueden incluir pruebas de resistencia térmica, carga, estanqueidad o fatiga.
Sin estándares, la evaluación de calidad tiende a convertirse en una disputa subjetiva. Una vez que se establecen, las expectativas del cliente, ventas, ingeniería y producción sobre la misma pieza son más coherentes. Para clientes importantes y proyectos en volumen, también debe confirmarse una muestra en la etapa de primera pieza, y las entregas posteriores deben basarse en la muestra y los registros de inspección.
IV. Estándares de trazabilidad de datos: hacer que cada pieza tenga un historial de fabricación
La etapa avanzada de la estandarización es la trazabilidad de datos. Cada proyecto debería poder rastrearse hasta los requisitos del pedido, la versión del modelo, el lote de material, el número de equipo, el archivo de laminado, los parámetros de impresión, los registros de posprocesado, los resultados de inspección y la retroalimentación de entrega. Cuando surge un problema, el equipo puede determinar rápidamente si se debe a un cambio de diseño, a un lote de material, al estado del equipo o a una desviación operativa.
La trazabilidad de datos también puede retroalimentar la cotización y la gestión de capacidad. Qué materiales tienen mayor tasa de retrabajo, qué estructuras son más propensas al fallo y qué posprocesados consumen más tiempo: todo esto puede verse a través de los datos. lantu3D Printing hace hincapié en la gestión del ciclo de vida precisamente para conectar la información de fabricación dispersa y así formar una capacidad de mejora continua.
Conclusión: la estandarización hace que la impresión 3D sea más fiable y escalable
El sistema de estandarización de la impresión 3D debe construirse gradualmente en cuatro niveles: entrada de requisitos, parámetros de proceso, inspección de calidad y trazabilidad de datos. No debilita la flexibilidad, sino que permite que la fabricación flexible tenga reglas, evidencias y límites. Para las empresas que desean pasar del servicio de prototipado a una entrega estable, la estandarización es una base fundamental para mejorar la eficiencia, reducir riesgos y generar confianza en el cliente.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.