
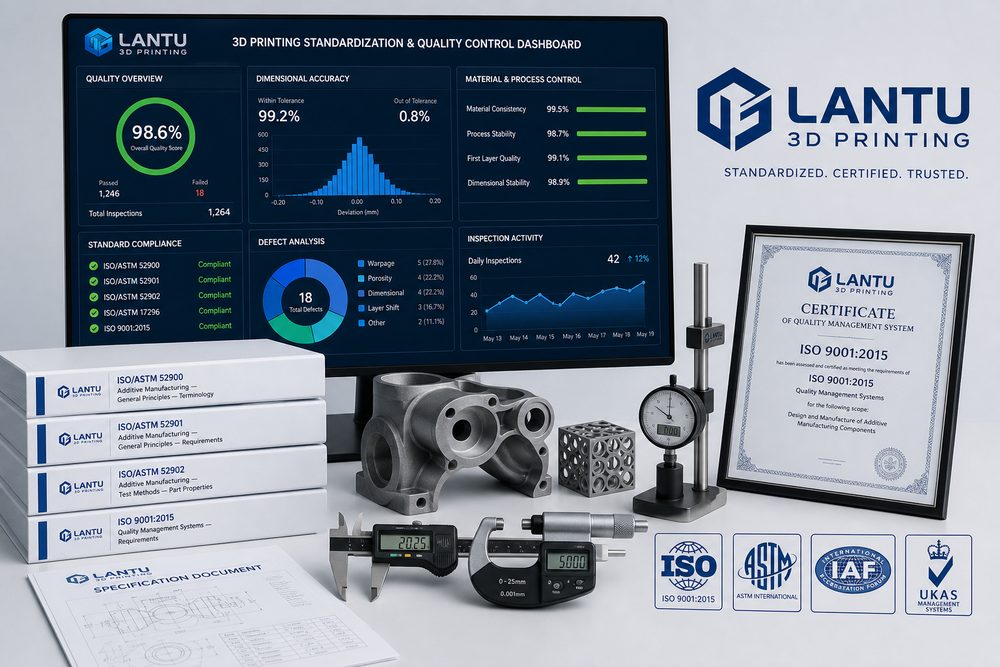
導入:標準化は革新を縛るものではなく、不確実性を減らすもの
3Dプリントの強みは柔軟な製造にあるが、柔軟だからといって毎回ゼロから模索する必要はない。多くの企業は初期段階で少数のエンジニアの経験に依存している。どの向きで造形するか、どの機械が安定しているか、どの材料の後処理に詳しいか。短期的には効率が高いものの、長期的にはリスクを招く。担当者が離れれば経験が断絶し、量産案件は再現できず、顧客クレームも追跡しにくい。標準化体系の役割は、成功体験を実行可能なルールとして蓄積し、不確実性を管理可能な範囲に収めることだ。
ブループリント3Dは、3Dプリントの標準化は単なる文書ではなく、設計入力、工程判断、生産実行、品質検査、納品フィードバックを貫く仕組みであるべきだと考える。これらの工程が連動して初めて、標準は壁に貼られたフロー図のままにならない。
一、設計入力標準:要求を明確に伝える
多くの品質問題は、要求段階での情報不足に起因する。顧客がSTLファイルだけをアップロードしても、用途、荷重方向、組立関係、外観レベル、耐熱要件、納期の優先度が示されていなければ、受託側がデフォルト設定で印刷するだけでは、「技術的には完成したが、事業的には満足されない」という結果になりやすい。
設計入力標準には、ファイル形式要件、単位確認、モデル完全性の確認、最小肉厚、穴径、組立公差、表面品質等級、材料制約、受入方法を含めるべきだ。機能部品については、荷重、使用環境、期待寿命、法規要件も記録する必要がある。標準化された見積フォームとDFAMチェックリストは、やり取りの往復を大幅に減らすことができる。
二、工程パラメータ標準:再利用できるパラメータウィンドウを作る
材料や装置が異なれば、必要なパラメータウィンドウも変わる。FDMではノズル温度、ベッド温度、層高、充填率、冷却を重視する。SLAでは層厚、露光、サポート密度、洗浄、硬化が重要になる。SLSでは粉末の更新比率、予熱温度、走査戦略、冷却時間がポイントだ。金属SLMではレーザー出力、走査速度、層厚、保護ガス、熱処理が鍵を握る。
パラメータ標準とは、数値を一つに固定することではなく、検証済みの範囲を定めることを意味する。たとえば、あるPA12機能部品については、推奨層厚0.1〜0.15mm、最小肉厚1.2〜1.5mm、組立公差0.2〜0.4mmと定義し、サイズや用途に応じて調整する。標準パラメータから外れた場合は、その理由と結果を記録しなければならない。そうして初めて、試行錯誤の繰り返しではなく、継続的な最適化が可能になる。
三、品質検査標準:「見た目がよい」を判定可能な結果に変える
3Dプリント品の受入では、外観、寸法、組立、機能を同時に考慮する必要がある。外観標準では、積層痕、サポート痕、色むら、ピンホール、バリの許容範囲を明確にする。寸法標準では、重要寸法、測定工具、抜取検査比率を定義する。組立標準では、試組みの対象、締付トルク、抜き差し回数を規定する。機能標準には、耐熱、耐荷重、気密、疲労試験などが含まれうる。
標準がなければ、品質判断は主観的な争いになりやすい。標準を整備すれば、顧客、営業、エンジニア、製造部門が同じ部品に対して同じ期待を持てる。重要顧客や量産案件では、初回試作段階でサンプルを確認し、その後の納品はサンプルと検査記録を基準にするべきだ。
四、データ追跡標準:すべての部品に製造履歴を持たせる
標準化の高度な段階はデータ追跡である。各案件は、受注要件、モデルバージョン、材料ロット、装置番号、スライスファイル、造形パラメータ、後処理記録、検査結果、納品フィードバックまで追跡できなければならない。問題が発生した際、チームはそれが設計変更、材料ロット、装置状態、操作のずれのどれに起因するのかを迅速に判断できる。
データ追跡は、見積もりと生産能力管理にも役立つ。どの材料が再工率高いか、どの構造が失敗しやすいか、どの後処理に最も時間がかかるかは、データによって可視化できる。ブループリント3Dがライフサイクル管理を重視するのは、分散した製造情報をつなぎ、継続的改善の力へと変えるためだ。
まとめ:標準化は3Dプリントをより信頼性高く、よりスケール可能にする
3Dプリントの標準化体系は、要求入力、工程パラメータ、品質検査、データ追跡の4つの階層から段階的に構築すべきだ。標準化は柔軟性を奪うものではなく、柔軟製造にルール、証拠、境界を与えるものだ。試作サービスから安定した納品へ移行したい企業にとって、標準化は効率向上、リスク低減、顧客信頼の構築を支える基盤となる。