
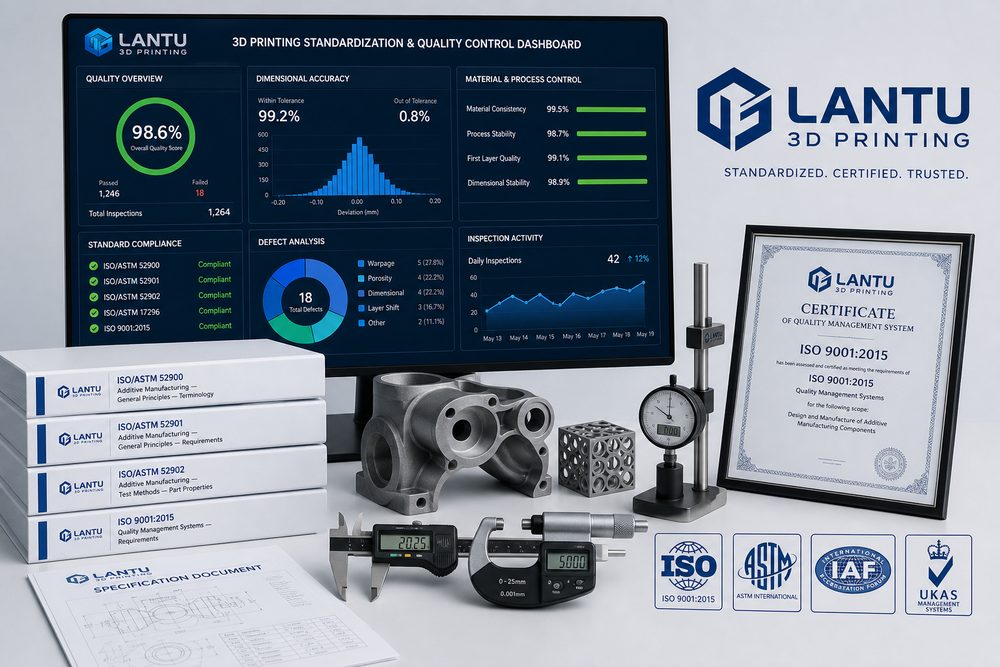
Pendahuluan: Standardisasi bukan membatasi inovasi, melainkan mengurangi ketidakpastian
Keunggulan 3D printing terletak pada manufaktur yang fleksibel, tetapi fleksibel tidak berarti setiap proyek harus dimulai dari nol. Banyak perusahaan pada tahap awal sangat bergantung pada pengalaman beberapa engineer: siapa yang tahu orientasi terbaik, siapa yang paham mesin mana yang paling stabil, dan siapa yang mengerti pascaproses untuk material tertentu. Dalam jangka pendek, efisiensinya memang tinggi; namun dalam jangka panjang, risikonya besar: saat personel pergi, pengalaman terputus, pesanan massal sulit direplikasi, dan keluhan pelanggan sulit dilacak akarnya. Fungsi sistem standardisasi adalah mengubah pengalaman sukses menjadi aturan yang dapat dijalankan, serta mengendalikan ketidakpastian dalam batas yang bisa dikelola.
lantu3D Printing berpendapat bahwa standardisasi 3D printing tidak seharusnya hanya berupa kumpulan dokumen, melainkan harus mencakup input desain, keputusan proses, eksekusi produksi, inspeksi kualitas, dan umpan balik pengiriman. Hanya jika setiap tahap saling terhubung, standar tidak akan berhenti sebagai diagram alur di dinding.
1. Standar input desain: menjelaskan kebutuhan dengan jelas
Banyak masalah kualitas berasal dari informasi yang tidak lengkap pada tahap kebutuhan. Pelanggan hanya mengunggah file STL tanpa menjelaskan penggunaan, arah beban, hubungan perakitan, tingkat estetika, kebutuhan tahan suhu, dan prioritas waktu pengiriman. Jika penyedia layanan hanya mencetak dengan parameter default, hasilnya mudah menjadi “secara teknis selesai, tetapi secara bisnis tidak memuaskan”.
Standar input desain harus mencakup persyaratan format file, konfirmasi satuan, pemeriksaan integritas model, ketebalan dinding minimum, diameter lubang, celah perakitan, tingkat permukaan, batasan material, dan metode penerimaan. Untuk komponen fungsional, beban, lingkungan penggunaan, target umur pakai, dan persyaratan regulasi juga perlu dicatat. Formulir penawaran yang terstandar dan daftar periksa DFAM dapat secara signifikan mengurangi komunikasi bolak-balik.
2. Standar parameter proses: membangun jendela parameter yang dapat digunakan kembali
Material dan peralatan yang berbeda membutuhkan jendela parameter yang berbeda pula. FDM berfokus pada suhu nozzle, suhu platform, tinggi layer, rasio infill, dan pendinginan; SLA berfokus pada ketebalan layer, eksposur, kerapatan support, pencucian, dan curing; SLS berfokus pada rasio refresh powder, suhu preheat, strategi pemindaian, dan waktu pendinginan; sedangkan SLM logam berfokus pada daya laser, kecepatan scan, ketebalan layer, gas pelindung, dan perlakuan panas.
Standar parameter bukan berarti mengunci satu nilai secara kaku, melainkan membangun rentang yang telah diverifikasi. Misalnya, suatu komponen fungsional PA12 dapat mendefinisikan rekomendasi tinggi layer 0,1–0,15 mm, ketebalan dinding minimum 1,2–1,5 mm, dan celah perakitan 0,2–0,4 mm, lalu disesuaikan lagi berdasarkan ukuran dan tujuan penggunaan. Setiap penyimpangan dari parameter standar harus dicatat beserta alasan dan hasilnya, sehingga optimasi dapat berjalan terus-menerus, bukan mengulang trial and error.
3. Standar inspeksi kualitas: mengubah “terlihat bagus” menjadi hasil yang dapat diputuskan
Penerimaan komponen 3D printing harus mempertimbangkan aspek tampilan, dimensi, perakitan, dan fungsi sekaligus. Standar tampilan harus menjelaskan batas yang diizinkan untuk garis layer, bekas support, perbedaan warna, pori, dan burr; standar dimensi harus menetapkan dimensi kunci, alat ukur, dan rasio sampling; standar perakitan harus menentukan objek uji pasang, torsi pengencangan, atau jumlah kali colok-lepas; sedangkan standar fungsi dapat mencakup uji ketahanan suhu, daya dukung, kedap, atau kelelahan material.
Tanpa standar, penilaian kualitas mudah berubah menjadi perdebatan subjektif. Setelah standar dibuat, ekspektasi pelanggan, tim sales, engineer, dan produksi terhadap komponen yang sama menjadi lebih konsisten. Untuk pelanggan penting dan proyek volume besar, sampel pertama juga harus dikonfirmasi pada tahap awal, sementara pengiriman berikutnya didasarkan pada sampel dan catatan inspeksi.
4. Standar penelusuran data: membuat setiap komponen memiliki riwayat manufaktur
Tahap lanjutan dari standardisasi adalah penelusuran data. Setiap proyek harus dapat dilacak hingga kebutuhan pesanan, versi model, batch material, nomor peralatan, file slicing, parameter cetak, catatan pascaproses, hasil inspeksi, dan umpan balik pengiriman. Saat masalah muncul, tim dapat dengan cepat menilai apakah penyebabnya adalah perubahan desain, batch material, kondisi mesin, atau penyimpangan operasional.
Penelusuran data juga membantu penentuan harga dan manajemen kapasitas. Material mana yang tingkat rework-nya tinggi, struktur mana yang mudah gagal, dan pascaproses mana yang paling lama memakan waktu, semuanya bisa terlihat melalui data. lantu3D Printing menekankan manajemen siklus hidup justru untuk menghubungkan informasi manufaktur yang tersebar dan membentuk kemampuan perbaikan berkelanjutan.
Kesimpulan: Standardisasi membuat 3D printing lebih andal dan lebih siap diskalakan
Sistem standardisasi 3D printing sebaiknya dibangun bertahap dari empat tingkatan: input kebutuhan, parameter proses, inspeksi kualitas, dan penelusuran data. Ini bukan untuk melemahkan fleksibilitas, melainkan agar manufaktur fleksibel memiliki aturan, bukti, dan batas yang jelas. Bagi perusahaan yang ingin beralih dari layanan prototipe ke penyerahan yang stabil, standardisasi adalah fondasi untuk meningkatkan efisiensi, menurunkan risiko, dan membangun kepercayaan pelanggan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.