
Введение: стоимость отсутствия проверки образца
Когда поставщик автозапчастей разрабатывал сложный впускной коллектор, он пропустил процесс проверки образца с помощью 3D-печати и сразу приступил к изготовлению пресс-форм. В результате сборочный допуск первой партии серийной продукции превысил норматив на 0,3 мм, из-за чего герметизация стыка с двигателем вышла из строя. В конечном итоге это привело к отзыву 500 000 товаров и прямым экономическим потерям в размере более 8 миллионов юаней. Этот случай иллюстрирует решающую роль выборочной проверки при разработке продукта.
Согласно отраслевой статистике, для продуктов, которые непосредственно запускаются в производство без полной проверки, процент прохождения первой статьи составляет всего 65-70%, тогда как для продуктов, прошедших полную проверку, процент прохождения первой статьи может достигать более 92%. Быстрое развитие технологии 3D-печати обеспечивает эффективные и недорогие решения для проверки образцов, но создание научного и стандартизированного процесса проверки по-прежнему остается проблемой, с которой сталкиваются многие компании.
1. Основные цели и техническая основа проверки образцов
Основная цель проверки образцов 3D-печати — выявить и устранить потенциальные риски перед массовым производством, чтобы гарантировать, что конструкция продукта, планы процессов и выбор материалов соответствуют реальным требованиям использования. Полная система проверки должна включать три измерения: проверку геометрической точности, проверку функциональных характеристик и проверку надежности.
Техническая основа процесса проверки следует прогрессивной логике «проверка конструкции → проверка процесса → проверка продукта». Проверка конструкции сосредоточена на том, «может ли она быть изготовлена», проверка процесса сосредоточена на том, «может ли она быть изготовлена стабильно», а проверка продукта сосредоточена на том, «может ли она соответствовать требованиям использования». Каждое звено требует четких технических показателей и количественных стандартов.
Основываясь на стандарте ISO/ASTM 52900 и в сочетании с требованиями системы качества, такими как автомобильная промышленность IATF 16949 и аэрокосмическая AS9100, выборочная проверка требует создания полной цепочки прослеживаемости: от проектного замысла (Проектный замысел) до производственных результатов (Производственный результат) и производительности (Производительность), каждый узел преобразования требует количественных показателей проверки.
2. Проверка геометрической точности: технические моменты измерения размеров
Точность размеров является основным звеном проверки образца, которое напрямую влияет на качество сборки и реализацию функций. Содержание проверки включает три категории: линейные размеры, геометрические допуски и шероховатость поверхности. В зависимости от важности функции детали размеры можно разделить на три уровня: критический, основной и второстепенный, при этом используются разные методы проверки и стандарты допусков.
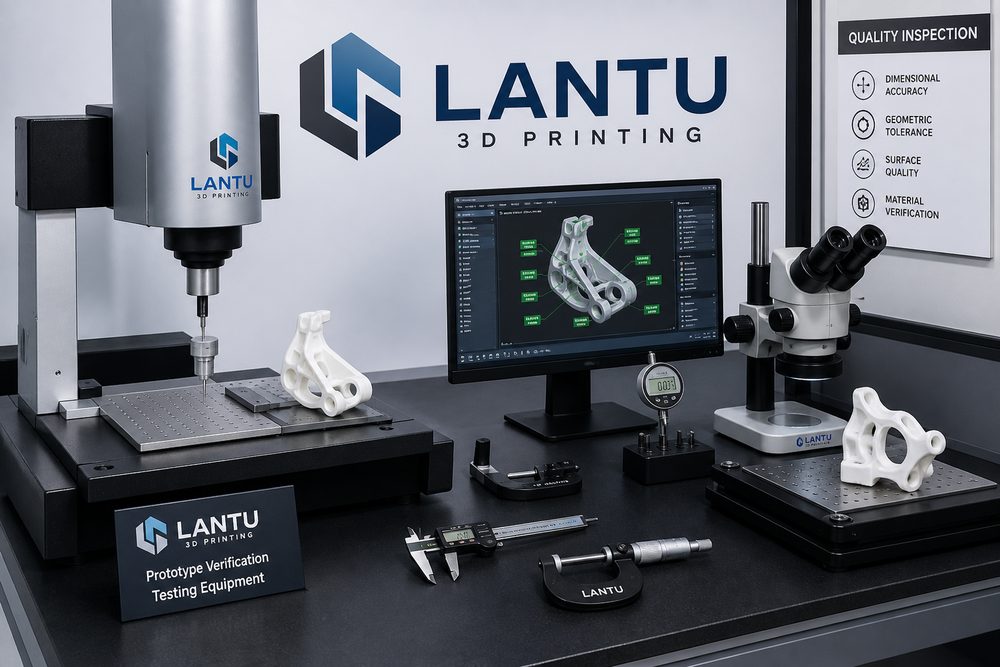
Стандарты проверки критических размеров. Для функционально важных деталей, таких как интерфейсы сборки и координация движений, требования к допускам обычно составляют от ±0,05 мм до ±0,1 мм. Например, для установочного отверстия кронштейна аккумуляторной батареи нового энергетического автомобиля требование допуска по диаметру составляет 10±0,05 мм, а требование к расположению - 0,1 мм. Для проверки необходимо использовать трехмерную координатно-измерительную машину (КИМ) или сканер синего луча, а плотность точек измерения не должна быть менее 5 точек на квадратный сантиметр.
Методы определения геометрических допусков: Для геометрических допусков, таких как плоскостность, круглость и соосность, необходимо выбрать соответствующее измерительное оборудование в соответствии с уровнем допуска. Если требование к плоскостности составляет ≤0,05 мм, рекомендуется использовать лазерный трекер или интерферометр белого света; когда требование к круглости составляет ≤0,02 мм, требуется измеритель круглости или высокоточная КИМ. Требуемая округлость отверстия седла клапана для определенного корпуса гидравлического клапана составляет 0,008 мм. Во время проверки для измерения использовался измеритель круглости Тейлора Хобсона.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.