
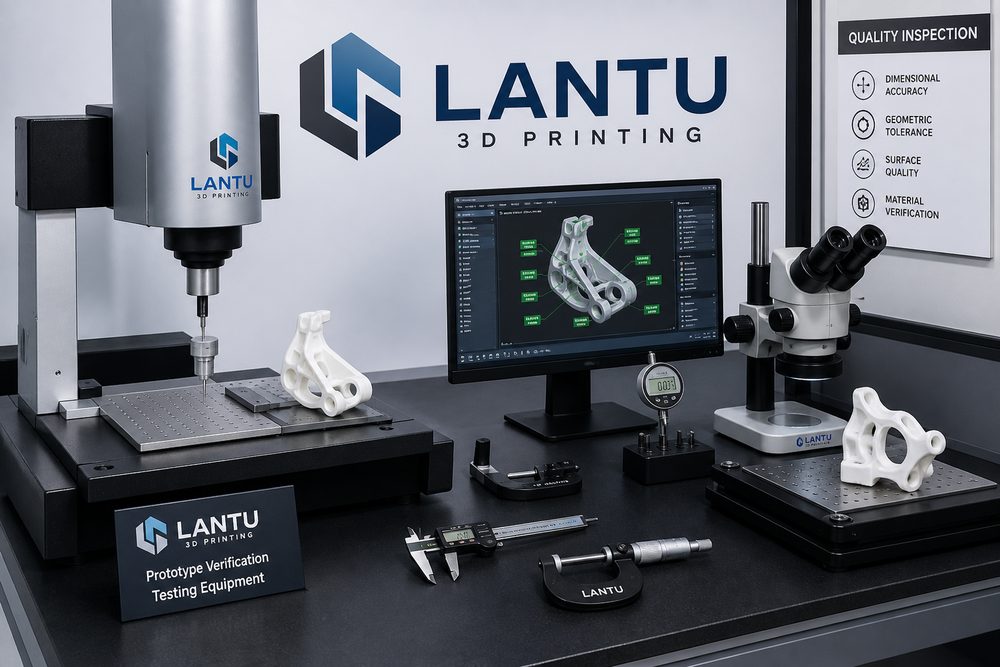
Introduction : Le coût de la vérification des échantillons manquants
Lorsqu'un fournisseur de pièces automobiles développait un collecteur d'admission complexe, il a ignoré le processus de vérification des échantillons d'impression 3D et s'est directement lancé dans la production de moules. En conséquence, la tolérance d'assemblage du premier lot de produits fabriqués en série a dépassé la norme de 0,3 mm, provoquant une défaillance de l'étanchéité de l'interface avec le moteur. Cela a finalement conduit au rappel de 500 000 produits et à une perte économique directe de plus de 8 millions de yuans. Ce cas illustre le rôle critique de la validation des échantillons dans le développement de produits.
Selon les statistiques du secteur, pour les produits directement mis en production sans vérification complète, le taux de réussite du premier article n'est que de 65 à 70 %, tandis que pour les produits qui ont subi un processus de vérification complet, le taux de réussite du premier article peut atteindre plus de 92 %. Le développement rapide de la technologie d’impression 3D offre des solutions efficaces et peu coûteuses pour la vérification des échantillons, mais la manière d’établir un processus de vérification scientifique et standardisé reste un problème auquel de nombreuses entreprises sont confrontées.
1. Objectifs fondamentaux et cadre technique de la vérification des échantillons
L'objectif fondamental de la vérification des échantillons d'impression 3D est d'identifier et éliminer les risques potentiels avant la production en série afin de garantir que la conception du produit, les plans de processus et la sélection des matériaux répondent tous aux exigences d'utilisation réelles. Un système de vérification complet doit inclure trois dimensions : la vérification de la précision géométrique, la vérification des performances fonctionnelles et la vérification de la fiabilité.
Le cadre technique du processus de vérification suit la logique progressive « vérification de la conception → vérification du processus → vérification du produit ». La vérification de la conception se concentre sur "si elle peut être fabriquée", la vérification du processus se concentre sur "si elle peut être fabriquée de manière stable" et la vérification du produit se concentre sur "si elle peut répondre aux exigences d'utilisation". Chaque lien nécessite des indicateurs techniques clairs et des normes quantitatives.
Basée sur la norme ISO/ASTM 52900 et combinée aux exigences des systèmes qualité tels que l'IATF 16949 de l'industrie automobile et l'AS9100 de l'aérospatiale, la vérification des échantillons nécessite l'établissement d'une chaîne de traçabilité complète : de l'intention de conception (Design Intent) à la sortie de fabrication (Manufacturing Output) jusqu'à la performance (Performance), chaque nœud de conversion nécessite des indicateurs de vérification quantifiables.
2. Vérification de la précision géométrique : points techniques de mesure dimensionnelle
La précision dimensionnelle est le maillon principal de la vérification des échantillons, qui affecte directement la qualité de l'assemblage et la réalisation des fonctions. Le contenu de la vérification comprend trois catégories : dimensions linéaires, tolérances géométriques et rugosité de surface. Selon l'importance de la fonction de la pièce, les dimensions peuvent être divisées en trois niveaux : critique, majeure et mineure, et différentes méthodes de vérification et normes de tolérance sont utilisées.
Normes de vérification des dimensions critiques : pour les pièces fonctionnellement critiques telles que les interfaces d'assemblage et la coordination des mouvements, les exigences de tolérance sont généralement de ±0,05 mm à ±0,1 mm. Par exemple, pour le trou de positionnement d'un support de batterie de véhicule à énergie nouvelle, l'exigence de tolérance de diamètre est de Φ10 ± 0,05 mm et l'exigence de positionnement est de Φ0,1 mm. Une machine à mesurer tridimensionnelle (MMT) ou un scanner à rayons bleus doit être utilisé pour la vérification, et la densité des points de mesure ne doit pas être inférieure à 5 points par centimètre carré.
Méthodes de détection des tolérances géométriques : Pour les tolérances géométriques telles que la planéité, la rondeur et la coaxialité, un équipement de mesure approprié doit être sélectionné en fonction du niveau de tolérance. Lorsque l'exigence de planéité est ≤0,05 mm, il est recommandé d'utiliser un laser tracker ou un interféromètre à lumière blanche ; lorsque l'exigence de rondeur est ≤0,02 mm, un appareil de mesure d'arrondi ou une MMT de haute précision est requis. L'exigence de rondeur du trou du siège de soupape d'un certain corps de vanne hydraulique est de 0,008 mm. Lors de la vérification, un appareil de mesure de la rondeur Taylor Hobson a été utilisé pour mesurer
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.