
Pengenalan: Kos pengesahan sampel yang hilang
Apabila pembekal alat ganti kereta sedang membangunkan manifold masukan yang kompleks, ia melangkau proses pengesahan sampel cetakan 3D dan pergi terus ke dalam pengeluaran acuan. Akibatnya, toleransi pemasangan kumpulan pertama produk keluaran besar-besaran melebihi standard sebanyak 0.3mm, menyebabkan pengedap antara muka dengan enjin gagal. Ini akhirnya membawa kepada penarikan balik 500,000 produk dan kerugian ekonomi langsung lebih daripada 8 juta yuan. Kes ini menggambarkan peranan kritikal pengesahan sampel dalam pembangunan produk.
Menurut statistik industri, bagi produk yang dimasukkan terus ke dalam pengeluaran tanpa pengesahan penuh, kadar kelulusan artikel pertama hanya 65-70%, manakala bagi produk yang telah melalui proses pengesahan lengkap, kadar kelulusan artikel pertama boleh mencapai lebih 92%. Perkembangan pesat teknologi pencetakan 3D menyediakan penyelesaian yang cekap dan kos rendah untuk pengesahan sampel, tetapi cara untuk mewujudkan proses pengesahan saintifik dan piawai masih menjadi masalah yang dihadapi oleh banyak syarikat.
1. Objektif teras dan rangka kerja teknikal pengesahan sampel
Matlamat asas pengesahan sampel cetakan 3D adalah untuk mengenal pasti dan menghapuskan potensi risiko sebelum pengeluaran besar-besaran untuk memastikan reka bentuk produk, pelan proses dan pemilihan bahan semuanya memenuhi keperluan penggunaan sebenar. Sistem pengesahan yang lengkap harus merangkumi tiga dimensi: pengesahan ketepatan geometri, pengesahan prestasi berfungsi dan pengesahan kebolehpercayaan.
Rangka kerja teknikal proses pengesahan mengikut logik progresif "pengesahan reka bentuk → pengesahan proses → pengesahan produk". Pengesahan reka bentuk memfokuskan pada "sama ada ia boleh dihasilkan", pengesahan proses memfokuskan pada "sama ada ia boleh dihasilkan secara stabil", dan pengesahan produk memfokuskan pada "sama ada ia boleh memenuhi keperluan penggunaan". Setiap pautan memerlukan penunjuk teknikal yang jelas dan piawaian kuantitatif.
Berdasarkan piawaian ISO/ASTM 52900 dan digabungkan dengan keperluan sistem kualiti seperti industri automotif IATF 16949 dan aeroangkasa AS9100, pengesahan sampel memerlukan penubuhan rantaian kebolehkesanan yang lengkap: daripada niat reka bentuk (Niat Reka Bentuk) kepada output pembuatan (Output Pembuatan) kepada prestasi (penukaran tidak perlu dikuantifikasi).
2. Pengesahan ketepatan geometri: titik teknikal ukuran dimensi
Ketepatan dimensi ialah pautan utama dalam pengesahan sampel, yang secara langsung mempengaruhi kualiti pemasangan dan realisasi fungsi. Kandungan pengesahan termasuk tiga kategori: dimensi linear, toleransi geometri dan kekasaran permukaan. Mengikut kepentingan fungsi bahagian, dimensi boleh dibahagikan kepada tiga peringkat: kritikal, utama dan kecil, dan kaedah pengesahan dan piawaian toleransi yang berbeza digunakan.
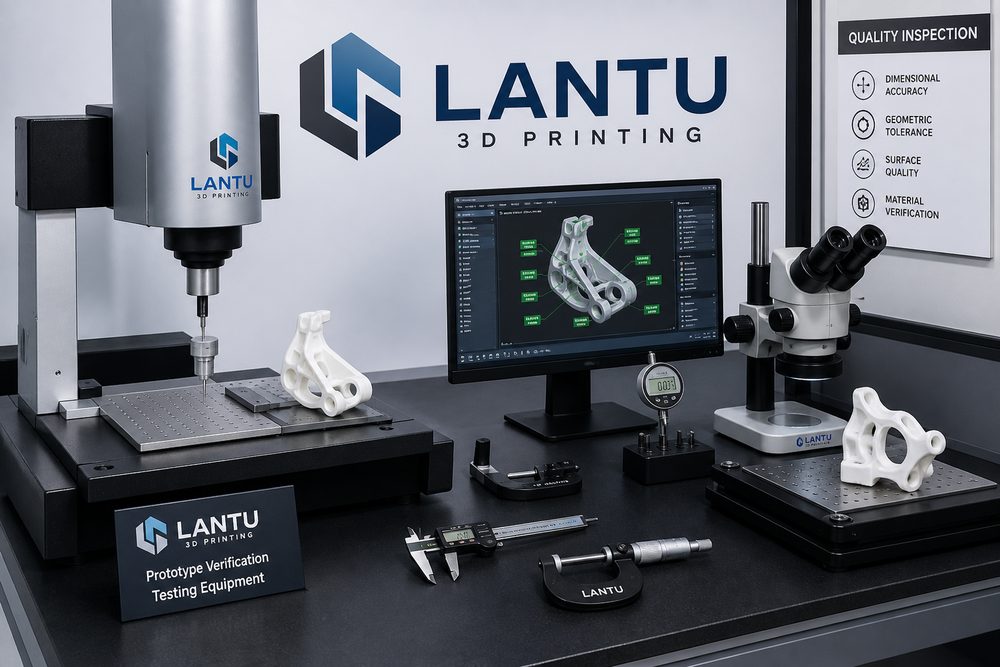
Standard pengesahan dimensi kritikal: Untuk bahagian kritikal dari segi fungsi seperti antara muka pemasangan dan koordinasi gerakan, keperluan toleransi biasanya ±0.05mm hingga ±0.1mm. Sebagai contoh, untuk lubang kedudukan pendakap pek bateri kenderaan tenaga baharu, keperluan toleransi diameter ialah Φ10±0.05mm, dan keperluan kedudukan ialah Φ0.1mm. Mesin pengukur koordinat tiga dimensi (CMM) atau pengimbas sinar biru mesti digunakan untuk pengesahan, dan ketumpatan titik pengukuran tidak boleh kurang daripada 5 mata setiap sentimeter persegi.
Kaedah untuk mengesan toleransi geometri: Untuk toleransi geometri seperti kerataan, kebulatan dan keserasian, peralatan pengukur yang sesuai perlu dipilih mengikut tahap toleransi. Apabila keperluan kerataan ialah ≤0.05mm, adalah disyorkan untuk menggunakan penjejak laser atau interferometer cahaya putih; apabila keperluan kebulatan ialah ≤0.02mm, meter kebulatan atau CMM berketepatan tinggi diperlukan. Keperluan kebulatan lubang tempat duduk injap bagi badan injap hidraulik tertentu ialah 0.008mm. Semasa pengesahan, meter bulat Taylor Hobson digunakan untuk mengukur
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.