
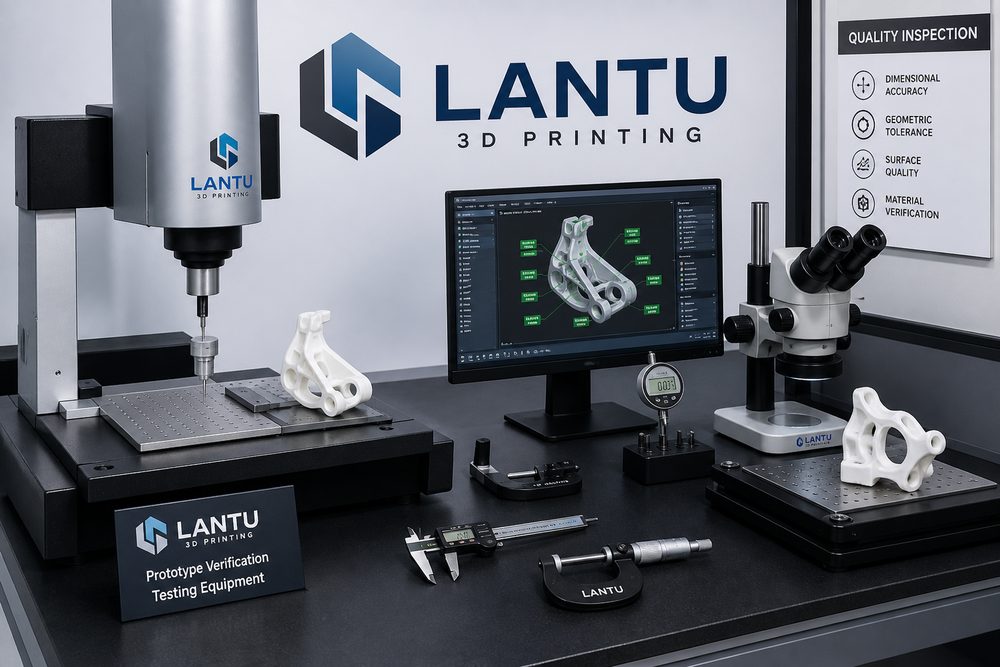
Einführung: Die Kosten für die Überprüfung fehlender Proben
Als ein Zulieferer von Autoteilen einen komplexen Ansaugkrümmer entwickelte, übersprang er den 3D-Druck-Musterverifizierungsprozess und ging direkt zur Formenproduktion über. Infolgedessen übertraf die Montagetoleranz der ersten Charge von Massenprodukten den Standard um 0,3 mm, was dazu führte, dass die Abdichtung der Schnittstelle zum Motor versagte. Dies führte schließlich zum Rückruf von 500.000 Produkten und einem direkten wirtschaftlichen Verlust von mehr als 8 Millionen Yuan. Dieser Fall veranschaulicht die entscheidende Rolle der Probenvalidierung in der Produktentwicklung.
Branchenstatistiken zufolge liegt die Erfolgsquote beim ersten Artikel bei Produkten, die ohne vollständige Verifizierung direkt in Produktion gehen, bei nur 65–70 %, während bei Produkten, die einen vollständigen Verifizierungsprozess durchlaufen haben, die Erfolgsquote beim ersten Artikel über 92 % erreichen kann. Die rasante Entwicklung der 3D-Drucktechnologie bietet effiziente und kostengünstige Lösungen für die Probenverifizierung, doch die Etablierung eines wissenschaftlichen und standardisierten Verifizierungsprozesses ist für viele Unternehmen immer noch ein Problem.
1. Kernziele und technischer Rahmen der Probenverifizierung
Das grundlegende Ziel der 3D-Druckmusterverifizierung besteht darin, potenzielle Risiken vor der Massenproduktion zu identifizieren und zu beseitigen, um sicherzustellen, dass Produktdesign, Prozesspläne und Materialauswahl alle den tatsächlichen Nutzungsanforderungen entsprechen. Ein vollständiges Verifizierungssystem sollte drei Dimensionen umfassen: Überprüfung der geometrischen Genauigkeit, Überprüfung der funktionalen Leistung und Überprüfung der Zuverlässigkeit.
Der technische Rahmen des Verifizierungsprozesses folgt der progressiven Logik „Designverifizierung → Prozessverifizierung → Produktverifizierung“. Die Designverifizierung konzentriert sich darauf, „ob es hergestellt werden kann“, die Prozessverifizierung konzentriert sich darauf, „ob es stabil hergestellt werden kann“ und die Produktverifizierung konzentriert sich darauf, „ob es die Nutzungsanforderungen erfüllen kann“. Jeder Link erfordert klare technische Indikatoren und quantitative Standards.
Basierend auf der Norm ISO/ASTM 52900 und in Kombination mit Qualitätssystemanforderungen wie der Automobilindustrie IATF 16949 und der Luft- und Raumfahrt AS9100 erfordert die Probenverifizierung die Einrichtung einer vollständigen Rückverfolgbarkeitskette: Von der Entwurfsabsicht (Design Intent) über den Fertigungsoutput (Manufacturing Output) bis zur Leistung (Performance) benötigt jeder Konvertierungsknoten quantifizierbare Verifizierungsindikatoren.
2. Überprüfung der geometrischen Genauigkeit: technische Punkte der Dimensionsmessung
Maßgenauigkeit ist das wichtigste Glied bei der Probenverifizierung, die sich direkt auf die Qualität der Montage und die Funktionsrealisierung auswirkt. Der Überprüfungsinhalt umfasst drei Kategorien: lineare Abmessungen, geometrische Toleranzen und Oberflächenrauheit. Je nach Bedeutung der Funktion des Teils können die Abmessungen in drei Ebenen unterteilt werden: kritisch, groß und gering, und es werden unterschiedliche Überprüfungsmethoden und Toleranzstandards verwendet.
Normen zur Überprüfung kritischer Abmessungen: Für funktionskritische Teile wie Montageschnittstellen und Bewegungskoordination liegen die Toleranzanforderungen normalerweise bei ±0,05 mm bis ±0,1 mm. Beispielsweise beträgt die Durchmessertoleranzanforderung für das Positionierungsloch einer Batteriesatzhalterung eines neuen Energiefahrzeugs Φ10 ± 0,05 mm und die Positionierungsanforderung Φ0,1 mm. Zur Überprüfung muss ein dreidimensionales Koordinatenmessgerät (KMG) oder ein Blue-Ray-Scanner verwendet werden, und die Dichte der Messpunkte sollte nicht weniger als 5 Punkte pro Quadratzentimeter betragen.
Methoden zur Erkennung geometrischer Toleranzen: Für geometrische Toleranzen wie Ebenheit, Rundheit und Koaxialität müssen geeignete Messgeräte entsprechend dem Toleranzniveau ausgewählt werden. Wenn die Ebenheitsanforderung ≤0,05 mm beträgt, wird die Verwendung eines Lasertrackers oder eines Weißlichtinterferometers empfohlen; Wenn die Rundheitsanforderung ≤0,02 mm beträgt, ist ein Rundheitsmessgerät oder ein hochpräzises KMG erforderlich. Die Anforderung an die Rundheit der Ventilsitzbohrung eines bestimmten hydraulischen Ventilkörpers beträgt 0,008 mm. Bei der Überprüfung wurde zur Messung ein Taylor-Hobson-Rundheitsmesser verwendet
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.