
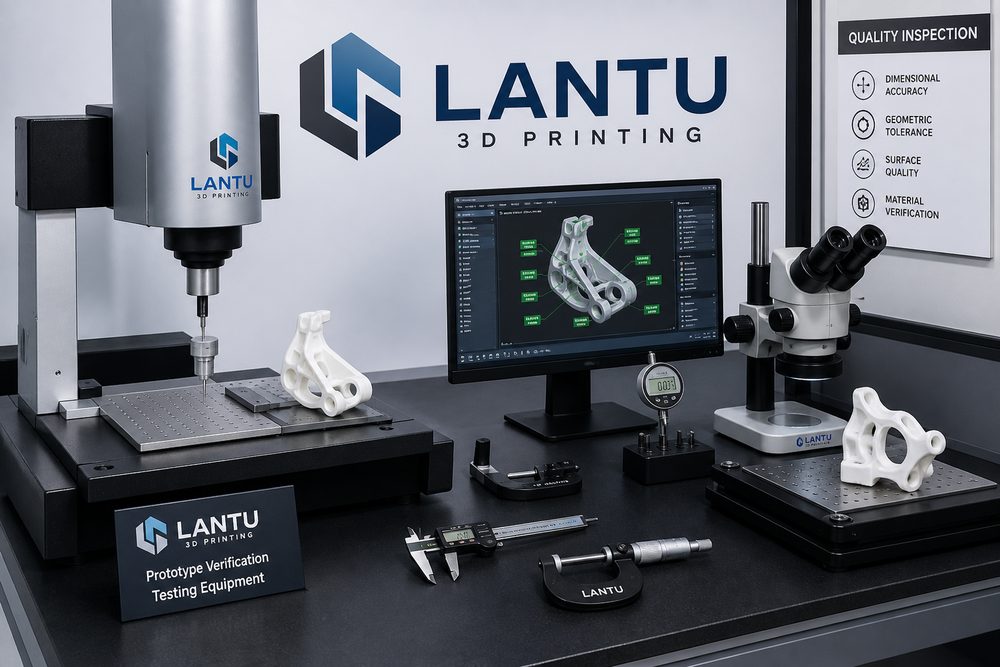
Pendahuluan: Biaya verifikasi sampel yang hilang
Saat pemasok suku cadang mobil mengembangkan intake manifold yang rumit, pemasok tersebut melewatkan proses verifikasi sampel pencetakan 3D dan langsung terjun ke produksi cetakan. Akibatnya, toleransi perakitan batch pertama produk yang diproduksi secara massal melebihi standar sebesar 0,3 mm, menyebabkan kegagalan penyegelan antarmuka dengan mesin. Hal ini pada akhirnya menyebabkan penarikan kembali 500.000 produk dan kerugian ekonomi langsung sebesar lebih dari 8 juta yuan. Kasus ini menggambarkan peran penting validasi sampel dalam pengembangan produk.
Menurut statistik industri, untuk produk yang langsung diproduksi tanpa verifikasi penuh, tingkat kelulusan artikel pertama hanya 65-70%, sedangkan untuk produk yang telah melalui proses verifikasi lengkap, tingkat kelulusan artikel pertama bisa mencapai lebih dari 92%. Pesatnya perkembangan teknologi pencetakan 3D memberikan solusi verifikasi sampel yang efisien dan berbiaya rendah, namun cara menetapkan proses verifikasi yang ilmiah dan terstandar masih menjadi masalah yang dihadapi banyak perusahaan.
1. Tujuan inti dan kerangka teknis verifikasi sampel
Tujuan dasar verifikasi sampel pencetakan 3D adalah untuk mengidentifikasi dan menghilangkan potensi risiko sebelum produksi massal untuk memastikan bahwa desain produk, rencana proses, dan pemilihan material semuanya memenuhi persyaratan penggunaan sebenarnya. Sistem verifikasi yang lengkap harus mencakup tiga dimensi: verifikasi akurasi geometrik, verifikasi kinerja fungsional, dan verifikasi keandalan.
Kerangka teknis proses verifikasi mengikuti logika progresif "verifikasi desain → verifikasi proses → verifikasi produk". Verifikasi desain berfokus pada "apakah dapat diproduksi", verifikasi proses berfokus pada "apakah dapat diproduksi secara stabil", dan verifikasi produk berfokus pada "apakah dapat memenuhi persyaratan penggunaan". Setiap mata rantai memerlukan indikator teknis dan standar kuantitatif yang jelas.
Berdasarkan standar ISO/ASTM 52900 dan dikombinasikan dengan persyaratan sistem mutu seperti IATF 16949 industri otomotif dan AS9100 dirgantara, verifikasi sampel memerlukan pembentukan rantai ketertelusuran yang lengkap: mulai dari maksud desain (Design Intent) hingga keluaran manufaktur (Manufacturing Output) hingga kinerja (Performance), setiap simpul konversi memerlukan indikator verifikasi yang dapat diukur.
2. Verifikasi akurasi geometri: titik teknis pengukuran dimensi
Akurasi dimensi adalah mata rantai utama dalam verifikasi sampel, yang secara langsung memengaruhi kualitas perakitan dan realisasi fungsi. Isi verifikasi mencakup tiga kategori: dimensi linier, toleransi geometri, dan kekasaran permukaan. Menurut pentingnya fungsi bagian tersebut, dimensi dapat dibagi menjadi tiga tingkatan: kritis, mayor, dan minor, dan metode verifikasi serta standar toleransi yang berbeda digunakan.
Standar verifikasi dimensi kritis: Untuk komponen penting secara fungsional seperti antarmuka perakitan dan koordinasi gerakan, persyaratan toleransi biasanya ±0,05 mm hingga ±0,1 mm. Misalnya, untuk lubang penempatan braket paket baterai kendaraan energi baru, persyaratan toleransi diameternya adalah Φ10±0,05mm, dan persyaratan penempatannya adalah Φ0,1mm. Mesin pengukur koordinat tiga dimensi (CMM) atau pemindai sinar biru harus digunakan untuk verifikasi, dan kepadatan titik pengukuran tidak boleh kurang dari 5 titik per sentimeter persegi.
Metode untuk mendeteksi toleransi geometri: Untuk toleransi geometri seperti kerataan, kebulatan, dan koaksialitas, peralatan pengukuran yang tepat perlu dipilih sesuai dengan tingkat toleransi. Jika persyaratan kerataan ≤0,05mm, disarankan untuk menggunakan pelacak laser atau interferometer cahaya putih; bila persyaratan kebulatan ≤0,02 mm, diperlukan pengukur kebulatan atau CMM presisi tinggi. Persyaratan kebulatan lubang dudukan katup pada badan katup hidrolik tertentu adalah 0,008 mm. Selama verifikasi, pengukur kebulatan Taylor Hobson digunakan untuk mengukur
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.