
Inleiding: waarom dit vraagstuk steeds crucialer wordt
Van materiaalinnovatie tot stabiele levering: de engineeringsaanpak voor materiaalkeuze bij 3D-printen van metalen, polymeren en composieten gaat in wezen over het opbouwen van het vermogen om van 3D-printen te evolueren van 'het kunnen maken' naar 'stabiel, verklaarbaar en leverbaar'. Naarmate klanten verschuiven van visuele prototypes naar functionele onderdelen, kleine series en snelle reserveonderdelen, schieten ad-hoc prijscalculatie en tijdelijke machine-instellingen tekort voor levertijd, kwaliteit en kosten. De positionering van lantu3D is een platform voor levenscyclusbeheer en realisatie, van blauwdruk/ontwerp tot fysiek product; daarom moet elke schakel gestructureerd worden beheerd.
1. Materiaaleigenschappen kun je niet alleen op basis van de brochure beoordelen
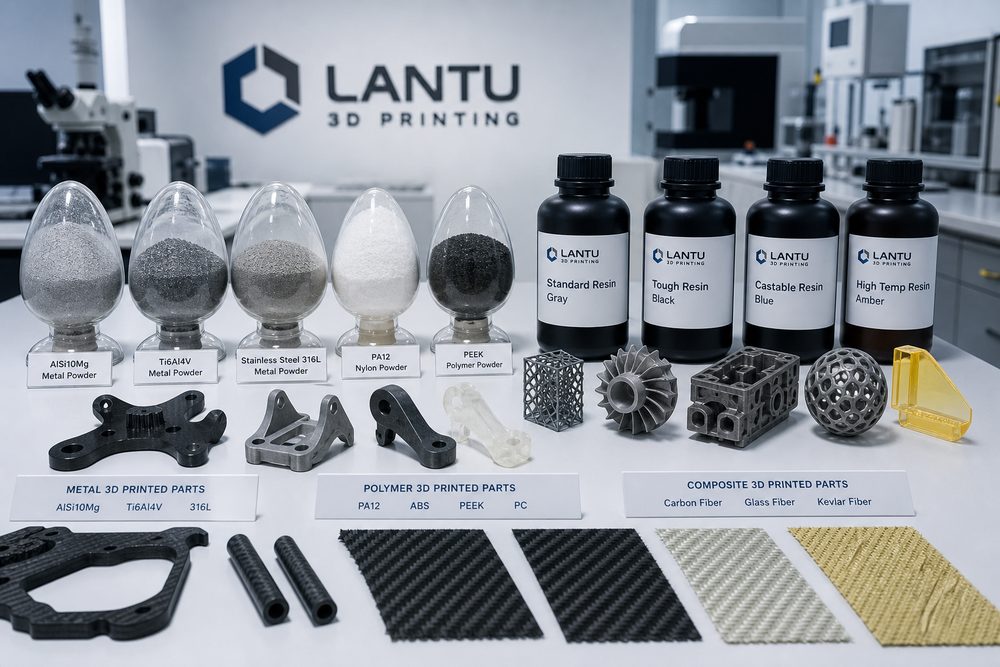
Metaalpoeders moeten worden beoordeeld op korrelgrootteverdeling 15-45μm, zuurstofgehalte, vloeibaarheid en het aantal hergebruikscycli; PA12, PA11, TPU en andere polymeren moeten worden geëvalueerd op treksterkte, warmtevervormingstemperatuur, wateropname en oppervlakteruwheid; composietmaterialen met koolstofvezel-, glasvezel- of keramische vulstoffen moeten bovendien op anisotropie worden gevalideerd. In echte projecten kunnen engineers niet volstaan met één enkele indicator, maar moeten zij onderdeeltoepassing, belastingsrichting, montageverbindingen, oppervlakte-eisen, temperatuurbestendigheid en budget samen in één beslismatrix plaatsen. Bijvoorbeeld: voor precisie-onderdelen voor het uiterlijk kiest men doorgaans eerst SLA of hoogwaardige hars; slijtvaste structurele onderdelen kunnen beter worden gemaakt met SLS-nylon; onderdelen met hoge eisen aan belasting en temperatuurbestendigheid vereisen een beoordeling van SLM-aluminiumlegeringen, titaniumlegeringen of roestvast staal.
De belangrijkste parameters moeten worden vastgelegd in verifieerbare records: de laagdikte ligt doorgaans in het bereik 0.05-0.2mm, de wanddikte van functionele onderdelen mag gewoonlijk niet onder 1.2-2.0mm komen, en voor gaten, schroefdraad en klikverbindingen moet procescompensatie worden gereserveerd. Alleen als deze beperkingen vooraf aan de ontwerpafdeling worden teruggekoppeld, kan de latere productie zonder herhaaldelijke herwerking verlopen.
2. Van probleemanalyse naar engineeringbesluit
Het is aan te raden een materiaalkaart op te zetten en de mechanische eigenschappen, aanbevolen wanddikte, nabewerkingsvenster, leveringsrisico en prijsfactoren in het systeem vast te leggen. Veelvoorkomende fouten komen niet per se door de apparatuur zelf, maar doordat behoefte-input, modelontwerp, materiaalkeuze, printoriëntatie, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Als de klant bijvoorbeeld vraagt om 'hoge sterkte, mooi oppervlak, lage prijs en levering morgen', en er geen prioriteiten worden vastgesteld, ontstaat er al snel herwerk in de latere productiefase.
Wij adviseren om in de projectstart drie soorten beoordelingen af te ronden: ten eerste of het onderdeel een presentatieprototype, assemblageprototype of functioneel onderdeel is; ten tweede of de belangrijkste indicatoren dimensies, sterkte, uiterlijk, temperatuurbestendigheid of levertijd zijn; ten derde wie de faalkosten draagt en of eerste-artikelgoedkeuring nodig is. Hoe eerder deze beoordeling is afgerond, hoe gemakkelijker het project volgens planning verloopt.
3. Een uitvoerbare implementatiemethode
Bij de implementatie kan een combinatie van 'standaardparameterbibliotheek + projectbeoordelingsformulier + analyse van afwijkingen' worden gebruikt. De standaardparameterbibliotheek legt aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier wordt gebruikt om modelintegriteit, minimale wanddikte, ondersteuningsrisico, nabewerkingsmethode en inspectienormen te bevestigen; de afwijkingsanalyse zet problemen zoals kromtrekken, delaminatie, poriën, maatafwijkingen en oppervlaktefouten om in regels die bij een volgende keer kunnen worden vermeden.
Voor kleine series is het verstandig eerst een eerste artikel of klein monster te valideren en daarna pas naar batchproductie over te gaan. Kritische maten kunnen worden gecontroleerd met een schuifmaat, coördinatenmeetmachine of scanvergelijking; voor zichtdelen moeten normen voor schuren, spuiten, kleuren of polijsten duidelijk worden vastgelegd; assemblagedelen moeten vóór levering in de praktijk op echte passing worden getest. Zo worden zowel klant risico's als interne herwerking verminderd.
4. Managementindicatoren en continue optimalisatie
Voor bedrijven is niet de pieksnelheid van één machine van belang, maar de totale efficiëntie van order tot levering. Het is aan te raden voortdurend de reactietijd voor offertes, het slagingspercentage van de eerste beoordeling, het percentage eerste-artikelgoedkeuring, het materiaalverlies, de machinebenutting, het herwerkpercentage, de leveringsbetrouwbaarheid en de herhaalaankoop door klanten te volgen. Elke indicator correspondeert met een schakel die geoptimaliseerd kan worden.
Wanneer er voldoende gegevens zijn verzameld, kan het platform verder ondersteuning bieden voor automatische offertecalculatie, slimme planning, risico-waarschuwingen en aanbevelingen uit een kennisbank. lantu3D zou deze ervaring in de dienstverlening moeten vastleggen als herbruikbare processen, zodat klanten niet alleen een onderdeel ontvangen, maar een meer zekere productieroute.
Samenvatting
De concurrentie in de 3D-printindustrie verschuift van het aantal machines naar engineeringcapaciteit, procescapaciteit en leveringscapaciteit. Of het nu gaat om materialen, processen, toepassingen, machines, service, kwaliteit, kosten, klantervaring, digitalisering of de toeleveringsketen, de echt waardevolle aanpak is om onzekerheden vroegtijdig te identificeren, te kwantificeren en te beheersen. Voor professionals in de sector is het opbouwen van standaarden, het verzamelen van data en het continu evalueren de kernroute om van 3D-printen een stabiele productieve kracht te maken.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.