
Introdução: por que este tema está se tornando crítico
Da inovação de materiais à entrega estável: métodos de seleção de engenharia para impressão 3D em metais, polímeros e compósitos, em essência, discute a construção da capacidade da impressão 3D de passar de conseguir fabricar para uma capacidade estável, explicável e entregável. À medida que os clientes migram de amostras visuais para peças funcionais, pequenos lotes e peças de reposição rápidas, depender apenas de experiência para orçar e ajustar máquinas de forma provisória já não atende às exigências de prazo, qualidade e custo. A proposta da lantu3D é uma plataforma de gestão e execução do ciclo de vida, do projeto/desenho ao produto físico entregue; por isso, cada etapa precisa ser gerida de forma estruturada.
1. O desempenho dos materiais não pode ser avaliado apenas pela ficha de divulgação
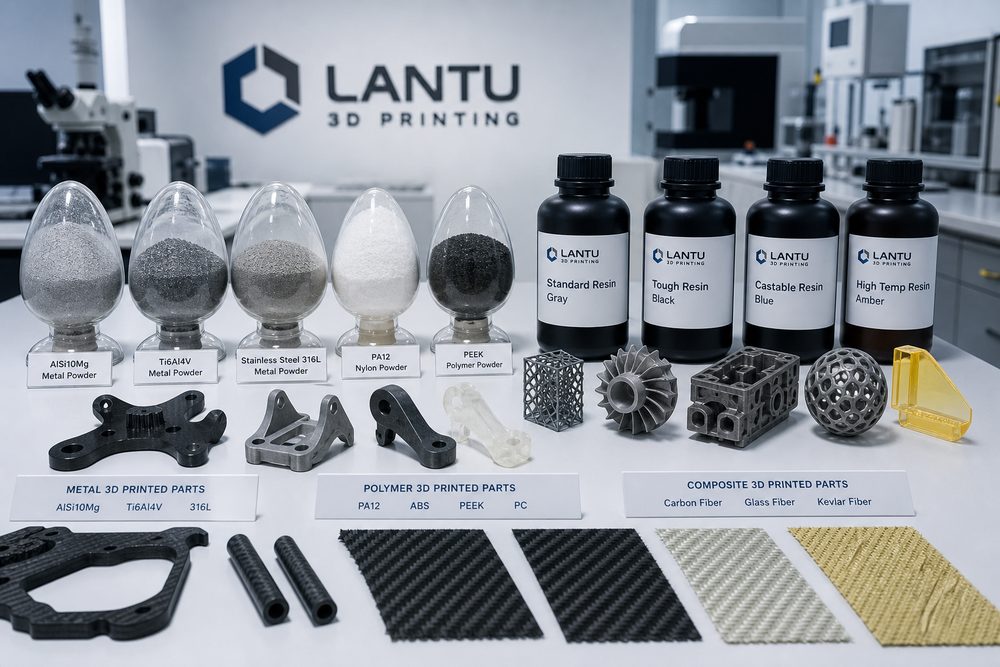
Para pós metálicos, é preciso observar a distribuição granulométrica de 15-45μm, o teor de oxigênio, a fluidez e o número de ciclos de reutilização; para polímeros como PA12, PA11 e TPU, é necessário avaliar em conjunto a resistência à tração, a temperatura de deformação térmica, a absorção de água e a rugosidade superficial; já materiais compósitos com carga de fibra de carbono, fibra de vidro ou cerâmica exigem verificação de anisotropia. Em projetos reais, o engenheiro não pode olhar para um único indicador; é preciso colocar a finalidade da peça, a direção dos esforços, a relação de montagem, os requisitos de superfície, o ambiente de temperatura e o orçamento na mesma tabela de decisão. Por exemplo, peças de aparência de alta precisão geralmente priorizam SLA ou resina de alta precisão; peças estruturais resistentes ao desgaste podem optar por nylon SLS; já peças com alta exigência de carga e resistência térmica precisam avaliar ligas de alumínio, titânio ou aço inoxidável produzidas por SLM.
Os parâmetros-chave devem formar um registro verificável: a faixa comum de espessura de camada é de 0.05-0.2mm, a espessura de parede de peças funcionais normalmente não deve ficar abaixo de 1.2-2.0mm, e posições de furos, roscas e travas precisam prever compensações de processo. Somente ao repassar essas restrições ao projeto com antecedência é que a fabricação posterior deixará de exigir retrabalho repetido.
2. Da análise do problema à decisão de engenharia
Recomenda-se criar fichas de materiais e consolidar no sistema a resistência mecânica, a espessura de parede recomendada, a janela de pós-processamento, o risco de entrega e os coeficientes de orçamento. Muitas falhas comuns não vêm necessariamente do equipamento em si, mas do fato de que não há alinhamento entre entrada de requisitos, projeto do modelo, seleção de materiais, orientação de impressão, pós-processamento e critérios de inspeção. Por exemplo, se o cliente pede alta resistência, boa superfície, baixo preço e entrega para amanhã, sem definição de prioridade, é muito fácil ocorrer retrabalho no fim da produção.
Na fase de abertura do projeto, recomenda-se concluir três tipos de julgamento: primeiro, se a peça é uma amostra de apresentação, uma amostra de montagem ou uma peça funcional; segundo, se o indicador-chave é dimensão, resistência, aparência, resistência térmica ou prazo; terceiro, quem assume o custo da falha e se é necessária a aprovação da primeira peça. Quanto mais cedo esse julgamento for concluído, mais fácil será manter o projeto dentro do cronograma.
3. Método de implementação aplicável
Na implementação, pode-se adotar a combinação de biblioteca de parâmetros padrão + formulário de revisão do projeto + revisão de anomalias. A biblioteca de parâmetros padrão registra as configurações recomendadas para diferentes materiais, equipamentos e espessuras de camada; o formulário de revisão do projeto serve para confirmar a integridade do modelo, a espessura mínima de parede, o risco de suportes, o método de pós-processamento e os critérios de inspeção; e a revisão de anomalias transforma problemas como empenamento, delaminação, porosidade, desvios dimensionais e defeitos de superfície em regras que podem ser evitadas na próxima vez.
Para pedidos de pequenos lotes, deve-se primeiro fazer validação da primeira peça ou de amostras pequenas antes de entrar em produção em série. Dimensões críticas podem ser verificadas com paquímetro, máquina de medição tridimensional ou comparação por escaneamento; peças de aparência devem ter critérios claros para lixamento, pintura, tingimento ou polimento; e peças de montagem precisam passar por teste real de encaixe antes da entrega. Assim, reduz-se o risco do cliente e também o retrabalho interno.
4. Indicadores de gestão e otimização contínua
As empresas devem observar não o pico de velocidade de uma única máquina, mas a eficiência global do recebimento do pedido à entrega. Recomenda-se acompanhar continuamente o tempo de resposta do orçamento, a taxa de aprovação na primeira revisão, a taxa de aprovação da primeira peça, a taxa de perda de material, a taxa de utilização do equipamento, a taxa de retrabalho, a taxa de entrega no prazo e a taxa de recompra do cliente. Cada indicador corresponde a um elo que pode ser otimizado.
Quando os dados acumulam até certo nível, a plataforma pode passar a oferecer suporte adicional para cotação automática, programação inteligente da produção, alertas de risco e recomendações de base de conhecimento. Nos serviços da lantu3D, essas experiências devem ser consolidadas em processos reutilizáveis, permitindo que o cliente obtenha não apenas uma peça, mas um caminho de fabricação mais determinado.
Conclusão
A competição no setor de impressão 3D está migrando da quantidade de equipamentos para a capacidade de engenharia, capacidade de processo e capacidade de entrega. Seja em materiais, processos, aplicações, equipamentos, serviços, qualidade, custo, experiência do cliente, digitalização ou cadeia de suprimentos, as práticas realmente valiosas são aquelas que identificam, quantificam e gerenciam a incerteza com antecedência. Para os profissionais do setor, estabelecer padrões, acumular dados e revisar continuamente é o caminho central para transformar a impressão 3D em uma produtividade estável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.