
Введение: почему этот вопрос становится критически важным
От инноваций в материалах к стабильной поставке: инженерный подход к выбору для 3D-печати металлов, полимеров и композитов по сути рассматривает развитие 3D-печати от уровня «можно изготовить» к уровню «стабильно, объяснимо и готово к поставке». По мере того как клиенты переходят от визуальных образцов к функциональным деталям, мелкосерийным партиям и быстрым запасным частям, одного лишь опыта в расчёте цены и временной настройки оборудования уже недостаточно для соблюдения сроков, качества и бюджета. Позиционирование lantu3D заключается в управлении жизненным циклом и реализации — от чертежа/проекта до физической поставки, поэтому каждый этап должен быть структурирован и управляем.
1. На характеристики материала нельзя смотреть только по рекламному листу
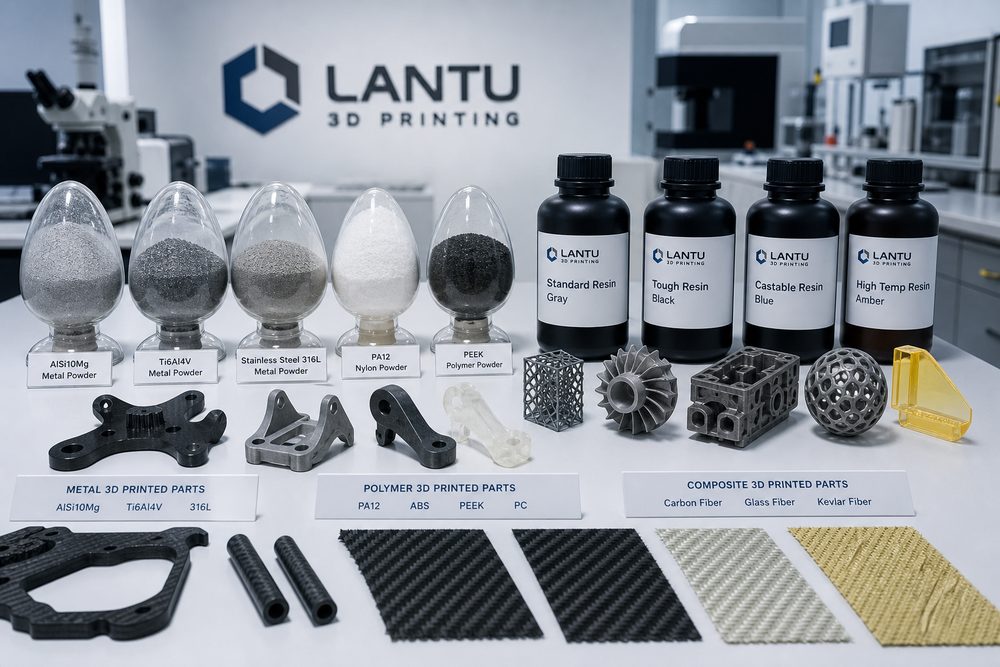
Для металлических порошков следует учитывать распределение частиц по размеру 15-45μm, содержание кислорода, текучесть и количество циклов повторного использования; для полимеров PA12, PA11, TPU нужно оценивать предел прочности при растяжении, температуру тепловой деформации, водопоглощение и шероховатость поверхности; композиты с наполнением углеродным волокном, стекловолокном или керамикой также требуют проверки анизотропии. В реальных проектах инженер не может опираться на один показатель — необходимо свести в одну таблицу решений назначение детали, направление нагрузок, требования к сборке, к поверхности, условия температуры и бюджет. Например, для прецизионных деталей с высокими требованиями к внешнему виду обычно в первую очередь рассматривают SLA или высокоточную смолу, износостойкие конструкционные детали часто выбирают из SLS-нейлона, а детали с высокими требованиями к несущей способности и термостойкости требуют оценки SLM-изделий из алюминиевых сплавов, титановых сплавов или нержавеющей стали.
Ключевые параметры должны фиксироваться в форме, которую можно проверить: типичная толщина слоя составляет 0.05-0.2mm, для функциональных деталей не рекомендуется опускаться ниже 1.2-2.0mm по толщине стенки, а для отверстий, резьб и мест защёлок необходимо закладывать технологическую компенсацию. Только если эти ограничения заранее переданы на этап проектирования, последующее производство не будет постоянно уходить в переделки.
2. От анализа проблемы к инженерному решению
Рекомендуется создать карточки материалов и закрепить в системе механические свойства, рекомендуемую толщину стенки, окно постобработки, риск поставки и коэффициент расчёта цены. Часто причина неудач связана не с самим оборудованием, а с тем, что входные требования, конструкция модели, выбор материала, ориентация печати, постобработка и стандарты контроля не согласованы между собой. Например, если клиент просит «высокую прочность, хорошую поверхность, низкую цену и доставку уже завтра», без расстановки приоритетов в производстве легко возникнут переделки на позднем этапе.
На этапе запуска проекта рекомендуется выполнить три вида оценки: во-первых, является ли деталь демонстрационным образцом, сборочным образцом или функциональной деталью; во-вторых, что является ключевым показателем — размеры, прочность, внешний вид, термостойкость или срок поставки; в-третьих, кто несёт стоимость возможного брака и требуется ли утверждение первого изделия. Чем раньше завершена эта оценка, тем выше вероятность, что проект будет идти по плану.
3. Практичный способ внедрения
При внедрении можно использовать сочетание «библиотека стандартных параметров + лист оценки проекта + разбор отклонений». Библиотека параметров фиксирует рекомендуемые настройки для разных материалов, оборудования и толщины слоя; лист оценки проекта используется для проверки целостности модели, минимальной толщины стенки, риска по поддержкам, способа постобработки и стандартов контроля; разбор отклонений превращает коробление, расслоение, пористость, отклонения размеров и дефекты поверхности в правила, которых можно избежать в следующий раз.
Для мелкосерийных заказов сначала следует выполнить проверку первого изделия или пробного образца, а уже затем переходить к серийному планированию. Критические размеры можно измерять штангенциркулем, координатно-измерительной машиной или методом скан-сопоставления; для деталей с внешним видом нужно чётко определить стандарты шлифовки, окраски, окрашивания или полировки; сборочные изделия перед отгрузкой должны проходить фактическую проверку сопряжения. Это позволяет одновременно снижать риски клиента и внутренние переделки.
4. Управленческие показатели и непрерывная оптимизация
Компании важно следить не за пиковым темпом одной машины, а за общей эффективностью от получения заказа до поставки. Рекомендуется постоянно отслеживать время реакции на расчёт цены, долю успешного прохождения первичной оценки, долю годных первых изделий, уровень потерь материала, загрузку оборудования, процент переделок, долю поставок в срок и частоту повторных заказов клиентов. Каждый показатель соответствует конкретному участку, который можно улучшать.
Когда объём данных достигает определённого масштаба, платформа может дополнительно поддерживать автоматический расчёт цены, интеллектуальное планирование производства, предупреждение рисков и рекомендации из базы знаний. В сервисе lantu3D эти знания должны накапливаться в виде повторно используемых процессов, чтобы клиент получал не просто одну деталь, а более предсказуемый путь производства.
Заключение
Конкуренция в индустрии 3D-печати сегодня смещается от количества оборудования к инженерным компетенциям, зрелости процессов и способности обеспечивать поставку. Будь то материалы, процессы, области применения, оборудование, сервис, качество, себестоимость, клиентский опыт, цифровизация или цепочка поставок, по-настоящему ценный подход состоит в том, чтобы заранее выявлять, количественно оценивать и управлять неопределённостью. Для специалистов отрасли создание стандартов, накопление данных и постоянный разбор результатов — это и есть ключевой путь к тому, чтобы сделать 3D-печать стабильной производительной силой.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.