
Pendahuluan: Mengapa masalah ini semakin penting
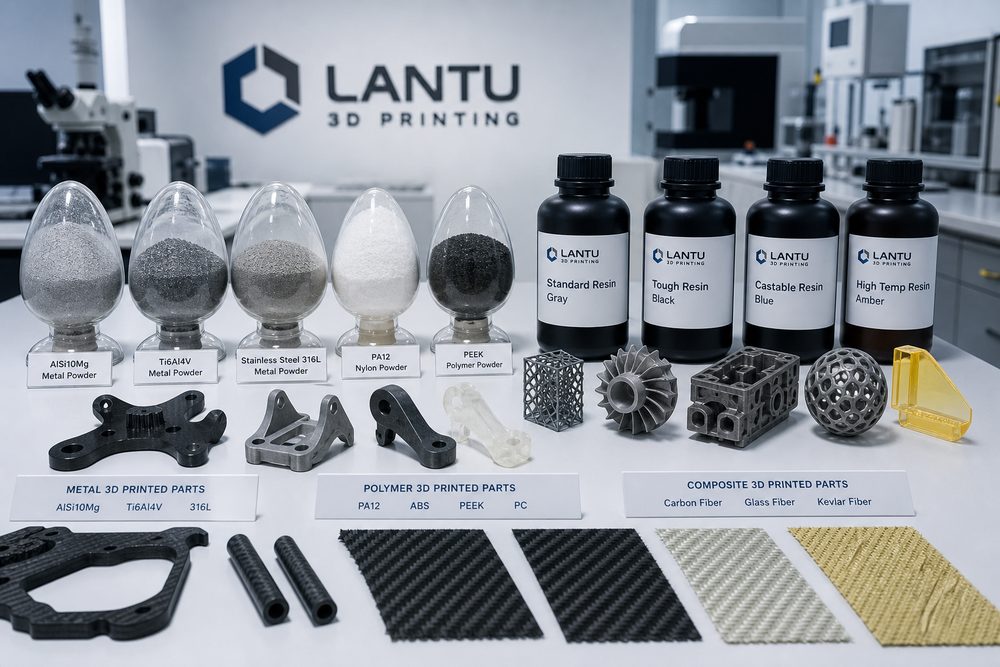
Dari inovasi material hingga pengiriman stabil: metode pemilihan rekayasa untuk pencetakan 3D logam, polimer, dan material komposit, pada intinya membahas pembangunan kemampuan pencetakan 3D dari sekadar “bisa dibuat” menjadi “stabil, dapat dijelaskan, dan dapat diserahkan”. Seiring pelanggan beralih dari sampel tampilan ke komponen fungsional, produksi skala kecil, dan suku cadang cepat, hanya mengandalkan pengalaman dalam penawaran harga dan penyesuaian mesin sementara sudah tidak lagi mampu memenuhi tuntutan waktu pengiriman, kualitas, dan biaya. Posisi lantu3D adalah platform manajemen siklus hidup dan realisasi dari blueprint/desain hingga pengiriman fisik, sehingga setiap tahap perlu dikelola secara terstruktur.
1. Kinerja material tidak bisa hanya dilihat dari lembar promosi
Serbuk logam perlu memperhatikan distribusi ukuran partikel 15-45μm, kandungan oksigen, fluiditas, dan jumlah siklus penggunaan ulang; PA12, PA11, TPU, dan polimer lain perlu dievaluasi bersama kekuatan tarik, suhu deformasi panas, tingkat penyerapan air, dan kekasaran permukaan; material komposit dengan pengisi serat karbon, serat kaca, atau keramik juga harus memverifikasi anisotropi. Dalam proyek nyata, engineer tidak boleh hanya melihat satu indikator, tetapi harus menempatkan tujuan komponen, arah beban, hubungan perakitan, persyaratan permukaan, lingkungan tahan panas, dan anggaran dalam satu tabel keputusan. Misalnya, komponen tampilan presisi biasanya lebih dulu mempertimbangkan SLA atau resin presisi tinggi, komponen struktural tahan aus mungkin memilih nilon SLS, sedangkan komponen dengan tuntutan beban dan tahan panas tinggi perlu mengevaluasi paduan aluminium SLM, paduan titanium, atau baja tahan karat.
Parameter kunci harus dibentuk menjadi catatan yang dapat diverifikasi: ketebalan lapisan umumnya berada pada kisaran 0.05-0.2mm, ketebalan dinding komponen fungsional biasanya tidak disarankan kurang dari 1.2-2.0mm, dan posisi lubang, ulir, serta klip perlu diberi kompensasi proses. Hanya dengan memberikan batasan ini lebih awal ke tim desain, proses manufaktur berikutnya tidak akan berulang kali mengalami pengerjaan ulang.
2. Dari analisis masalah ke keputusan rekayasa
Disarankan untuk membangun kartu material yang mengunci kinerja mekanis, ketebalan dinding yang direkomendasikan, jendela pascaproses, risiko pengiriman, dan koefisien penawaran harga ke dalam sistem. Kegagalan yang umum tidak selalu berasal dari peralatan itu sendiri, melainkan dari ketidaksinkronan antara input kebutuhan, desain model, pemilihan material, arah pencetakan, pascaproses, dan standar inspeksi. Misalnya, jika pelanggan meminta “kekuatan tinggi, permukaan bagus, harga murah, dan kirim besok”, tanpa penentuan prioritas, revisi di tahap akhir produksi mudah terjadi.
Pada tahap inisiasi proyek, disarankan untuk menyelesaikan tiga jenis penilaian: pertama, apakah komponen tersebut adalah sampel tampilan, sampel perakitan, atau komponen fungsional; kedua, indikator utama adalah dimensi, kekuatan, tampilan, tahan panas, atau waktu pengiriman; ketiga, siapa yang menanggung biaya kegagalan dan apakah perlu konfirmasi first article. Semakin awal penilaian ini selesai, semakin mudah proyek berjalan sesuai rencana.
3. Metode implementasi yang dapat diterapkan
Dalam implementasi, kombinasi “pustaka parameter standar + formulir review proyek + evaluasi ulang anomali” dapat digunakan. Pustaka parameter standar mencatat pengaturan yang direkomendasikan untuk berbagai material, peralatan, dan ketebalan lapisan; formulir review proyek digunakan untuk memastikan kelengkapan model, ketebalan dinding minimum, risiko support, metode pascaproses, dan standar inspeksi; evaluasi ulang anomali mengubah masalah seperti warping, delaminasi, pori, penyimpangan dimensi, dan cacat permukaan menjadi aturan yang dapat dihindari pada kesempatan berikutnya.
Untuk pesanan skala kecil, sebaiknya lakukan first article atau verifikasi sampel kecil terlebih dahulu sebelum masuk ke penjadwalan produksi massal. Dimensi kritis dapat diukur dengan jangka sorong, mesin CMM, atau perbandingan pemindaian; komponen tampilan harus memiliki standar pengamplasan, pengecatan, pewarnaan, atau pemolesan yang jelas; komponen perakitan harus menjalani uji kecocokan nyata sebelum diserahkan. Dengan cara ini, risiko pelanggan dapat dikurangi sekaligus meminimalkan pengerjaan ulang internal.
4. Indikator manajemen dan optimasi berkelanjutan
Perusahaan perlu memperhatikan bukan kecepatan puncak satu mesin, melainkan efisiensi menyeluruh dari penerimaan pesanan hingga pengiriman. Disarankan untuk terus melacak waktu respons penawaran, tingkat kelulusan review pertama, tingkat kelulusan first article, tingkat kehilangan material, tingkat utilisasi peralatan, tingkat pengerjaan ulang, tingkat pengiriman tepat waktu, dan tingkat pembelian ulang pelanggan. Setiap indikator berkaitan dengan satu tahap yang dapat dioptimalkan.
Ketika akumulasi data mencapai skala tertentu, platform dapat lebih lanjut mendukung penawaran harga otomatis, penjadwalan produksi cerdas, peringatan risiko, dan rekomendasi basis pengetahuan. Dalam layanan, lantu3D seharusnya merangkum pengalaman ini menjadi proses yang dapat digunakan ulang, sehingga yang diperoleh pelanggan bukan hanya sebuah komponen, melainkan juga jalur manufaktur yang lebih pasti.
Kesimpulan
Persaingan industri pencetakan 3D sedang bergeser dari jumlah peralatan menuju kemampuan rekayasa, kemampuan proses, dan kemampuan pengiriman. Baik itu material, proses, aplikasi, peralatan, layanan, kualitas, biaya, pengalaman pelanggan, digitalisasi, maupun rantai pasok, praktik yang benar-benar bernilai adalah mengidentifikasi, mengkuantifikasi, dan mengelola ketidakpastian sejak awal. Bagi pelaku industri, membangun standar, mengumpulkan data, dan melakukan evaluasi ulang secara berkelanjutan adalah jalur inti untuk menjadikan pencetakan 3D sebagai produktivitas yang stabil.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.