
Introduzione: perché questo tema sta diventando fondamentale
Dall’innovazione dei materiali alla consegna stabile: il metodo di selezione ingegneristica per la stampa 3D in metallo, polimeri e materiali compositi, in sostanza, riguarda la costruzione della capacità della stampa 3D di passare dal “si riesce a produrre” a “stabile, spiegabile e consegnabile”. Con il passaggio dei clienti dai campioni estetici a pezzi funzionali, piccoli lotti e ricambi rapidi, affidarsi soltanto all’esperienza per i preventivi e alle regolazioni improvvisate non è più sufficiente a soddisfare requisiti di tempi di consegna, qualità e costi. La posizione di lantu3D è quella di una piattaforma per la gestione del ciclo di vita e l’implementazione, dal progetto/bozza fino alla consegna del prodotto fisico; per questo ogni fase deve essere gestita in modo strutturato.
1. Le prestazioni dei materiali non si possono guardare solo dalla brochure
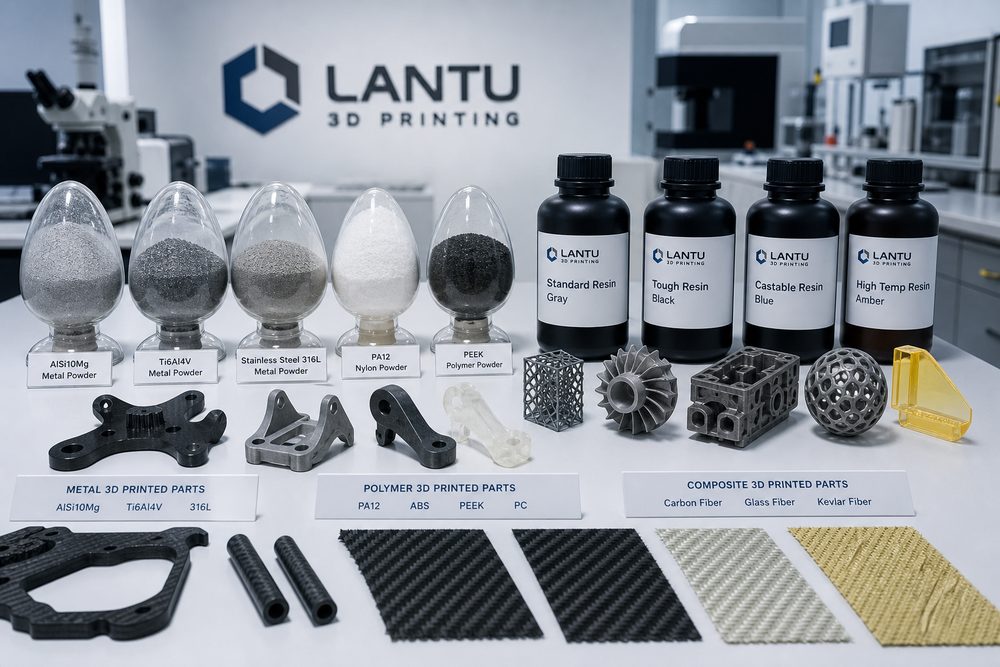
Per le polveri metalliche bisogna prestare attenzione alla distribuzione granulometrica 15-45μm, al contenuto di ossigeno, alla fluidità e al numero di cicli di riutilizzo; per polimeri come PA12, PA11 e TPU occorre valutarli in combinazione con resistenza a trazione, temperatura di deformazione termica, assorbimento d’acqua e rugosità superficiale; per materiali compositi caricati con fibra di carbonio, fibra di vetro o ceramica bisogna anche verificare l’anisotropia. Nei progetti reali, gli ingegneri non possono limitarsi a un singolo indicatore, ma devono mettere in una stessa tabella decisionale l’uso del pezzo, la direzione dei carichi, i rapporti di assemblaggio, i requisiti di finitura, l’ambiente termico e il budget. Ad esempio, per pezzi estetici di precisione si tende a privilegiare SLA o resine ad alta precisione; i pezzi strutturali resistenti all’usura possono richiedere nylon SLS; mentre per componenti con requisiti elevati di portata e resistenza termica occorre valutare leghe di alluminio, leghe di titanio o acciaio inossidabile in SLM.
I parametri chiave devono essere registrati in modo verificabile: lo spessore di layer tipico è compreso tra 0.05-0.2mm, per i pezzi funzionali non è generalmente consigliato scendere sotto 1.2-2.0mm di spessore di parete, e la posizione di fori, filettature e incastri richiede un compenso di processo. Solo trasferendo in anticipo questi vincoli al reparto di progettazione si evita che la produzione successiva debba essere rifatta più volte.
2. Dall’analisi del problema alla decisione ingegneristica
Si consiglia di creare schede materiale, fissando nel sistema le prestazioni meccaniche, lo spessore di parete raccomandato, la finestra dei trattamenti successivi, i rischi di consegna e i coefficienti di preventivazione. I fallimenti più comuni non derivano necessariamente dalla macchina, ma dal fatto che input di richiesta, progettazione del modello, scelta del materiale, orientamento di stampa, post-processing e standard di ispezione non sono allineati. Ad esempio, se il cliente richiede “alta resistenza, ottima finitura, prezzo basso, consegna domani”, senza una chiara priorità è facile che nella fase finale di produzione emergano rilavorazioni.
Si raccomanda di completare tre valutazioni nella fase di avvio: primo, il pezzo è un campione estetico, un campione di assemblaggio o un pezzo funzionale; secondo, l’indicatore chiave è la dimensione, la resistenza, l’aspetto, la resistenza alla temperatura o il tempo di consegna; terzo, chi sostiene il costo del fallimento e se sia necessaria l’approvazione del primo pezzo. Quanto prima si completa questa valutazione, tanto più facile sarà portare avanti il progetto secondo i piani.
3. Metodo di implementazione pratico
Nell’implementazione si può adottare una combinazione di “libreria parametri standard + modulo di revisione del progetto + riesame delle anomalie”. La libreria parametri standard registra le impostazioni raccomandate per diversi materiali, macchine e spessori di layer; il modulo di revisione del progetto serve a confermare l’integrità del modello, lo spessore minimo di parete, i rischi di supporto, i metodi di post-processing e gli standard di ispezione; il riesame delle anomalie trasforma problemi come deformazione, delaminazione, porosità, deviazioni dimensionali e difetti superficiali in regole da evitare nella volta successiva.
Per ordini di piccoli lotti, è opportuno eseguire prima un primo pezzo o una verifica su campione, per poi passare alla programmazione in serie. Le dimensioni chiave possono essere verificate con calibro, macchina di misura a coordinate o confronto tramite scansione; per i pezzi estetici devono essere definiti chiaramente gli standard di levigatura, verniciatura, colorazione o lucidatura; i pezzi di assemblaggio devono completare un test reale di accoppiamento prima della consegna. In questo modo si riduce sia il rischio per il cliente sia la rilavorazione interna.
4. Indicatori di gestione e miglioramento continuo
Le aziende non devono concentrarsi sulla velocità di picco di una singola macchina, ma sull’efficienza complessiva dal ricevimento dell’ordine alla consegna. Si consiglia di monitorare in modo continuo il tempo di risposta al preventivo, il tasso di approvazione alla prima revisione, il tasso di conformità del primo pezzo, il tasso di perdita di materiale, il tasso di utilizzo delle apparecchiature, il tasso di rilavorazione, il tasso di consegna puntuale e il tasso di riordino del cliente. Ogni indicatore corrisponde a un anello del processo che può essere ottimizzato.
Quando l’accumulo dei dati raggiunge una certa scala, la piattaforma può inoltre supportare preventivazione automatica, pianificazione intelligente della produzione, avvisi di rischio e raccomandazioni dalla knowledge base. Nei servizi, lantu3D dovrebbe trasformare queste esperienze in processi riutilizzabili, in modo che il cliente non riceva soltanto un pezzo, ma un percorso produttivo più certo.
Conclusione
La competizione nel settore della stampa 3D si sta spostando dal numero di macchine alla capacità ingegneristica, alla capacità di processo e alla capacità di consegna. Che si tratti di materiali, processi, applicazioni, attrezzature, servizi, qualità, costi, esperienza del cliente, digitalizzazione o supply chain, ciò che conta davvero è identificare, quantificare e gestire in anticipo le incertezze. Per gli operatori del settore, costruire standard, accumulare dati e riesaminare in modo continuo è la strada principale per trasformare la stampa 3D in una forza produttiva stabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.