
บทนำ: ทำไมประเด็นนี้จึงกำลังกลายเป็นเรื่องสำคัญ
จากนวัตกรรมวัสดุสู่การส่งมอบที่เสถียร: วิธีการคัดเลือกเชิงวิศวกรรมสำหรับการพิมพ์ 3D โลหะ พอลิเมอร์ และวัสดุคอมโพสิต แท้จริงแล้วกำลังพูดถึงการสร้างขีดความสามารถของการพิมพ์ 3D จากระดับ “ทำให้ชิ้นงานออกมาได้” ไปสู่ระดับ “เสถียร อธิบายได้ และส่งมอบได้” เมื่อความต้องการของลูกค้าเปลี่ยนจากชิ้นงานโชว์ไปสู่ชิ้นงานใช้งานจริง งานผลิตจำนวนน้อย และอะไหล่เร่งด่วน การพึ่งพาเพียงประสบการณ์ในการเสนอราคาและการปรับเครื่องเฉพาะหน้าไม่สามารถตอบโจทย์ด้านระยะเวลา คุณภาพ และต้นทุนได้อีกต่อไป ตำแหน่งของlantu3Dคือแพลตฟอร์มการจัดการตลอดวงจรชีวิตจากแบบ/ดีไซน์ไปสู่การส่งมอบเป็นชิ้นงานจริง ดังนั้นทุกขั้นตอนจึงต้องได้รับการบริหารจัดการอย่างเป็นโครงสร้าง
หนึ่ง: สมรรถนะของวัสดุไม่ได้ดูแค่แผ่นโฆษณา
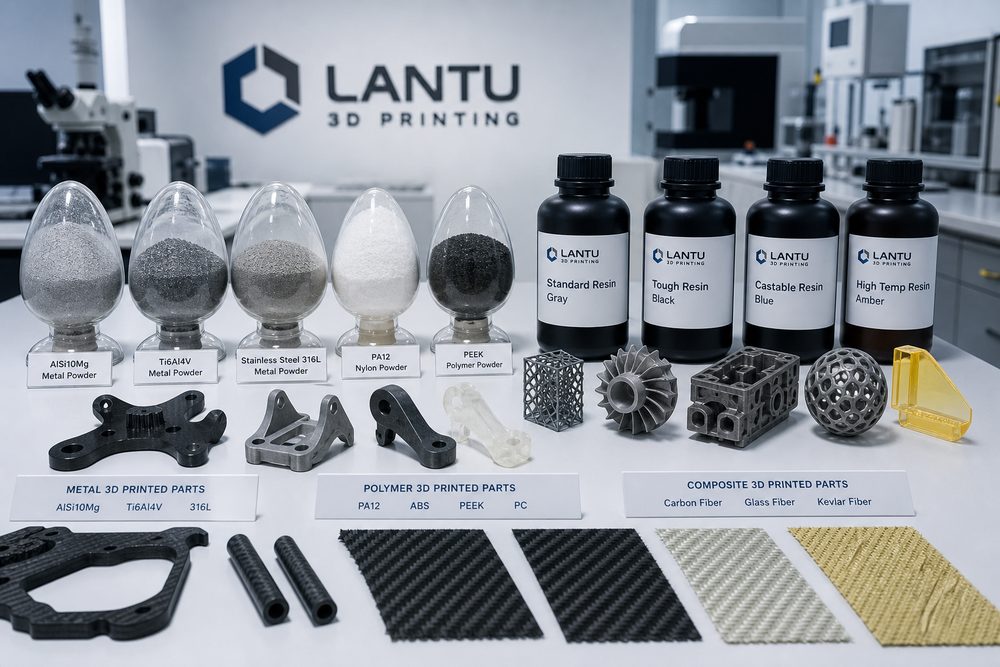
ผงโลหะต้องพิจารณาการกระจายขนาดอนุภาค 15-45μm ปริมาณออกซิเจน ความสามารถในการไหล และจำนวนครั้งในการนำกลับมาใช้ซ้ำ; วัสดุพอลิเมอร์อย่าง PA12, PA11, TPU ต้องประเมินร่วมกับกำลังดึง อุณหภูมิการเสียรูปด้วยความร้อน อัตราการดูดซึมน้ำ และความขรุขระผิว; วัสดุคอมโพสิตที่เติมคาร์บอนไฟเบอร์ ใยแก้ว หรือเซรามิก ยังต้องตรวจสอบความไม่เป็นไอโซทรอปิกของสมบัติด้วย ในโครงการจริง วิศวกรไม่ควรดูเพียงตัวชี้วัดเดียว แต่ต้องนำการใช้งานของชิ้นส่วน ทิศทางแรง ความสัมพันธ์ในการประกอบ ข้อกำหนดด้านผิว สภาพแวดล้อมอุณหภูมิ และงบประมาณมาไว้ในตารางตัดสินใจเดียวกัน ตัวอย่างเช่น ชิ้นงานภายนอกที่ต้องการความประณีตมักให้ความสำคัญกับ SLA หรือเรซินความแม่นยำสูง ชิ้นส่วนโครงสร้างที่ต้องทนการสึกหรออาจเลือกไนลอนจาก SLS ส่วนชิ้นส่วนที่ต้องรับน้ำหนักและทนความร้อนสูงจะต้องประเมินอะลูมิเนียมอัลลอย ไทเทเนียมอัลลอย หรือสแตนเลสจาก SLM
พารามิเตอร์สำคัญต้องถูกบันทึกไว้ในรูปแบบที่ตรวจสอบย้อนกลับได้: ความหนาชั้นที่พบได้บ่อยอยู่ที่ 0.05-0.2mm ความหนาผนังของชิ้นงานใช้งานจริงโดยทั่วไปไม่แนะนำให้ต่ำกว่า 1.2-2.0mm และตำแหน่งรู เกลียว และตัวล็อกแบบสแน็ปต้องเผื่อค่าชดเชยทางกระบวนการไว้ ล่วงหน้าเมื่อนำข้อจำกัดเหล่านี้ส่งกลับไปยังฝ่ายออกแบบก่อน กระบวนการผลิตต่อจากนั้นจึงไม่ต้องแก้งานซ้ำไปมา
สอง: จากการวิเคราะห์ปัญหาสู่การตัดสินใจทางวิศวกรรม
แนะนำให้สร้างการ์ดวัสดุ โดยเก็บสมบัติเชิงกล ความหนาผนังที่แนะนำ ช่วงกระบวนการหลังการพิมพ์ ความเสี่ยงในการส่งมอบ และค่าสัมประสิทธิ์การคิดราคาให้เป็นมาตรฐานในระบบ ความล้มเหลวที่พบบ่อยไม่ได้เกิดจากเครื่องจักรเสมอไป แต่เกิดจากข้อมูลนำเข้าของความต้องการ การออกแบบโมเดล การเลือกวัสดุ ทิศทางการพิมพ์ กระบวนการหลังการพิมพ์ และมาตรฐานการตรวจสอบที่ไม่สอดคล้องกัน ตัวอย่างเช่น ลูกค้าต้องการ “แข็งแรงสูง ผิวสวย ราคาต่ำ ส่งพรุ่งนี้” หากไม่มีการจัดลำดับความสำคัญ ก็มีแนวโน้มจะเกิดงานแก้ไขในช่วงท้ายการผลิตได้ง่าย
แนะนำให้ทำการตัดสินใจสามประเภทในขั้นตอนเริ่มโครงการ: ประการแรก ชิ้นส่วนเป็นชิ้นงานโชว์ ชิ้นงานสำหรับประกอบ หรืองานใช้งานจริง; ประการที่สอง ตัวชี้วัดสำคัญคือมิติ ความแข็งแรง ความสวยงาม ทนความร้อน หรือระยะเวลาส่งมอบ; ประการที่สาม ต้นทุนของความล้มเหลวเป็นของใคร และจำเป็นต้องมีการยืนยันชิ้นงานแรกหรือไม่ การตัดสินใจนี้ยิ่งทำได้เร็วเท่าไร โครงการก็ยิ่งเดินหน้าได้ตามแผนมากขึ้นเท่านั้น
สาม: วิธีการดำเนินการที่นำไปใช้ได้จริง
ในการดำเนินงานสามารถใช้ชุดผสม “คลังพารามิเตอร์มาตรฐาน + แบบฟอร์มทบทวนโครงการ + การทบทวนความผิดปกติ” คลังพารามิเตอร์มาตรฐานจะบันทึกการตั้งค่าที่แนะนำภายใต้วัสดุ เครื่องจักร และความหนาชั้นที่ต่างกัน; แบบฟอร์มทบทวนโครงการใช้ยืนยันความสมบูรณ์ของโมเดล ความหนาผนังขั้นต่ำ ความเสี่ยงด้านโครงค้ำ วิธีการหลังการพิมพ์ และมาตรฐานการตรวจสอบ; ส่วนการทบทวนความผิดปกติจะเปลี่ยนปัญหาอย่างการโก่งตัว การแยกชั้น รูพรุน ความคลาดเคลื่อนของขนาด และข้อบกพร่องผิว ให้กลายเป็นกฎที่หลีกเลี่ยงได้ในครั้งต่อไป
สำหรับงานจำนวนน้อย ควรทำการยืนยันด้วยชิ้นงานแรกหรือชิ้นงานตัวอย่างก่อน แล้วจึงเข้าสู่การวางแผนการผลิตเป็นล็อต ขนาดวิกฤตสามารถวัดด้วยเวอร์เนียคาลิปเปอร์ เครื่องวัดพิกัดสามมิติ หรือการเปรียบเทียบจากการสแกน; ชิ้นงานที่เน้นรูปลักษณ์ควรกำหนดมาตรฐานการขัด การพ่นสี การย้อมสี หรือการขัดเงาให้ชัดเจน; ชิ้นส่วนสำหรับประกอบต้องทำการทดสอบการเข้าคู่จริงก่อนส่งมอบ วิธีนี้ไม่เพียงช่วยลดความเสี่ยงของลูกค้า แต่ยังช่วยลดงานแก้ไขภายในอีกด้วย
สี่: ตัวชี้วัดการบริหารจัดการและการปรับปรุงอย่างต่อเนื่อง
สิ่งที่องค์กรต้องติดตามไม่ใช่ความเร็วสูงสุดของเครื่องเดี่ยว แต่คือประสิทธิภาพโดยรวมตั้งแต่รับงานจนถึงส่งมอบ แนะนำให้ติดตามระยะเวลาตอบกลับใบเสนอราคา อัตราผ่านการทบทวนครั้งแรก อัตราผ่านชิ้นงานแรก อัตราการสูญเสียวัสดุ อัตราการใช้เครื่องจักร อัตรางานแก้ไข อัตราการส่งมอบตรงเวลา และอัตราการสั่งซ้ำของลูกค้าอย่างต่อเนื่อง แต่ละตัวชี้วัดล้วนเชื่อมโยงกับจุดที่สามารถปรับปรุงได้
เมื่อข้อมูลสะสมถึงระดับหนึ่ง แพลตฟอร์มสามารถรองรับการเสนอราคาอัตโนมัติ การจัดตารางผลิตอัจฉริยะ การเตือนความเสี่ยง และคำแนะนำจากคลังความรู้ได้ต่อไป lantu3D ในการให้บริการควรหลอมรวมประสบการณ์เหล่านี้ให้เป็นกระบวนการที่นำกลับมาใช้ซ้ำได้ เพื่อให้ลูกค้าได้รับไม่ใช่เพียงชิ้นส่วนหนึ่งชิ้น แต่เป็นเส้นทางการผลิตที่มีความแน่นอนมากขึ้น
สรุป
การแข่งขันในอุตสาหกรรมการพิมพ์ 3D กำลังเปลี่ยนจากจำนวนเครื่องจักรไปสู่ความสามารถเชิงวิศวกรรม ความสามารถของกระบวนการ และความสามารถในการส่งมอบ ไม่ว่าจะเป็นวัสดุ กระบวนการ แอปพลิเคชัน เครื่องจักร บริการ คุณภาพ ต้นทุน ประสบการณ์ลูกค้า ดิจิทัล หรือซัพพลายเชน แนวทางที่มีคุณค่าจริงคือการระบุ วัด และจัดการความไม่แน่นอนตั้งแต่เนิ่น ๆ สำหรับผู้ปฏิบัติงานในอุตสาหกรรม การสร้างมาตรฐาน สะสมข้อมูล และทบทวนอย่างต่อเนื่อง คือเส้นทางหลักในการทำให้การพิมพ์ 3D กลายเป็นกำลังการผลิตที่เสถียร
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง