
Introduction : pourquoi cette question devient-elle cruciale
Du matériau innovant à la livraison stable : méthode de sélection d’ingénierie pour l’impression 3D métal, polymères et composites, il s’agit en substance de faire évoluer l’impression 3D d’une capacité à « produire quelque chose » vers une capacité à être stable, explicable et livrable. À mesure que les clients passent des échantillons visuels aux pièces fonctionnelles, aux petites séries et aux pièces de rechange rapides, s’appuyer uniquement sur l’expérience pour établir un devis et régler la machine à la volée ne suffit plus pour répondre aux exigences de délai, de qualité et de coût. La position de lantu3D est celle d’une plateforme de gestion et de mise en œuvre du cycle de vie, de la conception à la livraison du produit fini ; chaque étape doit donc être gérée de manière structurée.
I. Les performances d’un matériau ne se lisent pas sur une simple fiche promotionnelle
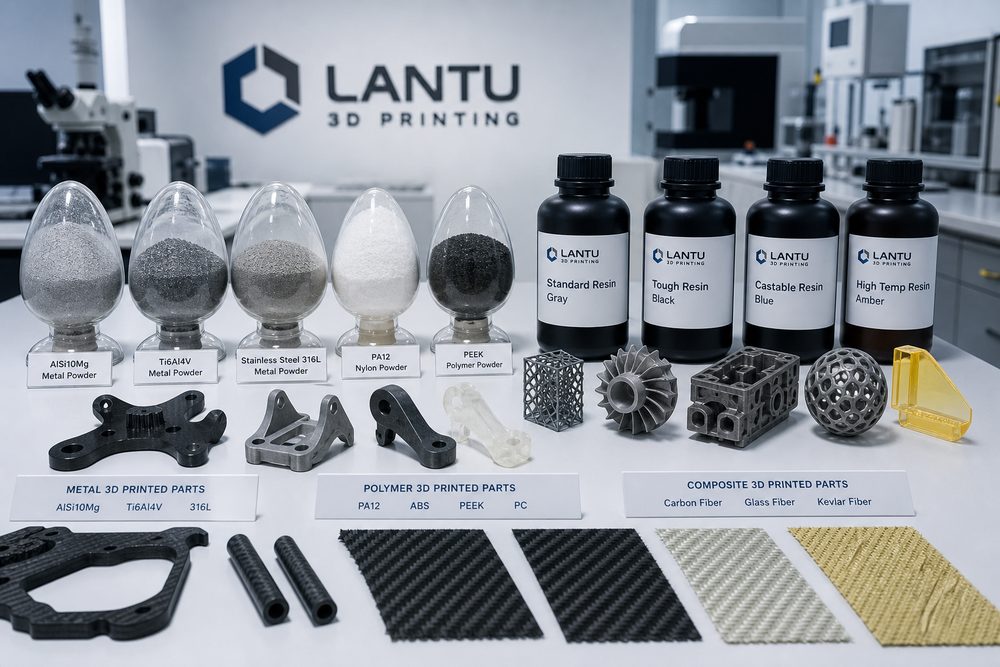
Pour les poudres métalliques, il faut tenir compte de la distribution granulométrique de 15-45μm, de la teneur en oxygène, de la fluidité et du nombre de cycles de réutilisation ; pour les polymères tels que PA12, PA11 et TPU, il faut évaluer la résistance à la traction, la température de déformation thermique, l’absorption d’eau et la rugosité de surface ; les matériaux composites renforcés de fibre de carbone, de fibre de verre ou remplis de céramique doivent également être vérifiés pour leur anisotropie. Dans les projets réels, l’ingénieur ne peut pas se contenter d’un indicateur isolé : il doit mettre l’usage de la pièce, le sens des efforts, les relations d’assemblage, les exigences de surface, l’environnement thermique et le budget sur une même table de décision. Par exemple, les pièces d’aspect de haute précision privilégient généralement le SLA ou une résine haute précision, les pièces structurelles résistantes à l’usure peuvent choisir le nylon SLS, tandis que les pièces soumises à des charges élevées et à des températures importantes doivent évaluer des alliages d’aluminium, des alliages de titane ou de l’acier inoxydable en SLM.
Les paramètres clés doivent faire l’objet d’un enregistrement vérifiable : l’épaisseur de couche se situe généralement entre 0.05 et 0.2mm, l’épaisseur de paroi des pièces fonctionnelles ne devrait généralement pas être inférieure à 1.2-2.0mm, et il faut prévoir des compensations de procédé pour le diamètre des trous, les filetages et les positions des clips. Ce n’est qu’en remontant ces contraintes en amont à l’équipe de conception que la fabrication évitera des reprises à répétition.
II. Du diagnostic du problème à la décision d’ingénierie
Il est recommandé de créer une fiche matériau et d’intégrer dans le système les performances mécaniques, l’épaisseur de paroi recommandée, la fenêtre de post-traitement, les risques de livraison et les coefficients de devis. Les échecs courants ne viennent pas nécessairement de l’équipement lui-même, mais du fait que l’entrée des besoins, la conception du modèle, le choix du matériau, le sens d’impression, le post-traitement et les critères de contrôle ne sont pas alignés. Par exemple, si un client demande « une grande résistance, une belle surface, un prix bas et une livraison demain », sans hiérarchisation des priorités, des reprises risquent d’apparaître en fin de production.
Il est conseillé de finaliser trois types de décisions dès la phase de lancement : premièrement, la pièce est-elle un échantillon de présentation, un échantillon d’assemblage ou une pièce fonctionnelle ; deuxièmement, l’indicateur clé est-il la dimension, la résistance, l’apparence, la tenue à la température ou le délai ; troisièmement, qui assume le coût de l’échec et faut-il une validation de première pièce. Plus cette décision est prise tôt, plus le projet a de chances d’avancer conformément au plan.
III. Méthodes de mise en œuvre applicables
Lors de la mise en œuvre, on peut adopter une combinaison « bibliothèque de paramètres standards + fiche de revue de projet + retour d’expérience sur les anomalies ». La bibliothèque de paramètres standards enregistre les réglages recommandés selon les matériaux, les équipements et les épaisseurs de couche ; la fiche de revue de projet sert à confirmer l’intégrité du modèle, l’épaisseur minimale de paroi, les risques liés aux supports, la méthode de post-traitement et les critères d’inspection ; le retour d’expérience sur les anomalies transforme les problèmes tels que le gauchissement, le délaminage, la porosité, les écarts dimensionnels et les défauts de surface en règles à éviter la fois suivante.
Pour les petites séries, il convient d’abord de réaliser une pièce de première article ou un prototype de validation, puis de passer à la production en série. Les dimensions critiques peuvent être mesurées au pied à coulisse, à la machine à mesurer tridimensionnelle ou par comparaison de scan ; les pièces d’aspect doivent avoir des standards clairement définis de ponçage, peinture, teinture ou polissage ; les pièces d’assemblage doivent faire l’objet d’un test réel d’ajustement avant la livraison. Cela permet à la fois de réduire les risques pour le client et de limiter les reprises internes.
IV. Indicateurs de gestion et optimisation continue
Les entreprises doivent se concentrer non pas sur la vitesse maximale d’une machine isolée, mais sur l’efficacité globale, de la prise de commande à la livraison. Il est recommandé de suivre en continu le temps de réponse aux devis, le taux de validation au premier examen, le taux de conformité de la première pièce, le taux de perte matière, le taux d’utilisation des équipements, le taux de reprise, le taux de livraison dans les délais et le taux de réachat client. Chaque indicateur correspond à un maillon optimisable.
Lorsque les données s’accumulent jusqu’à une certaine échelle, la plateforme peut aller plus loin en prenant en charge le devis automatique, l’ordonnancement intelligent, les alertes de risque et les recommandations de base de connaissances. Dans ses services, lantu3D doit transformer cette expérience en processus réutilisables, afin que les clients obtiennent non seulement une pièce, mais aussi une voie de fabrication plus certaine.
Conclusion
La concurrence dans l’industrie de l’impression 3D se déplace de la quantité d’équipements vers la capacité d’ingénierie, la capacité de processus et la capacité de livraison. Qu’il s’agisse des matériaux, des procédés, des applications, des équipements, des services, de la qualité, des coûts, de l’expérience client, de la numérisation ou de la chaîne d’approvisionnement, la véritable valeur consiste à identifier, quantifier et maîtriser à l’avance les incertitudes. Pour les professionnels du secteur, établir des standards, accumuler des données et mener des revues continues est la voie essentielle pour faire de l’impression 3D une force de production stable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.