
Inleiding: van een losse print naar een leverbaar engineeringproces
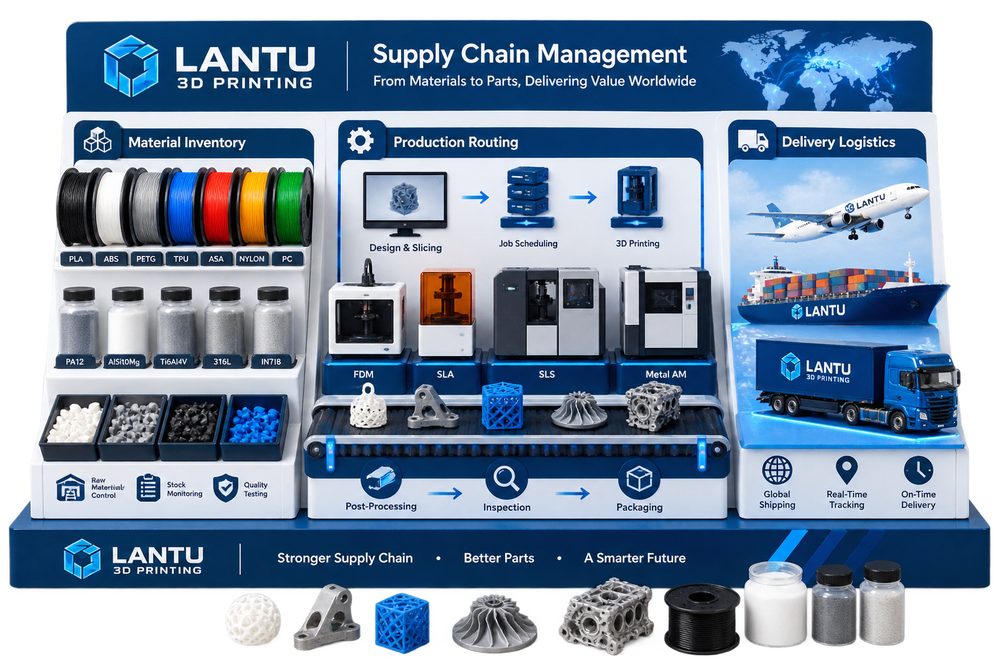
Beheer van de toeleveringsketen voor 3D-printen gaat niet over één machine of één materiaal, maar over de volledige keten: ontwerp, proces, productie, inspectie en levering. Voor professionals in de sector ligt de uitdaging vaak niet in de vraag of een onderdeel gevormd kan worden, maar of het geleverd kan worden met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces. lantu3D Printing benadrukt lifecycle management: zodra een model of tekening binnenkomt, worden materiaal, structuur, volume, nabewerking, inspectie en levertijd tegelijk beoordeeld, zodat beslissingen niet uitsluitend worden genomen op basis van prijs per stuk of ervaring met één enkele print.
Om ervaring om te zetten in uitvoerbare standaarden, moeten parameters al in de beginfase worden vastgelegd. Bij de eerste beoordeling worden wanddikte, gatdiameter, montage-spelingen, ondersteuningszones en kritieke afmetingen bevestigd; tijdens de productie worden laagdikte, vermogen, scansnelheid, aantal poedercycli of nozzletemperatuur geregistreerd; en bij levering worden maattolerantierapporten, visuele normen en evaluatiegegevens bewaard voor het volgende project. Zo groeit 3D-printen van snelle prototyping uit tot beheersbare on-demand productie.
1. Kernvraag: de waarde van de 3D-printtoeleveringsketen ligt in snelle respons op veelvariabele vraag, maar alleen als materiaal, apparatuur, nabewerking en logistiek stabiel samenwerken
De waarde van de 3D-printtoeleveringsketen ligt in snelle respons op veelvariabele vraag, maar alleen als materiaal, apparatuur, nabewerking en logistiek stabiel samenwerken; in essentie gaat het erom onzekerheden vóór productie zichtbaar en meetbaar te maken. Bij veel projecten worden in de offertefase alleen materiaalkosten en machinetijd bekeken, terwijl verborgen kosten zoals ontwerpwijzigingen, verwijderen van supports, warmtebehandeling, schuren of stralen, draadinserts, herhaalde maatcontrole en verpakkingskosten over het hoofd worden gezien. Voor metalen SLM-onderdelen omvatten gebruikelijke controlepunten laagdiktes van 20 tot 60 μm, zuurstofbewaking, voorverwarming van het bouwplatform, scanstrategie en spanningsarm gloeien; bij SLS-nylononderdelen beïnvloeden poederverversing, spreidtemperatuur, afkoelcurve en nabeitsen of kleuren direct kromtrekking, taaiheid en kleurverschil; bij FDM-hulpmiddelen bepalen nozzlediameter, vullingsgraad, aantal wandlijnen en printoriëntatie de anisotropie van de sterkte.
Vanuit managementperspectief is de sleutel niet het uiterste van één parameter na te streven, maar een procesvenster vast te leggen. Een engineeringproefstuk mag bijvoorbeeld een kortere doorlooptijd en minder oppervlaktebewerking accepteren, terwijl een assemblatie-validatiestuk gaten, clips en passing moet controleren; een demonstratiestuk moet juist letten op oppervlaktestructuur, hechting van verf en kleurconsistentie. Door vooraf gebruik, risico en acceptatiecriteria te definiëren, daalt de kans op herwerk en begrijpt de klant beter waarom de prijs verschilt.
2. Engineeringbeslissing: hoe materiaal, proces en nabewerking op elkaar inwerken
Materiaalkeuze moet het toepassingsscenario dienen en niet alleen de naam volgen. Supply-chainindicatoren zijn onder meer veiligheidsvoorraad van materiaal, doorlooptijd van uitbestede nabewerking, machinebeschikbaarheid, aandeel spoedorders, logistieke doorlooptijd en alternatieve procesroutes. Wanneer een onderdeel slagvast en licht moet zijn, komen PA12, PA11 of glasvezelversterkt nylon meestal eerst in beeld; wanneer een zeer fijn oppervlak of transparant effect nodig is, zijn SLA of DLP-hars geschikter; wanneer hoge temperatuursterkte, vermoeiingsbestendigheid of complexe interne kanalen vereist zijn, biedt metaalprinten in aluminium, titanium of roestvast staal echte engineeringwaarde. Elke keuze vraagt om nabewerking: nylon kan stralen, kleuren en impregneren nodig hebben; hars vereist nabehandeling, schuren en lakken; metaal vraagt om supportverwijdering, warmtebehandeling, verspaning en niet-destructief onderzoek.
Bij lantu3D Printing worden DFAM-ontwerp, procesroute en inspectiemethode meestal in één tabel besproken. Een dunwandige behuizing kan bijvoorbeeld prima te printen zijn, maar als deze later wordt gespoten en schroefkoppels moet verdragen, zijn lokale ribben, afrondingen en ruimte voor inserts nodig. Een metalen kanaalonderdeel met moeilijk te verwijderen restpoeder moet in de ontwerpfase al voorzien zijn van reinigingsopeningen, inspectieopeningen of een andere plaatsingshoek. Hoe eerder de engineeringbeslissing, hoe lager de kosten later.
3. Implementatieroute: data gebruiken om levering stabiel te maken
Een bedrijf dat meer dan 20 soorten reserveonderdelen in kleine series tegelijk produceerde, bundelde materiaal- en nabewerkingsplanning en reserveerde voor kritieke onderdelen een CNC-nabewerkingsoptie, waardoor leveringsschommelingen duidelijk afnamen. De gedeelde ervaring van dit soort projecten is: eerst parameters valideren met kleine batches en daarna opschalen naar stabiele series; eerst kritieke afmetingen en functionele vlakken bevestigen, vervolgens het uiterlijk optimaliseren; eerst inspectiestalen en steekproefpercentages definiëren en pas daarna de levertijd bespreken. Voor R&D-prototypes van minder dan 10 stuks kan elke kritieke maat volledig worden gecontroleerd; voor kleine orders van 50 tot 200 stuks zijn eerste-artikelgoedkeuring, tussentijdse steekproeven, eindcontrole en isolatie van afwijkingen nodig. Zo blijft de flexibiliteit van 3D-printen behouden, terwijl de klant een kwaliteitszekerheid krijgt die dicht bij traditionele productie ligt.
Digitale registratie is minstens zo belangrijk. Elke partij onderdelen moet modelversie, offerteversie, materiaalbatch, machine-ID, procesparameters, nabewerkingsmethode en inspectieresultaten bewaren. Als de klant later een nabestelling plaatst of het ontwerp wijzigt, kan het platform snel bepalen welke parameters moeten worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. Bij supply-chainprojecten kunnen CNC-nabewerking, oppervlaktebehandeling en assemblageverpakking bovendien in één orderoverzicht worden geïntegreerd, zodat informatieverlies tussen leveranciers afneemt.
4. Praktische checklist: ervaring omzetten in een reproduceerbare standaard
De supply-chainchecklist moet vraagvoorspelling, materiaalvoorraad, machine-redundantie, beoordeling van onderaannemers, kwaliteitsafspraken, leveringsrisico’s en alternatieve routes omvatten. Het is aan te raden om de checklist in het offerte- en productieproces vast te leggen: ten eerste gebruik, belasting, temperatuur, esthetisch niveau en assemblagerelatie bevestigen; ten tweede minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanaal en toegankelijkheid van supports controleren; ten derde materiaal en proces kiezen en de kritieke parameterband aangeven; ten vierde nabewerking, inspectie, verpakking en levering vastleggen; ten vijfde klantfeedback en evaluatieconclusies na levering registreren. De checklist hoeft niet complex te zijn, maar moet in elk project worden uitgevoerd.
Voor leveranciers betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel: alleen door routinematige risico’s te standaardiseren, houdt het team ruimte over voor echt complexe engineeringproblemen. Voor inkopers helpt een transparant proces om te beoordelen of de offerte redelijk is, of de doorlooptijd geloofwaardig is en of de kwaliteitsverantwoordelijkheid duidelijk is. De concurrentie in 3D-printen verschuift van "kan het geprint worden" naar "kan het stabiel geleverd, continu verbeterd en op lange termijn samen ontwikkeld worden?".
Conclusie: de zakelijke waarde van 3D-printen verhogen met een lifecycle-benadering
De kernconclusie van supply-chainbeheer in 3D-printen is dat het echte potentieel alleen vrijkomt wanneer 3D-printen onderdeel wordt van een volledige productieketen. Materiaal, proces, apparatuur, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. lantu3D Printing verbindt vroege beoordeling, procesuitvoering, nabewerkingsinspectie en klantfeedback via lifecycle management van ontwerp tot levering, waardoor bedrijven meer beheersbare resultaten behalen bij R&D-validatie, kleine serieproductie en de levering van complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.