
Introduzione: dalla stampa puntuale a un ciclo ingegneristico consegnabile
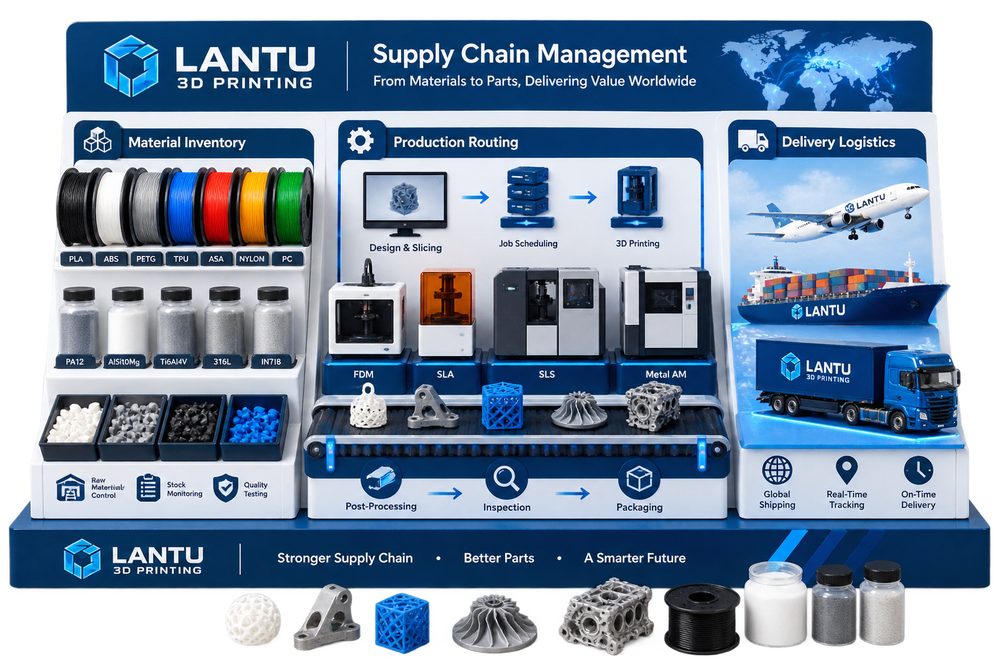
La gestione della supply chain nella stampa 3D non riguarda una sola macchina o un solo materiale, ma l’intera catena: progettazione, processo, produzione, controllo e consegna. Per chi opera nel settore, la difficoltà non è tanto capire se il pezzo possa essere realizzato, quanto se possa essere consegnato con costi stabili, qualità tracciabile e un flusso ripetibile. lantu3D Printing insiste sulla gestione dell’intero ciclo di vita: quando arriva un modello o un disegno, si valutano insieme materiale, struttura, lotto, post-lavorazione, verifica e lead time, evitando decisioni basate solo sul prezzo del singolo pezzo o sull’esperienza di una stampa isolata.
Per trasformare l’esperienza in standard eseguibili, è necessario definire i parametri fin dall’inizio. Nella fase di revisione iniziale si confermano spessore delle pareti, diametri dei fori, giochi di assemblaggio, aree di supporto e dimensioni critiche; in produzione si registrano spessore dello strato, potenza, velocità di scansione, numero di cicli della polvere o temperatura dell’ugello; in consegna si conservano report dimensionali, criteri estetici e dati di revisione per il progetto successivo. In questo modo la stampa 3D passa da semplice prototipazione rapida a una produzione su richiesta gestibile.
1. Problema centrale: il valore della supply chain della stampa 3D sta nel rispondere rapidamente a esigenze multi-varietà, ma solo se materiali, attrezzature, post-lavorazione e logistica collaborano in modo stabile
Il valore della supply chain della stampa 3D sta nel rispondere rapidamente a esigenze multi-varietà, ma solo se materiali, attrezzature, post-lavorazione e logistica collaborano in modo stabile; in sostanza, si tratta di rendere visibili e misurabili le incertezze prima della produzione. In molti progetti, in fase di preventivo, si considerano solo il costo del materiale e le ore macchina, trascurando costi nascosti come modifiche di design, rimozione dei supporti, trattamento termico, levigatura o sabbiatura, inserti filettati, rilievi dimensionali e imballaggio per il trasporto. Nelle parti metalliche SLM, i controlli tipici includono spessori di strato da 20 a 60 μm, monitoraggio dell’ossigeno, preriscaldamento del piano, strategia di scansione e distensione delle tensioni; nelle parti in nylon SLS, tasso di rinnovo della polvere, temperatura di stesura, curva di raffreddamento e tintura influenzano direttamente deformazione, tenacità e differenza di colore; in dime o utensili FDM, diametro dell’ugello, percentuale di riempimento, numero di pareti e orientamento di stampa determinano l’anisotropia della resistenza.
Dal punto di vista gestionale, la chiave non è spingere al massimo un singolo parametro, ma definire una finestra di processo. Per esempio, un campione ingegneristico può accettare tempi più brevi e meno finitura superficiale, mentre una parte di validazione di assemblaggio deve verificare fori, clip e giochi di accoppiamento; una parte espositiva deve invece privilegiare texture, adesione della vernice e coerenza cromatica. Definire all’avvio uso, rischio e criterio di accettazione riduce rilavorazioni e rende più chiaro al cliente il motivo delle differenze di prezzo.
2. Decisione ingegneristica: come materiali, processo e post-lavorazione si influenzano a vicenda
La scelta del materiale deve servire lo scenario applicativo, non limitarsi al nome del materiale. Gli indicatori di supply chain comprendono scorte di sicurezza, tempi della post-lavorazione esternalizzata, disponibilità delle macchine, quota di ordini urgenti, tempi logistici e soluzioni di processo alternative. Quando il pezzo richiede resistenza agli urti e leggerezza, PA12, PA11 o nylon rinforzato con fibra di vetro sono spesso le prime opzioni da valutare; quando servono superfici molto fini o un effetto trasparente, SLA o resine DLP sono più adatte; quando sono richieste resistenza ad alta temperatura, prestazioni a fatica o canali interni complessi, la stampa metallica in alluminio, titanio o acciaio inox offre valore ingegneristico. Ogni scelta comporta trattamenti successivi: i pezzi in nylon possono richiedere sabbiatura, tintura e impregnazione; quelli in resina cura secondaria, levigatura e verniciatura; quelli metallici rimozione dei supporti, trattamento termico, lavorazioni meccaniche e controlli non distruttivi.
In lantu3D Printing, la revisione di progetto mette normalmente nello stesso foglio il design DFAM, il percorso di processo e il metodo di ispezione. Ad esempio, un guscio a parete sottile può essere stampabile dal punto di vista della formatura, ma se deve poi essere verniciato e sopportare la coppia delle viti di montaggio, occorrerà aggiungere nervature, raccordi e spazio per inserti. Allo stesso modo, se un condotto metallico trattiene polvere al suo interno, bisogna prevedere fori di pulizia, fori di ispezione o cambiare l’orientamento già in fase di progettazione. Prima si decide, minore sarà il costo a valle.
3. Percorso di implementazione: usare i dati per stabilizzare la consegna
Un’azienda che ha prodotto contemporaneamente oltre 20 tipi di ricambi in piccoli lotti ha consolidato la pianificazione per materiale e post-lavorazione, riservando un’opzione di finitura CNC per i componenti critici, riducendo in modo evidente la variabilità delle consegne. L’esperienza comune di questi progetti è: prima validare i parametri con piccoli lotti e poi passare a lotti stabili; prima confermare dimensioni critiche e superfici funzionali, poi ottimizzare l’aspetto estetico; prima definire campioni di controllo e frequenze di campionamento, poi discutere i tempi di consegna. Per prototipi di ricerca e sviluppo sotto le 10 unità, è possibile controllare ogni dimensione critica al 100%; per ordini piccoli da 50 a 200 unità, servono conferma del primo pezzo, controlli a campione in processo, verifica dell’ultimo pezzo e isolamento delle anomalie. Così si mantiene la flessibilità della stampa 3D e al tempo stesso si offre al cliente una certezza qualitativa vicina alla produzione tradizionale.
Anche la registrazione digitale è fondamentale. Ogni lotto deve conservare versione del modello, versione del preventivo, lotto del materiale, numero macchina, parametri di processo, metodo di post-lavorazione ed esiti dei controlli. Se in seguito il cliente aggiunge un ordine o modifica il progetto, la piattaforma può stabilire rapidamente quali parametri ereditare e quali rischi rivalutare. Nei progetti di coordinamento della supply chain, si possono inoltre integrare lavorazioni CNC, trattamenti superficiali e imballaggio di assemblaggio in un’unica vista ordine, riducendo le perdite informative tra fornitori.
4. Checklist operativa: trasformare l’esperienza in uno standard replicabile
La checklist di supply chain deve coprire previsione della domanda, scorte di materiali, ridondanza delle attrezzature, valutazione dei terzisti, accordo sulla qualità, rischi di consegna e percorsi alternativi. Si consiglia di fissare la checklist nel flusso di preventivo e produzione: primo, confermare utilizzo, carico, temperatura, livello estetico e relazione di assemblaggio; secondo, verificare spessore minimo delle pareti, diametro dei fori, angolo degli sbalzi, canali di evacuazione della polvere e accessibilità dei supporti; terzo, selezionare materiale e processo, indicando la finestra dei parametri chiave; quarto, definire post-lavorazione, controllo, imballaggio e consegna; quinto, registrare il feedback del cliente e le conclusioni del riesame dopo la consegna. La checklist non deve essere complessa, ma deve essere eseguita in ogni progetto.
Per un fornitore, standardizzazione non significa perdere flessibilità. Al contrario, solo standardizzando i rischi ordinari il team può dedicare energie ai problemi ingegneristici davvero complessi. Per chi acquista, un processo trasparente aiuta a valutare se il prezzo è ragionevole, se il lead time è credibile e se la responsabilità qualità è chiara. La concorrenza nella stampa 3D si sta spostando da "si può stampare?" a "si può consegnare in modo stabile, migliorare continuamente e collaborare nel lungo periodo?".
Conclusione: aumentare il valore commerciale della stampa 3D con una visione di ciclo di vita
La conclusione principale della gestione della supply chain nella stampa 3D è che solo inserendo la stampa 3D in una catena produttiva completa se ne libera il vero valore. Materiale, processo, attrezzatura, qualità, costo e servizio non sono moduli separati, ma un sistema interdipendente. lantu3D Printing collega revisione iniziale, esecuzione del processo, controllo della post-lavorazione e feedback del cliente attraverso una gestione del ciclo di vita dal progetto alla consegna, aiutando le aziende a ottenere risultati più controllabili nella validazione R&D, nella produzione di piccoli lotti e nella consegna di parti complesse.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.