
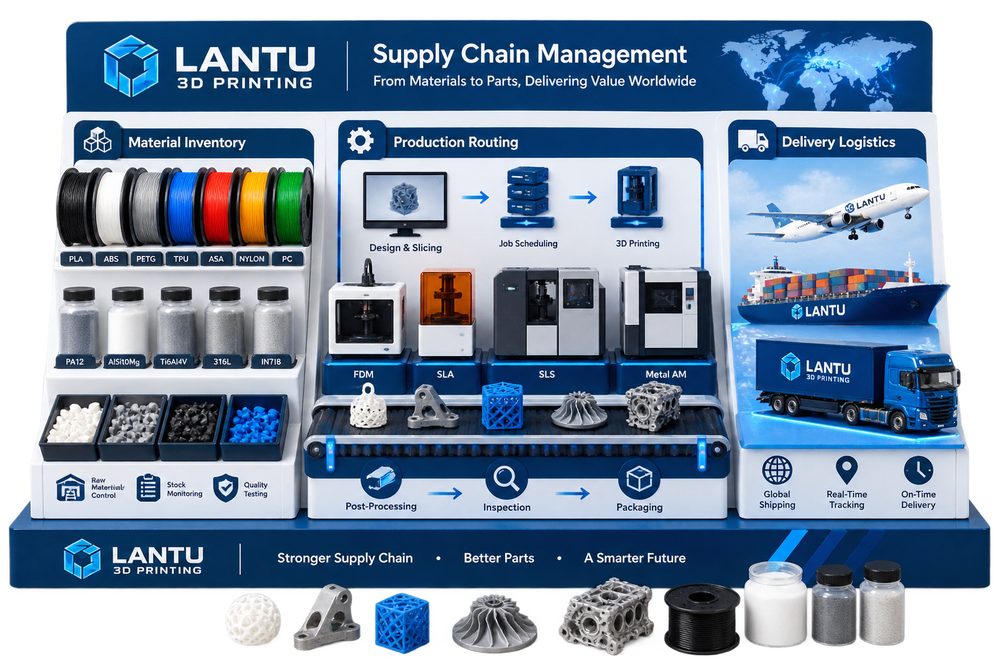
บทนำ: จากการพิมพ์จุดเดียวสู่ลูปวิศวกรรมที่พร้อมส่งมอบ
การจัดการซัพพลายเชนการพิมพ์ 3 มิติ: การสร้างความยืดหยุ่นในการส่งมอบสำหรับงานล็อตเล็กและหลายรุ่น ไม่ได้หมายถึงการพูดถึงเครื่องจักรเพียงหนึ่งเครื่องหรือวัสดุเพียงชนิดเดียว แต่เป็นการบริหารห่วงโซ่ทั้งหมดตั้งแต่การออกแบบ กระบวนการ ผลิต ตรวจสอบ ไปจนถึงการส่งมอบ สำหรับผู้ที่ทำงานในอุตสาหกรรมนี้ ความยากมักไม่ใช่ว่าชิ้นงานขึ้นรูปได้หรือไม่ แต่คือจะส่งมอบด้วยต้นทุนที่นิ่ง คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้หรือไม่ lantu3D Printing ให้ความสำคัญกับการบริหารวงจรชีวิตตั้งแต่แบบจนถึงชิ้นงานจริง: เมื่อได้รับโมเดลหรือแบบ ต้องประเมินวัสดุ โครงสร้าง จำนวน งานหลังการผลิต การตรวจสอบ และกำหนดส่งพร้อมกัน แทนที่จะตัดสินใจจากราคาแบบชิ้นเดียวหรือประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
ในการจัดการซัพพลายเชนการพิมพ์ 3 มิติ บริษัทจำเป็นต้องแปลงพารามิเตอร์จากประสบการณ์ให้เป็นมาตรฐานที่นำไปใช้ได้จริง ตัวอย่างเช่น ในขั้นตอนทบทวนเบื้องต้นควรยืนยันความหนาผนัง เส้นผ่านศูนย์กลางรู ระยะเผื่อการประกอบ บริเวณที่ต้องใช้ซัพพอร์ต และขนาดวิกฤต ในขั้นตอนการผลิตต้องบันทึกความหนาชั้น กำลัง ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นตอนส่งมอบต้องเก็บรายงานขนาด มาตรฐานด้านรูปลักษณ์ และข้อมูลสรุปไว้เป็นฐานสำหรับงานครั้งถัดไป ความสามารถเชิงระบบเช่นนี้จะตัดสินว่าการพิมพ์ 3 มิติจะยกระดับจาก “ต้นแบบเร็ว” ไปสู่ “การผลิตตามต้องการที่บริหารได้” หรือไม่
1. ประเด็นหลัก: คุณค่าของซัพพลายเชนการพิมพ์ 3 มิติอยู่ที่การตอบสนองรวดเร็วต่อความต้องการหลากหลายรุ่น แต่ต้องมีการประสานงานของวัสดุ เครื่องจักร งานหลังการผลิต และโลจิสติกส์ที่เสถียร
คุณค่าของซัพพลายเชนการพิมพ์ 3 มิติอยู่ที่การตอบสนองรวดเร็วต่อความต้องการหลายรุ่น แต่เงื่อนไขสำคัญคือต้องมีความเสถียรในการประสานวัสดุ เครื่องจักร งานหลังการผลิต และโลจิสติกส์ หรือกล่าวอีกแบบคือทำให้ความไม่แน่นอนถูกเปิดเผยและวัดได้ตั้งแต่ต้น หลายโครงการในช่วงเสนอราคามองเพียงราคาวัสดุต่อหน่วยและชั่วโมงเครื่องจักร แต่ละเลยต้นทุนแฝง เช่น การแก้แบบ การลบซัพพอร์ต การอบชุบความร้อน การพ่นทราย การใส่เกลียวอินเสิร์ต การวัดซ้ำ และการบรรจุขนส่ง สำหรับชิ้นส่วนโลหะ SLM รายการควบคุมที่พบบ่อยได้แก่ความหนาชั้น 20–60 ไมโครเมตร การควบคุมออกซิเจน การอุ่นฐาน การวางแผนสแกน และการอบคลายความเค้น สำหรับชิ้นไนลอน SLS อัตราการหมุนเวียนผง อุณหภูมิการปาดผง เส้นโค้งการเย็นตัว และกระบวนการย้อมสีหลังพิมพ์จะส่งผลโดยตรงต่อการบิดงอ ความเหนียว และความต่างของสี ส่วนจิ๊กหรือฟิกซ์เจอร์ FDM นั้น เส้นผ่านศูนย์กลางหัวฉีด อัตราเติม จำนวนเส้นผนัง และทิศทางการพิมพ์จะกำหนดความแข็งแรงที่มีความเป็นทิศทาง
ในมุมการบริหาร สิ่งสำคัญไม่ใช่การผลักพารามิเตอร์ใดพารามิเตอร์หนึ่งไปสุดขีด แต่คือการสร้างช่วงหน้าต่างพารามิเตอร์ที่เหมาะสม ตัวอย่างเช่น ชิ้นงานวิศวกรรมอาจยอมรับรอบเวลาที่สั้นและงานผิวที่น้อยกว่าได้ แต่ชิ้นงานสำหรับยืนยันการประกอบต้องตรวจตำแหน่งรู ตัวล็อก และระยะเผื่อการสวมประกอบ ส่วนชิ้นงานโชว์ต้องให้ความสำคัญกับพื้นผิว การยึดเกาะของสี และความสม่ำเสมอของสี เมื่อกำหนด “การใช้งาน — ความเสี่ยง — เกณฑ์รับมอบ” ตั้งแต่ต้นโครงการ จะช่วยลดการแก้ไขซ้ำและทำให้ลูกค้าเข้าใจความแตกต่างด้านราคาได้ชัดขึ้น
2. การตัดสินใจทางวิศวกรรม: วัสดุ กระบวนการ และงานหลังการผลิตเชื่อมโยงกันอย่างไร
การเลือกวัสดุควรตอบโจทย์สภาพการใช้งาน ไม่ใช่เปรียบเทียบแค่ชื่อวัสดุ ตัวชี้วัดด้านซัพพลายเชนประกอบด้วยสต็อกความปลอดภัยของวัสดุ ระยะเวลางานหลังการผลิตของผู้รับจ้าง ช่วงเวลาพร้อมใช้งานของเครื่องจักร สัดส่วนคำสั่งด่วน ระยะเวลาขนส่ง และทางเลือกกระบวนการสำรอง เมื่อชิ้นส่วนต้องการทนแรงกระแทกและน้ำหนักเบา มักพิจารณา PA12, PA11 หรือไนลอนเสริมใยแก้วเป็นตัวเลือกแรก เมื่อจำเป็นต้องได้ผิวละเอียดและเอฟเฟกต์โปร่งใส เรซิน SLA หรือ DLP จะเหมาะกว่า และเมื่อจำเป็นต้องทนความร้อนสูง มีสมรรถนะด้านความล้า หรือมีช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสแตนเลสจึงจะให้คุณค่าทางวิศวกรรมจริง แต่ละทางเลือกเชื่อมโยงกับงานต่อเนื่อง เช่น ชิ้นไนลอนอาจต้องพ่นทราย ย้อมสี และอัดซึม ชิ้นเรซินต้องบ่มซ้ำ ขัด และพ่นเคลือบ ขณะที่ชิ้นโลหะอาจต้องลบซัพพอร์ต อบชุบความร้อน กลึง CNC และตรวจสอบแบบไม่ทำลาย
ในการทบทวนโปรเจกต์ lantu3D Printing มักนำการออกแบบ DFAM เส้นทางกระบวนการ และวิธีตรวจสอบมาอภิปรายในตารางเดียว ตัวอย่างเช่น โครงเปลือกบางอาจพิมพ์ได้จากมุมมองการขึ้นรูป แต่ถ้าต้องพ่นสีและรับแรงบิดจากสกรูประกอบ จะต้องเพิ่มซี่เสริมเฉพาะจุด การไล่โค้ง และพื้นที่สำหรับอินเสิร์ตเกลียว หากเป็นชิ้นส่วนทางเดินไหลโลหะที่ผงค้างออกได้ยาก ก็ต้องเพิ่มรูทำความสะอาด รูตรวจสอบ หรือเปลี่ยนมุมวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจทางวิศวกรรมได้เร็ว ต้นทุนช่วงท้ายก็จะยิ่งต่ำ
3. แนวทางดำเนินงาน: ใช้ข้อมูลเพื่อทำให้การส่งมอบนิ่ง
บริษัทแห่งหนึ่งเดินหน้าผลิตชิ้นส่วนอะไหล่ขนาดเล็กมากกว่า 20 ชนิดพร้อมกัน โดยแพลตฟอร์มจัดตารางรวมตามวัสดุและประเภทงานหลังการผลิต และสำรองแผนเก็บงาน CNC สำหรับชิ้นส่วนสำคัญ ส่งผลให้ความผันผวนของการส่งมอบลดลงอย่างชัดเจน บทเรียนร่วมของโครงการลักษณะนี้คือ เริ่มจากยืนยันพารามิเตอร์ด้วยล็อตเล็กก่อนแล้วค่อยขยายเป็นล็อตที่นิ่ง ตรวจยืนยันขนาดสำคัญและผิวหน้าที่มีหน้าที่ใช้งานก่อน แล้วค่อยปรับงานภายนอก กำหนดตัวอย่างตรวจและสัดส่วนการสุ่มตรวจให้ชัดก่อนคุยเรื่องระยะเวลาส่งมอบ สำหรับชิ้นงานวิจัยไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญแบบเต็มทุกชิ้นได้ สำหรับคำสั่งซื้อล็อตเล็ก 50–200 ชิ้น ต้องมีการยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจชิ้นสุดท้าย และกลไกแยกชิ้นผิดปกติ วิธีนี้ช่วยรักษาความยืดหยุ่นของการพิมพ์ 3 มิติ และทำให้ลูกค้าได้ความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกข้อมูลดิจิทัลก็สำคัญมากเช่นกัน แต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีหลังการผลิต และผลการตรวจ เมื่อมีการสั่งเพิ่มหรือแก้แบบในภายหลัง แพลตฟอร์มจะสามารถระบุได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรถูกส่งต่อ และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่ต้องประสานซัพพลายเชน ยังสามารถรวมงานเก็บละเอียด CNC งานผิว งานประกอบ และการแพ็กกิ้งไว้ในมุมมองคำสั่งซื้อเดียว เพื่อลดการสูญเสียข้อมูลจากการสื่อสารข้ามผู้ให้บริการหลายราย
4. เช็กลิสต์ลงมือทำ: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
เช็กลิสต์ซัพพลายเชนควรครอบคลุมการคาดการณ์ความต้องการ การเตรียมวัสดุสำรอง ความพร้อมซ้ำของเครื่องจักร การประเมินผู้รับจ้างภายนอก ข้อตกลงคุณภาพ ความเสี่ยงการส่งมอบ และเส้นทางสำรอง แนะนำให้ฝังเช็กลิสต์นี้ไว้ในกระบวนการเสนอราคาและการผลิต ได้แก่ หนึ่ง ยืนยันการใช้งาน ภาระรับ น้ำหนัก อุณหภูมิ ระดับรูปลักษณ์ และความสัมพันธ์กับการประกอบ สอง ตรวจสอบความหนาผนังขั้นต่ำ เส้นผ่านศูนย์กลางรู มุมยื่น ช่องระบายผง และความสามารถในการเข้าถึงซัพพอร์ต สาม เลือกวัสดุและกระบวนการพร้อมระบุช่วงพารามิเตอร์สำคัญ สี่ กำหนดงานหลังการผลิต การตรวจ การแพ็ก และวิธีส่งมอบ ห้า หลังส่งมอบให้บันทึกฟีดแบ็กลูกค้าและข้อสรุปทบทวน เช็กลิสต์ไม่จำเป็นต้องซับซ้อน แต่ต้องถูกใช้งานจริงทุกโปรเจกต์
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้แปลว่าลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงประจำถูกทำให้เป็นมาตรฐาน ทีมจะมีเวลาไปจัดการปัญหาวิศวกรรมที่ซับซ้อนจริง ๆ สำหรับผู้ซื้อ กระบวนการที่โปร่งใสช่วยประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ กำหนดส่งเชื่อถือได้หรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือไม่ การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจาก “พิมพ์ได้ไหม” ไปสู่ “ส่งมอบได้เสถียร ปรับปรุงได้ต่อเนื่อง และร่วมงานระยะยาวได้ไหม”
สรุป: ยกระดับมูลค่าธุรกิจของการพิมพ์ 3 มิติด้วยมุมมองวงจรชีวิต
ข้อสรุปสำคัญของการจัดการซัพพลายเชนการพิมพ์ 3 มิติ: การสร้างความยืดหยุ่นในการส่งมอบสำหรับงานล็อตเล็กและหลายรุ่น คือการนำการพิมพ์ 3 มิติไปไว้ในห่วงโซ่การผลิตที่ครบถ้วนจึงจะปลดปล่อยคุณค่าที่แท้จริงได้ วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการไม่ใช่โมดูลที่แยกจากกัน แต่เป็นระบบที่ส่งผลต่อกัน lantu3D Printing ใช้การบริหารวงจรชีวิตตั้งแต่แบบ/การออกแบบไปจนถึงการส่งมอบจริง เชื่อมการทบทวนตั้งแต่ต้น การทำให้กระบวนการเกิดขึ้นได้จริง งานหลังการผลิตและการตรวจสอบ รวมถึงฟีดแบ็กลูกค้า เพื่อช่วยให้ธุรกิจได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในการยืนยันงานวิจัย การผลิตล็อตเล็ก และการส่งมอบชิ้นส่วนที่ซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง