
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik döngüsüne
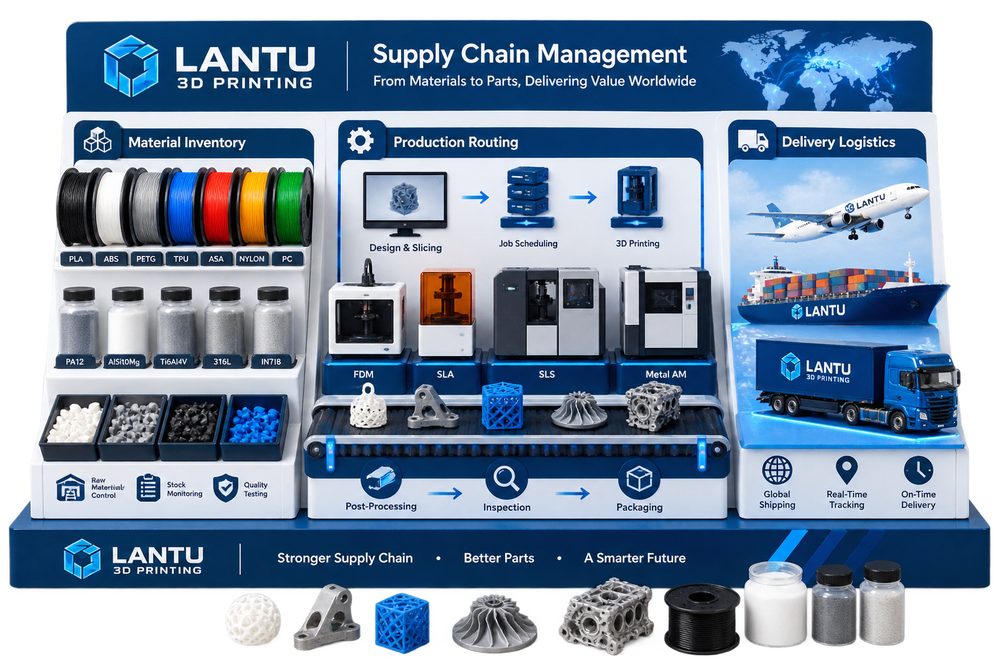
3B baskı tedarik zinciri yönetimi: küçük parti ve çok çeşitli taleplerde teslimat dayanıklılığı oluşturmak, yalnızca bir makine ya da tek bir malzemeyi tartışmak değildir; tasarımdan prosese, üretimden kontrole ve teslimata uzanan tam zinciri yönetmektir. Sektör profesyonelleri için asıl zorluk çoğu zaman parçanın üretilebilmesi değil, bunun istikrarlı maliyet, izlenebilir kalite ve tekrarlanabilir süreçle teslim edilmesidir. lantu3D Printing, çizimden somut ürüne uzanan yaşam döngüsü yönetimini vurgular: model veya çizim alındığında malzeme, yapı, adet, son işlem, kontrol ve termin birlikte değerlendirilmelidir; yalnızca tekil fiyatlama ya da tek seferlik baskı deneyimine dayanılmamalıdır.
3B baskı tedarik zinciri yönetimi açısından şirketler, deneyimsel parametreleri uygulanabilir standartlara dönüştürmelidir. Örneğin ilk değerlendirme aşamasında duvar kalınlığı, delik çapı, montaj boşluğu, destek bölgeleri ve kritik ölçüler doğrulanmalıdır; üretim aşamasında katman kalınlığı, güç, tarama hızı, toz döngü sayısı veya nozul sıcaklığı kaydedilmelidir; teslimat aşamasında ise ölçü raporu, görünüm standardı ve geri bildirim verileri bir sonraki proje için saklanmalıdır. Bu sistematik yetkinlik, 3B baskının “hızlı prototipleme”den “yönetilebilir talep üzerine üretim”e geçip geçemeyeceğini belirler.
1. Temel sorun: 3B baskı tedarik zincirinin değeri çok çeşitli taleplere hızlı yanıt vermesidir; ancak bunun ön koşulu malzeme, ekipman, son işlem ve lojistiğin uyum içinde ve kararlı çalışmasıdır
3B baskı tedarik zincirinin değeri çok çeşitli taleplere hızlı yanıt verebilmesidir; fakat bunun temel şartı malzeme, ekipman, son işlem ve lojistik koordinasyonunun istikrarlı olması, yani belirsizliğin erken ortaya çıkarılıp ölçülmesidir. Birçok proje fiyatlandırma aşamasında yalnızca malzeme birim fiyatı ve makine saatine odaklanır; tasarım revizyonu, destek temizleme, ısıl işlem, kumlama, dişli insert yerleştirme, ölçü yeniden kontrolü ve paketleme-nakliye gibi gizli maliyetleri göz ardı eder. Metal SLM parçalarında yaygın kontrol kalemleri arasında 20–60 μm katman kalınlığı, oksijen takibi, tabla ön ısıtması, tarama stratejisi ve gerilim giderme ısıl işlemi bulunur. SLS naylon parçalarda toz yenileme oranı, toz serme sıcaklığı, soğuma eğrisi ve son boyama işlemi eğilme, tokluk ve renk farkını doğrudan etkiler. FDM fikstür veya aparatlarda ise nozul çapı, doluluk oranı, duvar hattı sayısı ve baskı yönü, mukavemetin yön bağımlılığını belirler.
Yönetim açısından önemli olan tek bir parametrenin sınırını zorlamak değil, bir parametre penceresi kurmaktır. Örneğin mühendislik numuneleri daha kısa çevrim ve daha az yüzey işlemi ile kabul edilebilirken, montaj doğrulama parçalarında delik konumu, klipsler ve uyum boşlukları mutlaka kontrol edilmelidir. Sergi parçalarında ise yüzey dokusu, boya yapışması ve renk tutarlılığı öncelikli olmalıdır. Proje başında “kullanım — risk — kabul kriteri” tanımlandığında, tekrar iş azalır ve müşteri fiyat farkını daha net anlar.
2. Mühendislik kararı: malzeme, süreç ve son işlemin etkileşimi
Malzeme seçimi, yalnızca isimleri karşılaştırmak yerine kullanım senaryosuna hizmet etmelidir. Tedarik zinciri göstergeleri arasında malzeme güvenlik stoğu, dış kaynaklı son işlem süresi, ekipman kullanılabilirliği, acil sipariş oranı, lojistik süresi ve alternatif proses seçenekleri yer alır. Parça darbe dayanımı ve hafiflik gerektiriyorsa PA12, PA11 veya cam elyaf takviyeli naylon genellikle ilk değerlendirme seçenekleridir. Yüksek hassasiyetli yüzey ve şeffaflık gerekiyorsa SLA veya DLP reçineleri daha uygundur. Yüksek sıcaklık dayanımı, yorulma performansı veya karmaşık iç kanallar gerekiyorsa alüminyum, titanyum veya paslanmaz çelik metal baskı gerçek mühendislik değeri sağlar. Her seçim, sonraki işlemleri de belirler: naylon parçalar kumlama, boyama ve emdirme gerektirebilir; reçine parçalar ikinci kürleme, zımparalama ve kaplama ister; metal parçalar ise destek temizleme, ısıl işlem, CNC işleme ve tahribatsız muayene gerektirebilir.
lantu3D Printing proje değerlendirmelerinde genellikle DFAM tasarımını, proses yolunu ve kontrol yöntemini tek tabloda ele alır. Örneğin ince cidarlı bir gövde yalnızca şekillendirme açısından baskıya uygun görünebilir; ancak sonrasında boyanacak ve montaj vidalarının torkuna dayanacaksa, yerel takviye nervürleri, radyüs geçişleri ve dişli insert alanları eklenmelidir. İçinde artık tozun kalması zor olan metal bir kanal parçasında ise tasarım aşamasında temizlik delikleri, kontrol delikleri veya yerleşim açısında değişiklik yapılmalıdır. Mühendislik kararı ne kadar erken verilirse, sonraki maliyet o kadar düşer.
3. Uygulama yolu: veriye dayalı istikrarlı teslimat
Bir işletme aynı anda yirmiden fazla yedek parça tipini küçük partiler halinde yürüttü; platform malzeme ve son işlem türüne göre üretimi birleştirdi ve kritik parçalar için CNC son işleme planı ayırdı. Sonuç olarak teslimat dalgalanması belirgin biçimde azaldı. Bu tür projelerde ortak deneyim şudur: önce küçük partilerle parametreleri doğrulayın, sonra kararlı partilere ölçekleyin; önce kritik ölçüleri ve fonksiyonel yüzeyleri doğrulayın, sonra dış görünümü iyileştirin; önce kontrol örneklerini ve kabul oranını tanımlayın, sonra teslim süresini konuşun. 10 adedin altındaki Ar-Ge numunelerinde kritik ölçüler tek tek tam kontrol edilebilir. 50–200 adetlik küçük siparişlerde ise ilk parça onayı, süreç içi örnekleme, son parça doğrulaması ve anomali izolasyonu mekanizması gerekir. Böylece 3B baskının esnekliği korunurken müşteriye geleneksel üretime yakın bir kalite güvencesi sunulur.
Dijital kayıt da aynı derecede önemlidir. Her parti için model sürümü, teklif sürümü, malzeme partisi, ekipman numarası, proses parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Müşteri sonradan ek sipariş verdiğinde veya tasarımı değiştirdiğinde, platform hangi parametrelerin devralınacağını ve hangi risklerin yeniden değerlendirileceğini hızlıca belirleyebilir. Tedarik zinciri koordinasyon projelerinde CNC finisaj, yüzey işlemi, montaj ve paketleme aynı sipariş görünümüne alınarak çoklu tedarikçi iletişiminden doğan bilgi kaybı azaltılabilir.
4. Uygulama kontrol listesi: deneyimi tekrarlanabilir standarda dönüştürmek
Tedarik zinciri kontrol listesi; talep tahmini, malzeme stoklama, ekipman yedekliliği, dış kaynak değerlendirmesi, kalite anlaşmaları, teslimat riskleri ve alternatif yolları kapsamalıdır. Şirketlerin bu listeyi teklif ve üretim sürecine yerleştirmesi önerilir: bir, kullanım amacı, yük, sıcaklık, görünüm seviyesi ve montaj ilişkisini doğrulayın; iki, minimum duvar kalınlığı, delik çapı, çıkıntı açısı, toz tahliye kanalı ve destek erişilebilirliğini kontrol edin; üç, malzeme ve prosesi seçin, kritik parametre penceresini belirtin; dört, son işlem, kontrol, paketleme ve teslimat biçimini netleştirin; beş, teslimattan sonra müşteri geri bildirimini ve değerlendirme sonucunu kaydedin. Liste karmaşık olmak zorunda değildir, ancak her projede uygulanmalıdır.
Hizmet sağlayıcılar için standardizasyon, esnekliği azaltmak anlamına gelmez. Aksine, ekip ancak rutin riskleri standartlaştırdığında gerçek mühendislik sorunlarına odaklanabilir. Alıcı tarafı için ise şeffaf süreç, teklifin makul olup olmadığını, terminlerin güvenilirliğini ve kalite sorumluluğunun netliğini değerlendirmeye yardımcı olur. 3B baskı sektöründeki rekabet artık “baskı yapılabiliyor mu?” sorusundan “istikrarlı teslimat, sürekli iyileştirme ve uzun vadeli işbirliği yapılabiliyor mu?” sorusuna kayıyor.
Sonuç: yaşam döngüsü perspektifiyle 3B baskının ticari değerini artırmak
3B baskı tedarik zinciri yönetimi: küçük parti ve çok çeşitli taleplerde teslimat dayanıklılığı oluşturmanın temel sonucu şudur: 3B baskıyı tam bir üretim zinciri içinde yönetmek, gerçek değeri açığa çıkarır. Malzeme, süreç, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, karşılıklı etkileşimli bir sistemdir. lantu3D Printing, çizim/tasarım aşamasından gerçek teslimata uzanan tam yaşam döngüsü yönetimiyle erken değerlendirmeyi, süreç gerçekleştirmeyi, son işlem ve muayeneyi ve müşteri geri bildirimini birbirine bağlayarak şirketlerin Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimlerinde daha kontrollü sonuçlar almasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.