
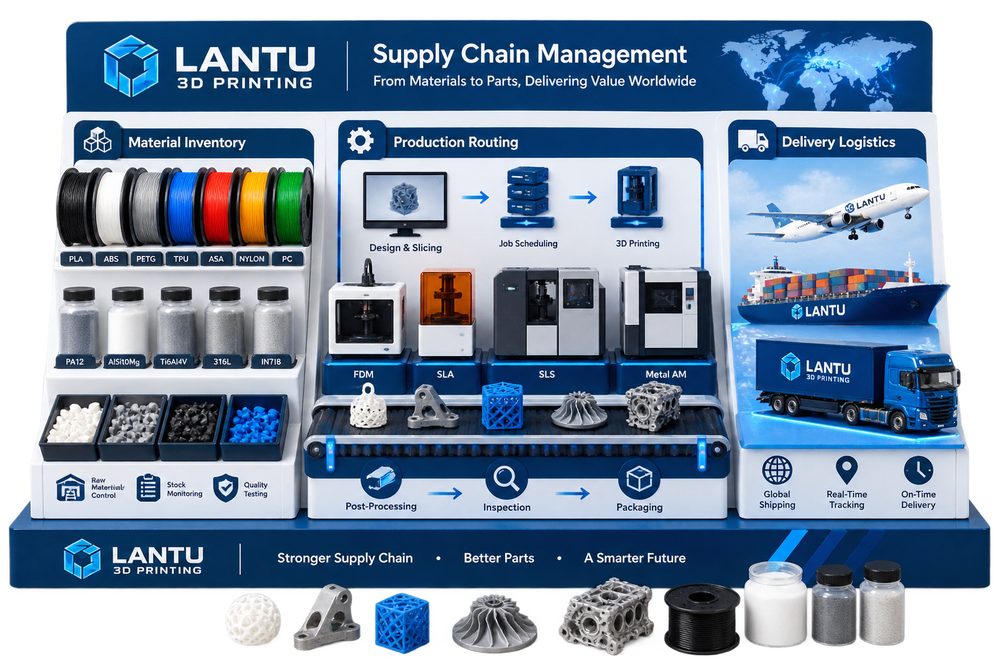
المقدمة: من طباعة نقطة واحدة إلى حلقة هندسية قابلة للتسليم
إدارة سلسلة توريد الطباعة ثلاثية الأبعاد: بناء مرونة التسليم في الطلبات الصغيرة ومتعددة الأنواع لا تعني الحديث عن جهاز واحد أو مادة واحدة فقط، بل تعني إدارة السلسلة الكاملة من التصميم إلى العملية ثم التصنيع والفحص والتسليم. بالنسبة للعاملين في هذا المجال، لا يكمن التحدي غالبًا في إمكانية تشكيل القطعة، بل في إمكانية تسليمها بتكلفة مستقرة وجودة قابلة للتتبع وإجراءات قابلة للتكرار. تؤكد lantu3D Printing دائمًا على إدارة دورة الحياة من المخطط إلى المنتج النهائي: عند استلام النموذج أو الرسم، يجب تقييم المادة والبنية والكمية والمعالجة اللاحقة والفحص وموعد التسليم بشكل متزامن، بدلًا من الاعتماد على تسعير القطعة الواحدة أو خبرة طباعة سابقة فقط.
في إطار إدارة سلسلة توريد الطباعة ثلاثية الأبعاد، تحتاج الشركات إلى تحويل المعايير الخبرية إلى قواعد قابلة للتنفيذ. فعلى سبيل المثال، يجب في مرحلة المراجعة الأولية تأكيد سماكة الجدار، وقطر الثقب، وخلوص التجميع، ومناطق الدعامات، والأبعاد الحرجة؛ وفي مرحلة الإنتاج يجب تسجيل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد مرات تدوير المسحوق أو درجة حرارة الفوهة؛ وفي مرحلة التسليم يجب توثيق تقرير الأبعاد، ومعيار المظهر، وبيانات المراجعة للرجوع إليها في المشروع التالي. هذه القدرة المنهجية هي ما يحدد ما إذا كانت الطباعة ثلاثية الأبعاد ستنتقل من “النمذجة السريعة” إلى “التصنيع عند الطلب القابل للإدارة”.
1. المشكلة الأساسية: قيمة سلسلة توريد الطباعة ثلاثية الأبعاد تكمن في الاستجابة السريعة للطلبات متعددة الأنواع، لكن بشرط أن يكون التنسيق بين المواد والمعدات والمعالجة اللاحقة واللوجستيات مستقرًا
تكمن قيمة سلسلة توريد الطباعة ثلاثية الأبعاد في الاستجابة السريعة للطلبات متعددة الأنواع، لكن الشرط الأساسي هو استقرار التنسيق بين المواد والمعدات والمعالجة اللاحقة واللوجستيات، أي كشف حالات عدم اليقين مبكرًا وقياسها. تركز كثير من المشاريع في مرحلة التسعير على سعر المادة وساعات تشغيل الماكينة فقط، وتتجاهل التكاليف الخفية مثل تعديل التصميم، وإزالة الدعامات، والمعالجة الحرارية، والصقل بالسفع، وإدخال الحشوات الملولبة، وإعادة قياس الأبعاد، والتغليف والنقل. بالنسبة لأجزاء SLM المعدنية، تشمل عناصر التحكم الشائعة سماكة طبقة بين 20 و60 ميكرومتر، ومراقبة الأكسجين، وتسخين قاعدة البناء، واستراتيجية المسح، والمعالجة الحرارية لتخفيف الإجهاد. أما بالنسبة لأجزاء النايلون المطبوعة بتقنية SLS، فإن معدل تجديد المسحوق، ودرجة حرارة توزيع المسحوق، ومنحنى التبريد، وعملية الصبغ اللاحقة تؤثر مباشرة في الالتواء والمتانة واختلاف اللون. وبالنسبة لأدوات أو قوالب FDM، فإن قطر الفوهة، ونسبة الملء، وعدد خطوط الجدار، واتجاه الطباعة هي التي تحدد التباين في القوة بين الاتجاهات.
من منظور إداري، لا يكمن الهدف في الوصول إلى أقصى قيمة لمتغير واحد، بل في بناء نافذة تشغيلية مناسبة. فمثلًا، يمكن لقطع النمذجة الهندسية أن تتحمل دورة أقصر ومعالجة سطحية أقل، بينما يجب أن تخضع قطع التحقق التجميعي لفحص مواضع الثقوب والمشابك وخلوصات التوافق. أما القطع العرضية فتحتاج إلى التركيز على ملمس السطح، وقابلية التصاق الطلاء، وتناسق اللون. ومن خلال تعريف “الاستخدام — المخاطر — معايير القبول” في بداية المشروع، يمكن تقليل الإعادات المتكررة، كما يصبح من الأسهل على العميل فهم اختلافات التسعير.
2. القرار الهندسي: كيف تتكامل المادة والعملية والمعالجة اللاحقة
يجب أن يخدم اختيار المادة سيناريو الاستخدام، لا أن يقتصر على مقارنة الأسماء. وتشمل مؤشرات سلسلة التوريد المخزون الآمن للمواد، وزمن المعالجة اللاحقة لدى الأطراف الخارجية، وتوافر المعدات، ونسبة الطلبات العاجلة، وزمن الشحن، وخيارات العملية البديلة. عندما تحتاج القطعة إلى مقاومة الصدمات وخفة الوزن، تكون مواد PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية هي الخيارات الأولى عادةً. وعندما تكون الحاجة إلى سطح عالي الدقة وتأثير شفاف، فإن راتنجات SLA أو DLP تكون أنسب. أما عندما تكون هناك حاجة إلى تحمل درجات حرارة مرتفعة، أو أداء تعب، أو قنوات داخلية معقدة، فإن الطباعة المعدنية بألمنيوم أو تيتانيوم أو فولاذ غير قابل للصدأ هي التي تمنح قيمة هندسية حقيقية. وكل خيار يرتبط بمعالجات لاحقة محددة: قد تحتاج قطع النايلون إلى السفع، والصبغ، والتشريب؛ بينما تحتاج القطع الراتنجية إلى تصلب ثانوي، وصقل، وطلاء؛ أما القطع المعدنية فقد تحتاج إلى إزالة الدعامات، والمعالجة الحرارية، والتشغيل الآلي، والفحص غير الإتلافي.
في مراجعات المشاريع، تضع lantu3D Printing عادةً تصميم DFAM ومسار العملية وطريقة الفحص في جدول واحد للمناقشة. على سبيل المثال، قد يبدو هيكل رقيق الجدار قابلاً للطباعة من منظور التشكيل فقط، لكن إذا كان سيُطلى لاحقًا ويتحمل عزم براغي التجميع، فستحتاج إلى إضافة أضلاع تقوية موضعية، وانتقالات دائرية، ومساحة لحشوات الأعمدة الملولبة. وإذا كانت هناك قطعة مجرى معدني يصعب إخراج المسحوق المتبقي منها، فيجب منذ مرحلة التصميم إضافة فتحات تنظيف وفحص أو تغيير زاوية التوضيع. كلما كان القرار الهندسي أبكر، كانت التكلفة اللاحقة أقل.
3. مسار التنفيذ: استخدام البيانات لتثبيت التسليم
أحد المصانع كان يدير أكثر من 20 نوعًا من قطع الغيار الصغيرة في الوقت نفسه، حيث تم دمج الجدولة بحسب المادة والمعالجة اللاحقة، مع تخصيص خطة تشطيب CNC للقطع الحرجة، مما خفّض تذبذب التسليم بشكل واضح. والخبرة المشتركة في هذا النوع من المشاريع هي: البدء بالتحقق من المعايير عبر دفعات صغيرة ثم التوسع إلى دفعات مستقرة؛ التأكد أولًا من الأبعاد الحرجة والأسطح الوظيفية ثم تحسين السطح الخارجي؛ تعريف العينات ونسَب الفحص منذ البداية ثم تحديد زمن التسليم. بالنسبة للعينات البحثية التي لا تتجاوز 10 قطع، يمكن فحص الأبعاد الحرجة لكل قطعة على حدة. أما للطلبات الصغيرة من 50 إلى 200 قطعة، فلابد من اعتماد تأكيد أول قطعة، وفحص أثناء العملية، ومراجعة القطعة الأخيرة، وآلية لعزل الحالات غير الطبيعية. بهذه الطريقة يمكن الحفاظ على مرونة الطباعة ثلاثية الأبعاد مع منح العميل مستوى يقارب يقين الجودة في التصنيع التقليدي.
كما أن التسجيل الرقمي مهم جدًا. ينبغي الاحتفاظ في كل دفعة ببيانات إصدار النموذج، وإصدار التسعير، ورقم دفعة المادة، ورقم الجهاز، ومعلمات العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص. وعند طلب العميل كميات إضافية أو تعديل التصميم لاحقًا، تستطيع المنصة تحديد المعلمات التي يجب وراثتها بسرعة، وما المخاطر التي تحتاج إلى إعادة تقييم. وفي مشاريع التنسيق بين سلاسل التوريد، يمكن أيضًا إدراج التشغيل النهائي CNC، والمعالجة السطحية، والتجميع والتغليف ضمن عرض الطلب نفسه لتقليل فقدان المعلومات الناتج عن التواصل بين عدة موردين.
4. قائمة تحقق عملية: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن تغطي قائمة التوريد التوقعات، وتخزين المواد، والاحتياطيات التشغيلية، وتقييم الموردين الخارجيين، واتفاقيات الجودة، ومخاطر التسليم، والمسارات البديلة. ويُنصح بأن تُدمج هذه القائمة في التسعير وسير الإنتاج: أولًا، تأكيد الاستخدام، والحمل، ودرجة الحرارة، ومستوى المظهر، وعلاقة التجميع؛ ثانيًا، فحص الحد الأدنى لسماكة الجدار، وقطر الثقب، وزاوية البروز، وقناة إخراج المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثًا، اختيار المادة والعملية مع توضيح نافذة المعلمات الأساسية؛ رابعًا، تحديد المعالجة اللاحقة والفحص والتغليف وطريقة التسليم؛ خامسًا، تسجيل ملاحظات العميل ونتائج المراجعة بعد التسليم. لا تحتاج القائمة إلى التعقيد، لكنها يجب أن تُنفذ في كل مشروع.
بالنسبة لمقدمي الخدمة، لا تعني المعايير تقليل المرونة. بل على العكس، لا يمكن للفريق معالجة المشكلات الهندسية المعقدة فعلًا إلا بعد توحيد المخاطر الاعتيادية. أما بالنسبة للمشتري، فإن وضوح العملية يساعده على الحكم على منطقية السعر، وموثوقية زمن التسليم، ووضوح المسؤولية عن الجودة. إن المنافسة في صناعة الطباعة ثلاثية الأبعاد تنتقل من “هل يمكن الطباعة؟” إلى “هل يمكن التسليم بثبات، والتحسين باستمرار، والتعاون طويل الأمد؟”.
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من منظور دورة الحياة
الخلاصة الأساسية لإدارة سلسلة توريد الطباعة ثلاثية الأبعاد: بناء مرونة التسليم في الطلبات الصغيرة ومتعددة الأنواع هي أن وضع الطباعة ثلاثية الأبعاد داخل سلسلة تصنيع كاملة هو السبيل لاستخراج قيمتها الحقيقية. فالمواد والعمليات والمعدات والجودة والتكلفة والخدمة ليست وحدات منفصلة، بل منظومة متداخلة التأثير. ومن خلال إدارة دورة الحياة الكاملة من المخطط/التصميم إلى التسليم الفعلي، تربط lantu3D Printing بين المراجعة المبكرة، وتحقيق العملية، والفحص بعد المعالجة، وملاحظات العملاء، مما يساعد الشركات على تحقيق نتائج أكثر تحكمًا في التحقق البحثي، والتصنيع بكميات صغيرة، وتسليم الأجزاء المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.