
Pendahuluan: dari pencetakan tunggal menuju siklus engineering yang siap dikirim
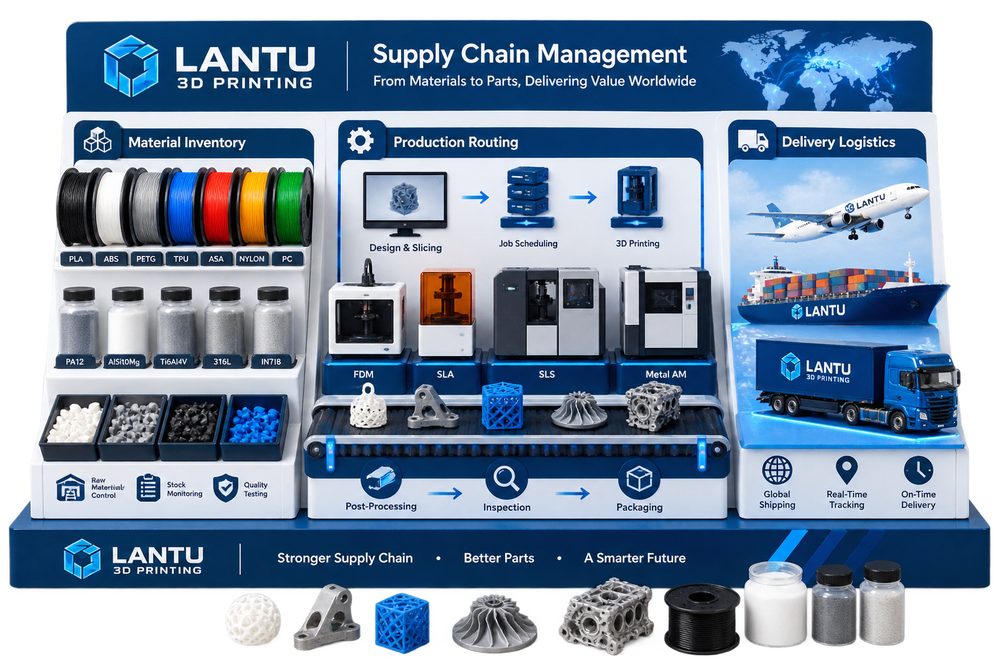
Manajemen rantai pasok cetak 3D: membangun ketahanan pengiriman untuk permintaan lot kecil dan multi-variasi bukan sekadar membahas satu mesin atau satu material, melainkan mengelola rantai penuh dari desain, proses, manufaktur, inspeksi, hingga pengiriman. Bagi pelaku industri, tantangan utama sering kali bukan apakah benda bisa dibentuk, melainkan apakah dapat dikirim dengan biaya yang stabil, kualitas yang dapat ditelusuri, dan proses yang bisa diulang. lantu3D Printing selalu menekankan manajemen siklus hidup dari gambar/desain hingga benda fisik: ketika model atau gambar diterima, material, struktur, jumlah, proses pasca, inspeksi, dan waktu pengiriman harus dievaluasi bersamaan, bukan hanya berdasarkan harga per unit atau pengalaman cetak sekali jalan.
Dalam manajemen rantai pasok cetak 3D, perusahaan perlu mengubah parameter pengalaman menjadi standar yang dapat dijalankan. Misalnya, pada tahap tinjauan awal perlu dipastikan ketebalan dinding, diameter lubang, celah perakitan, area support, dan ukuran kritis; pada tahap produksi perlu dicatat ketebalan layer, daya, kecepatan scan, jumlah siklus serbuk, atau suhu nozzle; pada tahap pengiriman perlu disimpan laporan dimensi, standar tampilan, dan data evaluasi untuk menjadi dasar proyek berikutnya. Kemampuan sistematis ini menentukan apakah cetak 3D bisa naik kelas dari “prototyping cepat” menjadi “manufaktur sesuai permintaan yang terkelola”.
1. Masalah inti: nilai rantai pasok cetak 3D ada pada respons cepat terhadap permintaan multi-variasi, tetapi prasyaratnya adalah material, peralatan, pasca-proses, dan logistik yang selaras dan stabil
Nilai rantai pasok cetak 3D terletak pada kemampuannya merespons cepat permintaan multi-variasi, namun syarat dasarnya adalah koordinasi material, peralatan, pasca-proses, dan logistik yang stabil, yaitu membuat ketidakpastian terlihat lebih awal dan terukur. Banyak proyek saat penawaran hanya fokus pada harga material dan jam mesin, lalu mengabaikan biaya tersembunyi seperti revisi desain, pelepasan support, perlakuan panas, pengamplasan atau sand blasting, pemasangan insert ulir, pengukuran ulang dimensi, serta pengemasan dan pengiriman. Pada komponen logam SLM, item kontrol umum meliputi ketebalan layer 20–60 μm, pemantauan oksigen, preheating base plate, strategi scanning, dan heat treatment untuk pelepasan tegangan. Pada komponen nilon SLS, tingkat pembaruan serbuk, suhu penghamparan serbuk, kurva pendinginan, dan proses pewarnaan akhir langsung memengaruhi warping, ketangguhan, dan perbedaan warna. Pada jig atau alat bantu FDM, diameter nozzle, rasio infill, jumlah garis dinding, dan arah cetak menentukan anisotropi kekuatan.
Dari sisi manajemen, yang penting bukan mengejar satu parameter ke batas ekstrem, melainkan membangun jendela parameter yang tepat. Misalnya, sampel engineering dapat menerima siklus yang lebih singkat dan finishing permukaan yang lebih sedikit, tetapi part validasi perakitan harus memasukkan posisi lubang, klip, dan celah pasang dalam inspeksi. Sementara itu, part display harus fokus pada tekstur permukaan, daya rekat cat, dan konsistensi warna. Dengan mendefinisikan “penggunaan — risiko — kriteria penerimaan” di awal proyek, pengerjaan ulang dapat berkurang, dan klien juga lebih mudah memahami perbedaan harga.
2. Keputusan engineering: bagaimana material, proses, dan pasca-proses saling terhubung
Pemilihan material harus melayani skenario penggunaan, bukan sekadar membandingkan nama. Indikator rantai pasok mencakup stok pengaman material, waktu pasca-proses outsourcing, tingkat ketersediaan mesin, proporsi pesanan mendesak, lead time logistik, dan opsi proses alternatif. Ketika komponen harus tahan benturan dan ringan, PA12, PA11, atau nilon diperkuat serat kaca biasanya menjadi kandidat awal. Ketika dibutuhkan permukaan sangat halus dan efek transparan, resin SLA atau DLP lebih sesuai. Ketika dibutuhkan ketahanan suhu tinggi, performa lelah, atau saluran internal yang kompleks, cetak logam dengan aluminium, titanium, atau stainless steel memberikan nilai engineering yang nyata. Setiap pilihan berkaitan dengan proses lanjutan: komponen nilon mungkin perlu sand blasting, pewarnaan, dan impregnasi; komponen resin perlu curing kedua, pengamplasan, dan coating; komponen logam bisa memerlukan pelepasan support, heat treatment, machining, dan uji tak merusak.
Dalam review proyek, lantu3D Printing biasanya membahas desain DFAM, jalur proses, dan metode inspeksi dalam satu tabel. Misalnya, sebuah housing berdinding tipis mungkin bisa dicetak dari sisi pembentukan, tetapi jika nanti harus dicat dan menahan torsi sekrup rakitan, perlu ditambah rib penguat lokal, transisi fillet, dan ruang untuk insert ulir. Jika sebuah komponen saluran logam sulit mengeluarkan sisa serbuk, maka pada tahap desain harus ditambahkan lubang pembersihan, lubang inspeksi, atau sudut orientasi yang diubah. Semakin awal keputusan engineering dibuat, semakin rendah biaya di tahap akhir.
3. Jalur implementasi: menggunakan data untuk menjaga pengiriman tetap stabil
Sebuah perusahaan menjalankan lebih dari 20 jenis suku cadang kecil secara bersamaan; platform menggabungkan penjadwalan berdasarkan material dan jenis pasca-proses, serta menyediakan rencana finishing CNC untuk part kritis, sehingga fluktuasi pengiriman turun signifikan. Pelajaran umum dari proyek semacam ini adalah: validasi parameter dengan batch kecil terlebih dahulu, lalu skalakan ke batch yang stabil; pastikan ukuran kritis dan permukaan fungsional terlebih dahulu, lalu optimalkan tampilan luar; definisikan sampel inspeksi dan rasio sampling terlebih dahulu, baru bahas lead time. Untuk sampel R&D di bawah 10 unit, ukuran kritis dapat diperiksa satu per satu secara penuh. Untuk pesanan lot kecil 50–200 unit, dibutuhkan mekanisme first article approval, sampling in-process, verifikasi unit terakhir, dan isolasi anomali. Dengan begitu, fleksibilitas cetak 3D tetap terjaga, sementara pelanggan mendapatkan kepastian kualitas yang mendekati manufaktur tradisional.
Pencatatan digital juga sangat penting. Setiap batch harus menyimpan versi model, versi penawaran, batch material, nomor mesin, parameter proses, metode pasca-proses, dan hasil inspeksi. Saat pelanggan melakukan repeat order atau perubahan desain, platform dapat dengan cepat menentukan parameter mana yang perlu diwariskan dan risiko mana yang harus dievaluasi ulang. Untuk proyek kolaborasi rantai pasok, finishing CNC, surface treatment, perakitan, dan packaging juga bisa dimasukkan ke dalam tampilan pesanan yang sama agar kehilangan informasi akibat komunikasi lintas pemasok berkurang.
4. Daftar periksa implementasi: mengubah pengalaman menjadi standar yang dapat direplikasi
Daftar periksa rantai pasok harus mencakup peramalan kebutuhan, persediaan material, redundansi peralatan, evaluasi outsourcing, perjanjian kualitas, risiko pengiriman, dan jalur alternatif. Disarankan agar perusahaan menanamkan checklist ini ke dalam proses penawaran dan produksi: pertama, pastikan tujuan penggunaan, beban, suhu, tingkat tampilan, dan hubungan perakitan; kedua, cek ketebalan dinding minimum, diameter lubang, sudut overhang, kanal pembuangan serbuk, dan aksesibilitas support; ketiga, pilih material dan proses serta nyatakan jendela parameter kunci; keempat, tentukan pasca-proses, inspeksi, pengemasan, dan metode pengiriman; kelima, setelah pengiriman catat umpan balik pelanggan dan hasil evaluasi. Checklist tidak perlu rumit, tetapi harus dijalankan di setiap proyek.
Bagi penyedia layanan, standarisasi bukan berarti mengurangi fleksibilitas. Sebaliknya, hanya ketika risiko rutin distandardisasi, tim punya waktu untuk menangani masalah engineering yang benar-benar kompleks. Bagi pembeli, proses yang transparan membantu menilai apakah harga masuk akal, lead time dapat dipercaya, dan tanggung jawab kualitas jelas. Persaingan industri cetak 3D kini bergeser dari “bisa dicetak atau tidak” menjadi “bisa dikirim stabil, ditingkatkan terus-menerus, dan bekerja sama dalam jangka panjang atau tidak”.
Kesimpulan: meningkatkan nilai bisnis cetak 3D dengan perspektif siklus hidup
Kesimpulan utama dari manajemen rantai pasok cetak 3D: membangun ketahanan pengiriman untuk permintaan lot kecil dan multi-variasi berarti menempatkan cetak 3D dalam rantai manufaktur lengkap agar nilai sebenarnya dapat dilepaskan. Material, proses, peralatan, kualitas, biaya, dan layanan bukan modul yang terpisah, melainkan sistem yang saling memengaruhi. Melalui manajemen siklus hidup penuh dari desain hingga pengiriman nyata, lantu3D Printing menghubungkan review awal, realisasi proses, inspeksi pasca-proses, dan umpan balik pelanggan, sehingga perusahaan memperoleh hasil yang lebih terkendali dalam validasi R&D, produksi kecil, dan pengiriman komponen kompleks.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.