
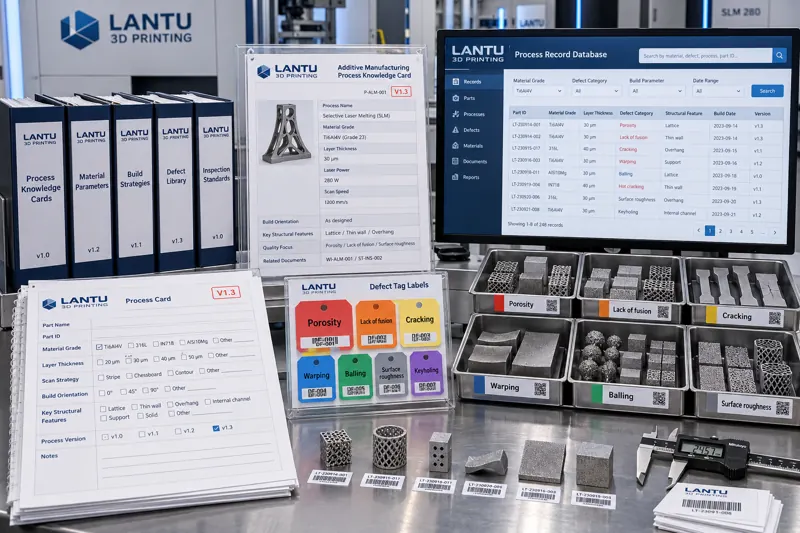
Introduction : la base de connaissances existe, mais les ingénieurs ne trouvent toujours rien
De nombreuses équipes d’impression 3D ont déjà accompli la première étape de la gestion des connaissances : elles ont transféré les paramètres de procédé, les photos de défauts, les retours clients et les comptes rendus d’essais dans un lecteur partagé ou un système documentaire. Mais, six mois plus tard, une revue révèle souvent une situation embarrassante : le nombre de fichiers est passé de quelques centaines à plusieurs milliers, tandis que seuls une dizaine de documents sont réellement réutilisés. Lorsqu’un ingénieur rencontre un nouveau problème de gauchissement sur une pièce à paroi mince, il cherche pendant vingt minutes sans retrouver le compte rendu presque identique de l’année précédente, puis finit par appeler un technicien expérimenté.
Le problème n’est pas l’absence de capitalisation, mais l’impossibilité de rechercher les contenus capitalisés. Un système documentaire résout le problème du « stockage », non celui de la « recherche ». Pour que l’expérience procédé devienne réellement un actif réutilisable, elle doit passer de paragraphes en langage naturel à des entrées structurées comportant des champs, des étiquettes et des identifiants.
I. Pourquoi le classement par dossiers finit inévitablement par échouer
La méthode de classement courante consiste à créer des répertoires par projet ou par période : 2025/clientA/supports/. Cette approche fonctionne lorsque le volume de fichiers est faible, mais elle présente trois limites majeures dès qu’il dépasse plusieurs centaines d’entrées.
Premièrement, l’hypothèse d’un chemin unique ne tient pas. Un enregistrement concernant le « gauchissement causé par l’espacement des supports sur une pièce à paroi mince en 316L » relève à la fois du matériau, du défaut et de la caractéristique géométrique. Un système de fichiers ne peut le placer que dans un seul dossier ; les deux autres points d’accès sont alors perdus.
Deuxièmement, la recherche dépend de la mémoire. Rechercher par nom de fichier suppose de se souvenir de ce nom, alors que l’on se rappelle seulement « d’un cas de paroi mince de l’an dernier » et non de la convention de nommage utilisée à l’époque.
Troisièmement, les requêtes conditionnelles sont impossibles. Un système de fichiers ne peut répondre à une demande telle que « lister tous les enregistrements de procédé avec une épaisseur de couche de 0,03 mm, un matériau AlSi10Mg et des défauts de type trou de serrure », alors qu’il s’agit précisément d’une forme de requête typique pour la réutilisation des procédés.
La conclusion est simple : les dimensions de classement doivent être définies au moment de la création de l’enregistrement, en renseignant immédiatement les champs clés, et non lors d’un classement a posteriori.
II. Champs de métadonnées : définir d’abord le « minimum obligatoire »
Structurer ne signifie pas créer le tableau le plus détaillé possible. Trop de champs découragent les opérateurs de les renseigner et aboutissent finalement à une multitude de valeurs vides. En pratique, un enregistrement de procédé opérationnel ne nécessite que neuf champs obligatoires, les autres pouvant être ajoutés en option.
1. Nuance de matériau : utiliser une désignation contrôlée, telle que AlSi10Mg, PA12 ou 316L ; interdire les formulations familières comme « poudre d’aluminium » ou « nylon ».
2. Type de procédé : LPBF, SLS, SLA, FDM, Binder Jetting, etc., également sous forme contrôlée.
3. Modèle d’équipement et numéro de chambre : les écarts mesurés entre machines de même modèle fluctuent souvent dans une plage de ±3 %, mais cela suffit à déterminer la réussite ou l’échec d’une pièce à paroi mince ; la traçabilité est donc indispensable.
4. Paramètres clés du procédé : puissance laser, vitesse de balayage, espacement de balayage, épaisseur de couche et stratégie de hachurage. Il est recommandé d’enregistrer systématiquement l’épaisseur de couche en mm afin d’éviter de mélanger « 30 microns » et « 0,03 ».
5. Étiquettes de caractéristiques géométriques : paroi mince, trou profond, grande surface plane, surplomb, structure lattice, canal de refroidissement conformal. C’est la dimension qui offre le meilleur taux de pertinence en recherche.
6. Dimensions hors tout géométriques : longueur × largeur × hauteur, afin de déterminer rapidement si l’ordre de grandeur est comparable à celui de la pièce actuelle.
7. Chaîne de post-traitement : recuit de détente, découpe au fil, sablage, HIP, usinage ; enregistrer les opérations dans leur ordre d’exécution.
8. Défauts et actions correctives : type de défaut (gauchissement, fissure, balling, manque de fusion, adhérence de poudre) + action finale (ajustement des paramètres, modification des supports, modification de l’orientation, mise au rebut).
9. Statut de conclusion : validé / à valider / obsolète. Ce champ constitue le garde-fou empêchant la réutilisation répétée d’anciennes conclusions erronées.
III. Vocabulaire contrôlé : éviter que chacun n’écrive ses propres libellés
Les champs définissent ce qu’il faut renseigner ; le vocabulaire définit les valeurs autorisées. Sans vocabulaire, trois personnes peuvent saisir trois étiquettes différentes pour le même phénomène, telles que « gauchissement », « déformation » et « soulèvement », qui ne se recouvrent pas lors de la recherche.
Il est recommandé de gérer un vocabulaire pour chaque champ contrôlé et de définir clairement des règles de normalisation des synonymes : déformation→gauchissement, soulèvement→gauchissement, fendillement→fissure, fusion incomplète→manque de fusion. Le coût de maintenance du vocabulaire est faible : il suffit au responsable procédé de regrouper les nouveaux termes courants une fois par trimestre. Le bénéfice, en revanche, permet directement d’augmenter le taux de rappel des recherches de moins de 50 % à plus de 90 %.
Le vocabulaire doit également distinguer des niveaux hiérarchiques. Pour les défauts, par exemple, le premier niveau correspond aux grandes catégories (géométrie / surface / interne / propriétés), et le second aux modes spécifiques (gauchissement / fissure / balling / manque de fusion / porosité). Les utilisateurs peuvent effectuer un filtrage large au premier niveau ou approfondir jusqu’au second, afin de répondre aux habitudes de recherche des débutants comme des experts.
IV. Fiche de procédé : transformer l’expérience en entrée exécutable
Des enregistrements structurés dispersés dans des tableaux restent de simples données. La forme réellement réutilisable est la fiche de procédé : une instruction de travail normalisée pour une combinaison spécifique « matériau + caractéristique géométrique ».
Une fiche de procédé complète doit comporter cinq parties : champ d’application (nuance de matériau, plage d’épaisseur de paroi, limites dimensionnelles hors tout), jeu de paramètres par défaut (combinaison de paramètres pouvant être importée directement dans l’équipement), alertes de risque (les deux ou trois modes de défaillance les plus fréquents pour cette combinaison), points de contrôle obligatoires (trois à cinq éléments à confirmer avant l’impression) et enregistrements associés (liens vers plusieurs cas historiques).
La valeur de la fiche de procédé réside dans le fait qu’elle transforme le « jugement du technicien expérimenté » en « actions fixes avant impression ». Même sans comprendre les mécanismes de contrainte thermique sous-jacents, un nouvel ingénieur peut éviter 80 % des reprises élémentaires en vérifiant chaque point de contrôle obligatoire.
Il faut souligner qu’une fiche de procédé n’est jamais définitive après sa première rédaction. Chaque nouveau cas de défaillance doit être reporté dans les alertes de risque de la fiche correspondante et déclencher une mise à jour de version.
V. Numérotation, versions et obsolescence : empêcher les anciennes expériences de fausser les nouvelles décisions
Après la structuration, le risque le plus facile à introduire est la confusion des versions. Il est recommandé d’adopter une convention combinant identifiant stable + version explicite : l’identifiant ne change jamais une fois créé (par exemple PC-LPBF-AlSi10Mg-ThinWall-007), tandis que la version progresse sous la forme v1.0 / v1.1 / v2.0.
Lorsqu’une conclusion est infirmée par des validations ultérieures, ne supprimez pas l’enregistrement : modifiez son statut en « obsolète » et conservez dans le texte la raison de l’invalidation ainsi que les données de validation. Une expérience invalidée reste précieuse : elle indique aux utilisateurs ultérieurs qu’une voie ne fonctionne pas et évite de répéter les mêmes essais. Supprimer un enregistrement revient à détruire un échantillon négatif.
Il convient également d’établir une règle stricte : toute référence à une fiche de procédé doit préciser sa version. Si les références procédé dans les ordres de fabrication, devis ou enregistrements d’inspection ne mentionnent que l’identifiant sans version, les paramètres exécutés en atelier risquent de différer de ceux évalués lors de la revue après une mise à jour de la fiche.
VI. Déploiement et indicateurs d’acceptation
Il ne faut pas tenter de structurer en une seule fois plusieurs milliers d’enregistrements historiques. Une séquence réaliste est la suivante : première étape, imposer les neuf champs obligatoires uniquement aux nouveaux projets et accumuler pendant trois mois un premier lot de données de qualité ; deuxième étape, classer les enregistrements historiques par fréquence de réutilisation et compléter les champs des 100 entrées les plus citées ; troisième étape, générer les dix premières fiches de procédé à partir de ces données ; quatrième étape, intégrer les fiches de procédé aux processus de chiffrage et de production afin de créer une boucle fermée.
L’acceptation ne doit pas reposer uniquement sur le « nombre d’entrées saisies », mais sur trois indicateurs concrets : taux de réussite des recherches (un ingénieur peut-il trouver un enregistrement correspondant à une question précise en trois requêtes ou moins ?), taux de réutilisation des fiches de procédé (part des nouveaux projets utilisant directement une fiche de procédé) et fréquence des défaillances répétées (fréquence à laquelle un même défaut réapparaît pour la même combinaison matériau + structure). Ces trois indicateurs correspondent respectivement à « facile à trouver », « volontiers utilisé » et « réellement efficace » ; l’absence de l’un d’eux montre que la structuration demeure superficielle.
Conclusion
Dans les entreprises d’impression 3D, le véritable facteur de différenciation en matière de gestion des connaissances n’est pas l’existence d’une base de connaissances, mais la capacité des connaissances à être recherchées, citées et versionnées. Transformer les enregistrements en langage naturel en entrées à champs, uniformiser les désignations grâce à un vocabulaire contrôlé, convertir l’expérience en actions exécutables au moyen de fiches de procédé, puis empêcher les anciennes conclusions de fausser les nouvelles décisions par des règles d’identification et de versionnement : une fois ces quatre étapes réalisées, l’expérience capitalisée acquiert enfin une réelle valeur de réutilisation au sens de l’ingénierie.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.