
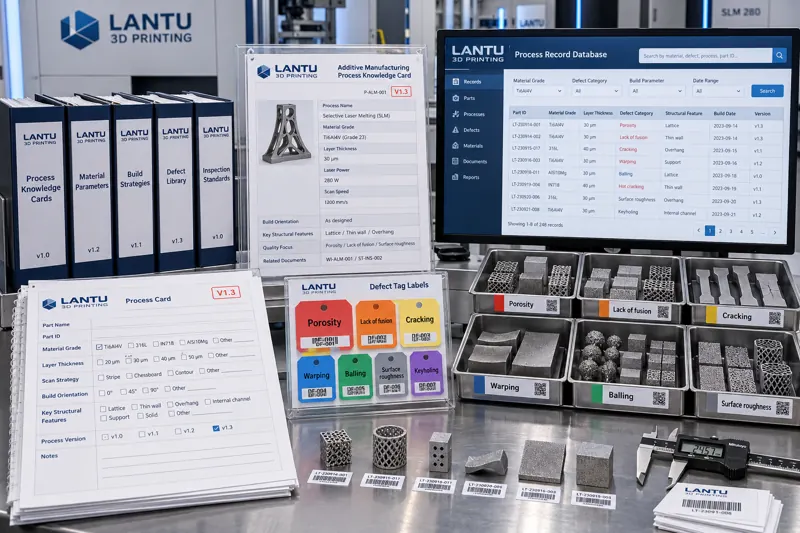
はじめに:ナレッジベースはあるのに、エンジニアは見つけられない
多くの3Dプリンティングチームは、知識管理の第一歩をすでに終えています。工程パラメータ、欠陥写真、顧客フィードバック、試作記録をすべて共有ドライブや文書システムに移行したのです。しかし半年後に振り返ると、気まずい現象が見えてきます。ファイル数は数百件から数千件に増えた一方、実際に再利用されるのは常に十数件だけです。エンジニアが新たな薄肉部品の反り問題に遭遇し、20分探しても前年のほぼ同じ解決記録を見つけられず、結局はベテランに電話して尋ねることになります。
問題は知識が蓄積されていないことではなく、蓄積された内容を検索できないことです。文書システムが解決するのは「保存」であり、「発見」ではありません。工程経験を真に再利用可能な資産にするには、自然言語による文章の集合から、項目・タグ・識別番号を持つ構造化エントリーへ変換する必要があります。
一、なぜ「フォルダ別の整理」は必ず機能しなくなるのか
一般的な整理方法は、プロジェクト別または時系列でディレクトリを作成することです。たとえば 2025/顧客A/ブラケット類/ のような形式です。この方法はファイル数が少ないうちは有効ですが、数百件を超えると3つの根本的な問題に直面します。
第一に、単一経路という前提が成り立ちません。「316L薄肉部品において、サポート間隔が反りを引き起こした」という記録は、材料、欠陥、構造特性の各観点に属します。しかしファイルシステムでは1つのディレクトリにしか置けず、ほか2つの入口は失われます。
第二に、検索が記憶に依存します。ファイル名検索の前提はファイル名を覚えていることですが、人が覚えているのは「たしか去年の薄肉部品の事例」程度であり、当時の命名規則までは覚えていません。
第三に、条件検索ができません。ファイルシステムは、「積層厚0.03 mm、材料AlSi10Mg、かつキーホール欠陥が発生したすべての工程記録を列挙する」といった問いには答えられません。しかし、これは工程再利用で最も典型的な検索形式です。
結論は明快です。整理のための観点は事後処理ではなく、記録が作成される時点で重要項目を入力する仕組みに前倒ししなければなりません。
二、メタデータ項目:まず「最小必須セット」を定義する
構造化とは、表を細かくすればするほどよいということではありません。項目が多すぎれば現場担当者は入力をやめ、結果として空欄だらけになります。実務上、運用可能な工程記録に必要なのは9つの必須項目だけであり、それ以外は任意の拡張項目とします。
1. 材料グレード:AlSi10Mg、PA12、316Lなどの統制された表記を使用し、「アルミ粉」「ナイロン」のような口語的な値は禁止します。
2. 造形方式:LPBF、SLS、SLA、FDM、Binder Jettingなど。こちらも統制します。
3. 装置モデルおよびチャンバー番号:同一モデルでも装置ごとの差は実測で±3%以内に収まることが多いものの、薄肉部品の成否には十分影響するため、追跡可能でなければなりません。
4. 主要工程パラメータ:レーザー出力、走査速度、ハッチ間隔、積層厚、ハッチング戦略。積層厚は「30ミクロン」と「0.03」の表記混在を避けるため、mmで統一して記録することを推奨します。
5. 構造特性タグ:薄肉、深穴、大平面、オーバーハング、ラティス、コンフォーマル冷却流路。これは検索ヒット率が最も高い観点です。
6. 幾何学的外形寸法:長さ×幅×高さ。現在の部品とサイズ規模が近いかを迅速に判断するために使用します。
7. 後処理チェーン:応力除去焼鈍、ワイヤ放電加工、ブラスト処理、HIP、機械加工を、実施順に記録します。
8. 欠陥と対処:欠陥種類(反り、割れ、ボール化、未溶融、粉末付着)と最終対処(パラメータ調整、サポート変更、配置変更、廃棄判定)。
9. 結論ステータス:検証済み/要検証/廃止。この項目は、古く誤った経験が繰り返し参照されるのを防ぐゲートです。
三、統制語彙:タグ表記のばらつきをなくす
項目は何を入力するかを定義し、語彙はどの値を入力するかを定義します。語彙がなければ、3人が「反り」「変形」「浮き上がり」という3つのタグを書き、検索時に相互にカバーできません。
統制項目ごとに語彙表を整備し、同義語の正規化ルールを明確にすることを推奨します。変形→反り、浮き上がり→反り、亀裂→割れ、未融合→未溶融、といった形です。語彙表の維持コストは低く、工程責任者が四半期ごとに新たな口語表現をまとめて統合すれば十分です。その一方で、検索再現率は50%未満から90%以上へ直接向上します。
語彙表では階層も区別すべきです。欠陥を例にすると、第1階層は欠陥大分類(形状/表面/内部/性能)、第2階層は具体的なモード(反り/割れ/ボール化/未溶融/気孔)です。検索時には第1階層だけで粗く絞り込むことも、第2階層まで掘り下げることもでき、初心者と専門家の両方の検索習慣に対応できます。
四、工程カード:経験を実行可能なエントリーとして定着させる
構造化された記録が表計算シートに散在しているだけでは、依然として単なるデータです。実際に再利用される形態は工程カード、すなわち特定の「材料+構造特性」の組み合わせに対する標準化された作業指示書です。
完全な工程カードは、次の5つの部分で構成されるべきです。適用範囲(材料グレード、肉厚範囲、外形寸法の境界)、デフォルトパラメータセット(装置へ直接投入可能なパラメータの組み合わせ)、リスク注意事項(この組み合わせで最も起こりやすい2~3種類の失敗モード)、必須確認項目(造形前に必ず確認する3~5項目)、関連記録(複数の過去事例エントリーへのリンク)です。
工程カードの価値は、「ベテランの判断」を「造形前の定型アクション」として前倒しできる点にあります。新任エンジニアが背後にある熱応力のメカニズムを理解していなくても、必須確認項目を一つずつ確認するだけで、初歩的な手戻りの80%を回避できます。
重要なのは、工程カードは一度作成して終わりではないことです。新たな失敗事例が発生するたびに、該当する工程カードのリスク注意事項へ反映し、版の更新をトリガーする必要があります。
五、識別番号、版管理、廃止:古い経験で新しい意思決定を汚染しない
構造化後に最も起こりやすいリスクは、版管理の混乱です。固定識別番号+明示的なバージョンという規則を推奨します。エントリー番号は一度生成したら変更せず(例:PC-LPBF-AlSi10Mg-ThinWall-007)、バージョンは v1.0 / v1.1 / v2.0 のように増分管理します。
ある記録の結論が後続の検証によって覆された場合、削除してはいけません。ステータスを「廃止」に変更し、本文には覆された理由と検証データを残します。否定された経験にも価値があります。それは後続の担当者に、その方法が通用しないことを伝え、同じ試行錯誤を防ぐからです。記録の削除は、ネガティブサンプルを破棄することに等しいのです。
同時に、明確なルールを設けます。工程カードを参照する際は必ずバージョンを明記することです。製造指図書、見積書、検査記録における工程参照が、番号のみでバージョンを含まない場合、工程カードの更新後に現場で実行されるパラメータが、レビュー時の内容と一致しなくなる可能性があります。
六、導入手順と受入指標
過去の数千件の記録を一度にすべて構造化しようとしてはいけません。実行可能な導入順序は次のとおりです。第1段階として、新規プロジェクトに対してのみ9つの必須項目の入力を義務化し、3か月かけて高品質な新規データを蓄積します。第2段階として、再利用頻度順に並べ、参照回数の多い過去100件の記録に項目を補完します。第3段階として、このデータを基に最初の10枚の工程カードを作成します。第4段階として、工程カードを見積・生産プロセスに組み込み、閉ループを形成します。
受入評価では「何件入力したか」だけを見るのではなく、3つの実質的な指標を確認すべきです。検索ヒット率(エンジニアが具体的な問題を提示した際、3回以内の検索で一致する記録を見つけられるか)、工程カード再利用率(新規プロジェクトで工程カードを直接呼び出した割合)、同一失敗の再発率(同一の材料+構造組み合わせで、同種の欠陥が再度発生する頻度)です。これら3つの指標はそれぞれ、「見つけられる」「使おうと思う」「実際に有効である」に対応します。どれか一つでも欠ければ、構造化は表面的な段階にとどまっています。
まとめ
3Dプリンティング企業における知識管理の真の分水嶺は、ナレッジベースの有無ではなく、知識を検索・参照・版管理できるかどうかです。記録を自然言語から項目を持つエントリーへ変換し、統制語彙で表記を統一し、工程カードによって経験を実行可能なアクションに変え、さらに識別番号と版管理の規則で古い結論が新たな意思決定を汚染するのを防ぐ。この4段階を完了して初めて、蓄積された経験はエンジニアリング上の再利用価値を持つようになります。