
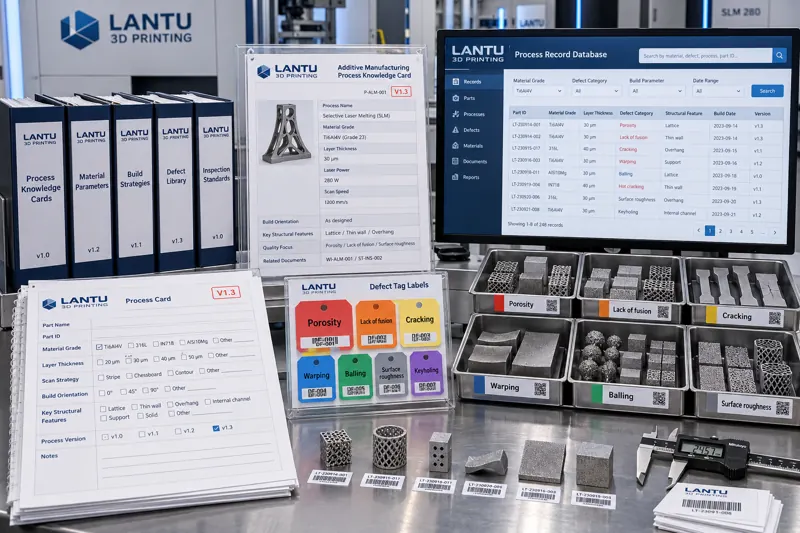
Inleiding: de kennisbank is gebouwd, maar engineers kunnen nog steeds niets vinden
Veel 3D-printteams hebben de eerste stap in kennismanagement al gezet: zij hebben procesparameters, foto's van defecten, klantfeedback en proefproductieregistraties naar een gedeelde schijf of documentsysteem verplaatst. Maar na een half jaar blijkt bij een evaluatie vaak een pijnlijke werkelijkheid: het aantal bestanden is gegroeid van enkele honderden naar enkele duizenden, terwijl steeds dezelfde tien tot twintig documenten opnieuw worden gebruikt. Wanneer een engineer te maken krijgt met kromtrekking in een nieuw dunwandig onderdeel, zoekt hij twintig minuten zonder het bijna identieke oplossingsverslag van vorig jaar te vinden en belt hij uiteindelijk toch een ervaren collega.
Het probleem is niet dat er geen kennis is vastgelegd, maar dat de vastgelegde inhoud niet doorzoekbaar is. Een documentsysteem lost het probleem van "opslaan" op, niet dat van "vinden". Om proceservaring werkelijk om te zetten in herbruikbare activa, moet deze worden omgevormd van stukken natuurlijke taal tot gestructureerde items met velden, labels en nummers.
I. Waarom archiveren op basis van mappen onvermijdelijk faalt
Een gebruikelijke archiveringsmethode is het aanmaken van mappen per project of tijdsperiode: 2025/KlantA/Beugeltypen/. Dit werkt bij kleine aantallen bestanden, maar zodra het aantal enkele honderden overschrijdt, ontstaan drie fundamentele problemen.
Ten eerste klopt de aanname van één enkel pad niet. Een registratie over "kromtrekking door de supportafstand bij dunwandige 316L-onderdelen" behoort zowel tot de dimensie materiaal als defect en structureel kenmerk. Een bestandssysteem kan deze slechts in één map plaatsen, waardoor de andere twee ingangen verdwijnen.
Ten tweede is zoeken afhankelijk van het geheugen. Zoeken op bestandsnaam veronderstelt dat men de bestandsnaam herinnert, terwijl mensen zich alleen herinneren dat het "ongeveer die dunwandige case van vorig jaar" was, en niet de toenmalige naamgevingsconventie.
Ten derde zijn voorwaardelijke zoekopdrachten onmogelijk. Een bestandssysteem kan geen antwoord geven op vragen zoals: "toon alle procesregistraties met een laagdikte van 0,03 mm, materiaal AlSi10Mg en een eerder opgetreden keyhole-defect". Juist dit is de meest typische vorm van query voor proceshergebruik.
De conclusie is duidelijk: de archiveringsdimensie moet worden verplaatst van ordening achteraf naar het moment waarop de registratie ontstaat, zodat belangrijke velden direct worden ingevuld.
II. Metadatavelden: definieer eerst de minimale verplichte set
Structureren betekent niet dat een tabel zo gedetailleerd mogelijk moet worden gemaakt. Te veel velden leiden ertoe dat medewerkers op de werkvloer stoppen met invullen, met een grote hoeveelheid lege waarden als gevolg. In de praktijk heeft een werkende procesregistratie slechts negen verplichte velden nodig; de rest kan als optionele uitbreiding dienen.
1. Materiaalkwaliteit: gebruik een gecontroleerde notatie, zoals AlSi10Mg, PA12 en 316L; spreektaalwaarden zoals "aluminiumpoeder" of "nylon" zijn niet toegestaan.
2. Procestype: LPBF, SLS, SLA, FDM, Binder Jetting enzovoort, eveneens gecontroleerd.
3. Machinemodel en kamernummer: de gemeten verschillen tussen machines van hetzelfde model blijven vaak binnen ±3%, maar kunnen bepalend zijn voor het slagen of falen van dunwandige onderdelen en moeten daarom traceerbaar zijn.
4. Kritische procesparameters: laservermogen, scansnelheid, scanafstand, laagdikte en hatch-strategie. Leg laagdikte bij voorkeur uniform in mm vast, om gemengd gebruik van "30 micron" en "0,03" te vermijden.
5. Labels voor structurele kenmerken: dunwandig, diep gat, groot vlak oppervlak, overhang, roosterstructuur, conformatieve koelkanalen. Dit is de dimensie met de hoogste zoekhitratio.
6. Geometrische omhullende afmetingen: lengte × breedte × hoogte, voor een snelle beoordeling of de schaal vergelijkbaar is met het huidige onderdeel.
7. Nabewerkingsketen: spanningsarmgloeien, draadvonken, stralen, HIP, verspaning, vastgelegd in uitvoeringsvolgorde.
8. Defecten en maatregelen: defecttype (kromtrekking, scheurvorming, balling, onvolledige versmelting, poederhechting) + uiteindelijke maatregel (parameters aanpassen, supports aanpassen, oriëntatie aanpassen, afkeuren).
9. Conclusiestatus: gevalideerd / te valideren / ingetrokken. Dit is de poort die voorkomt dat oude, foutieve ervaringen herhaaldelijk worden aangehaald.
III. Gecontroleerde woordenlijsten: voorkom dat iedereen labels anders schrijft
Velden bepalen wat wordt ingevuld; woordenlijsten bepalen welke waarden mogen worden ingevuld. Zonder woordenlijst schrijven drie personen mogelijk drie verschillende labels voor hetzelfde fenomeen, zoals "kromtrekking", "vervorming" en "omhoogkrullen", die elkaar bij het zoeken niet afdekken.
Aanbevolen wordt om voor elk gecontroleerd veld een woordenlijst bij te houden en duidelijke regels voor synoniemenharmonisatie vast te leggen: vervorming → kromtrekking, omhoogkrullen → kromtrekking, openscheuren → scheurvorming, onvolledig gefuseerd → onvolledige versmelting. De onderhoudskosten van deze woordenlijsten zijn laag: het volstaat dat de procesverantwoordelijke elk kwartaal nieuwe informele termen centraal samenvoegt. De opbrengst is echter direct: de zoekrecall kan stijgen van minder dan 50% naar meer dan 90%.
De woordenlijst moet ook onderscheid maken tussen hiërarchische niveaus. Voor defecten kan het eerste niveau bijvoorbeeld bestaan uit hoofdcategorieën (geometrie/oppervlak/inwendig/eigenschappen), met op het tweede niveau specifieke vormen (kromtrekking/scheurvorming/balling/onvolledige versmelting/porositeit). Bij het zoeken kan eerst grof op het eerste niveau worden gefilterd of worden ingezoomd op het tweede niveau, waardoor zowel beginners als experts worden ondersteund.
IV. Proceskaarten: zet ervaring om in uitvoerbare items
Gestructureerde registraties die verspreid in tabellen staan, zijn nog steeds slechts data. De vorm die werkelijk wordt hergebruikt, is de proceskaart: een gestandaardiseerde werkinstructie voor een specifieke combinatie van "materiaal + structureel kenmerk".
Een volledige proceskaart moet uit vijf delen bestaan: toepassingsgebied (materiaalkwaliteit, wanddiktebereik, grenzen van de omhullende afmetingen), standaardparameterset (een parametercombinatie die rechtstreeks in de machine kan worden geladen), risicowaarschuwingen (de twee of drie meest voorkomende faalmodi voor deze combinatie), verplichte controlepunten (drie tot vijf punten die vóór het printen moeten worden bevestigd) en gerelateerde registraties (verwijzingen naar meerdere historische cases).
De waarde van een proceskaart ligt erin dat zij "het oordeel van de ervaren vakman" omzet in "vaste handelingen vóór het printen". Zelfs als een nieuwe engineer het onderliggende mechanisme van thermische spanningen niet begrijpt, kan hij 80% van eenvoudig herstelwerk vermijden door de verplichte controlepunten één voor één te bevestigen.
Belangrijk is dat een proceskaart niet na één keer schrijven is afgerond. Elke nieuwe faalcase moet worden teruggekoppeld naar de risicowaarschuwingen van de betreffende proceskaart en een versie-upgrade activeren.
V. Nummering, versies en intrekking: voorkom dat oude ervaring nieuwe beslissingen vervuilt
Na structurering is versiechaos het gemakkelijkst te onderschatten risico. Aanbevolen wordt om de afspraak stabiel nummer + expliciete versie te gebruiken: het itemnummer verandert nooit nadat het is aangemaakt (bijvoorbeeld PC-LPBF-AlSi10Mg-ThinWall-007), terwijl de versie oploopt als v1.0 / v1.1 / v2.0.
Wanneer de conclusie van een registratie door latere validatie wordt weerlegd, moet deze niet worden verwijderd. Verander de status in "ingetrokken" en behoud in de hoofdtekst de reden van weerlegging en de validatiegegevens. Weerlegde ervaringen zijn eveneens waardevol: zij vertellen toekomstige gebruikers dat deze route niet werkt en voorkomen herhaald trial-and-error. Een registratie verwijderen betekent een negatief voorbeeld vernietigen.
Stel daarnaast een harde regel in: bij verwijzing naar een proceskaart moet altijd de versie worden vermeld. Als procesverwijzingen in productieorders, offertes of inspectierapporten alleen een nummer en geen versie bevatten, kunnen de parameters die op de werkvloer worden uitgevoerd na een upgrade van de proceskaart afwijken van die tijdens de beoordeling.
VI. Implementatieroute en acceptatie-indicatoren
Probeer niet alle duizenden historische registraties in één keer te structureren. Een haalbare volgorde is: stap één, verplicht voor nieuwe projecten uitsluitend de negen verplichte velden invullen en in drie maanden een eerste reeks hoogwaardige nieuwe data opbouwen; stap twee, historische registraties rangschikken op hergebruikfrequentie en de velden aanvullen voor de 100 meest aangehaalde items; stap drie, op basis van deze gegevens de eerste tien proceskaarten maken; stap vier, proceskaarten inbedden in het offerte- en productieproces om een gesloten verbetercyclus te vormen.
Beoordeel acceptatie niet alleen op "het aantal ingevoerde records", maar op drie werkelijke indicatoren: zoekhitratio (kan een engineer bij een concrete vraag binnen drie zoekopdrachten een passende registratie vinden?), hergebruikratio van proceskaarten (het aandeel nieuwe projecten dat rechtstreeks een proceskaart gebruikt) en frequentie van herhaalde fouten (hoe vaak een soortgelijk defect opnieuw optreedt bij dezelfde combinatie van materiaal en structuur). Deze drie indicatoren staan respectievelijk voor "vindbaar", "bereidheid tot gebruik" en "werkelijk effectief". Als er één ontbreekt, is de structurering slechts oppervlakkig.
Conclusie
Het echte onderscheid in kennismanagement voor 3D-printbedrijven is niet of er een kennisbank bestaat, maar of kennis kan worden gezocht, aangehaald en geversioneerd. Zet registraties uit natuurlijke taal om in items met velden, uniformeer terminologie met gecontroleerde woordenlijsten, maak ervaring met proceskaarten uitvoerbaar en voorkom met nummerings- en versieregels dat oude conclusies nieuwe beslissingen vervuilen. Pas na deze vier stappen krijgt opgebouwde ervaring voor het eerst herbruikbare waarde in technische zin.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.