
Introduction : un dommage de transport n’est pas la fin de la logistique, mais un test de capacité de preuve
Une pièce métallique imprimée, conforme après contrôle dimensionnel complet sur machine à mesurer tridimensionnelle, est déballée chez le client : la face de bride est ébréchée, les taraudages sont déformés et le calage intérieur est endommagé. Le litige apparaît aussitôt : le défaut existait-il avant l’expédition ou résulte-t-il d’un choc pendant le transport ? L’emballage était-il insuffisant ou le transporteur a-t-il procédé à une manutention brutale ? En l’absence d’une chaîne de preuves complète établie sur le lieu du déballage, la responsabilité reste souvent indécise pendant des semaines, chaque partie maintenant sa position, avant qu’un compromis ne soit trouvé. Il en résulte à la fois une perte financière et une dégradation de la confiance. Pour des pièces imprimées en 3D à forte valeur, fabriquées en petites séries et souvent sur mesure, l’essentiel ne réside pas dans les techniques de négociation après sinistre, mais dans l’existence préalable de procédures de réception reproductibles, de règles de collecte de preuves fiables et d’interfaces de responsabilité clairement définies. Dans sa gestion des livraisons sur l’ensemble du cycle de vie, lantu3D anticipe le traitement des dommages dès les documents d’expédition et les procédures de déballage, afin que chaque anomalie puisse être étayée par des preuves.
I. Délimiter d’abord les interfaces de responsabilité : méthode d’identification de quatre formes de dommages
La première étape du traitement d’un dommage n’est pas de prendre des photos, mais de déterminer à quelle catégorie il appartient. En pratique, quatre formes peuvent être distinguées : premièrement, les dommages résiduels de fabrication, dont les caractéristiques sont liées aux traces de production, telles que des résidus d’enlèvement de supports, des marques d’usinage ou des traces de ponçage discontinues ; leurs limites correspondent souvent au parcours de fabrication. Deuxièmement, les dommages dus à un emballage insuffisant, concentrés sur les arêtes, bossages et éléments élancés en contact avec le calage ; lorsque plusieurs pièces d’un même lot présentent le même type de dommage au même endroit, cela indique que la conception du calage ne protège pas les zones vulnérables critiques. Troisièmement, les dommages dus aux chocs de transport, répartis de manière aléatoire et accompagnés d’une déformation du carton extérieur, d’un déclenchement des indicateurs de choc, d’un desserrage du film étirable, avec une direction de dommage cohérente avec celle de la chute. Quatrièmement, les dommages dus à l’environnement, se manifestant par de la corrosion, une coloration par oxydation ou de la condensation à l’intérieur de l’emballage, en correspondance temporelle avec les courbes des enregistreurs de température et d’humidité.
La clé de la distinction consiste à reporter les caractéristiques du dommage sur une chronologie : les dommages apparus avant le point de livraison portent des traces susceptibles d’être recouvertes ou contaminées par les opérations ultérieures ; ceux intervenus durant le transport doivent nécessairement coïncider dans le temps avec les enregistrements de chocs et l’état du colis. D’un point de vue technique, il est recommandé de conserver avant expédition une référence d’état : photographier clairement chaque surface critique et enregistrer son identification. Cette référence permet les comparaisons ultérieures. Sans état de référence, toute appréciation a posteriori reste hypothétique.
II. Procédure standard de réception au déballage : faire de la collecte de preuves un processus plutôt qu’une réaction improvisée
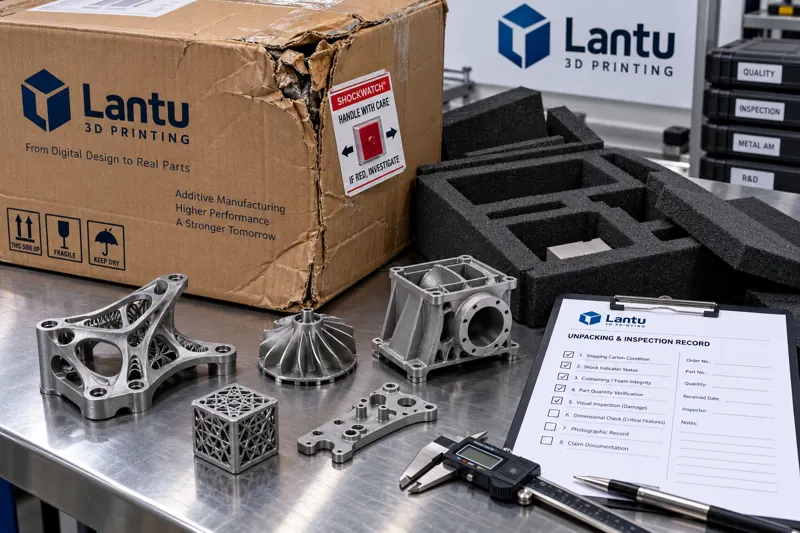
Lors du déballage, le risque principal est de retirer précipitamment la pièce après la découverte d’un dommage, ce qui altère l’état de la scène. La procédure standard doit être formalisée en six étapes : premièrement, photographier les six faces du carton extérieur avant ouverture, y compris les marquages, l’état du scellage, les indicateurs de choc et d’inclinaison, ainsi que l’état du film étirable et des feuillards ; deuxièmement, enregistrer l’heure et le lieu du déballage, les personnes présentes et le poids du carton ; troisièmement, retirer les matériaux de calage couche par couche dans l’ordre, en photographiant chaque couche et en conservant la position initiale des éléments intérieurs ; quatrièmement, après avoir sorti la pièce, photographier d’abord son état général devant l’emballage d’origine, puis réaliser des gros plans des zones endommagées avec une échelle ; cinquièmement, effectuer une vérification dimensionnelle préliminaire des dommages afin de déterminer leur impact sur la fonction d’assemblage ; sixièmement, remplir le rapport de déballage et le faire signer par les deux parties.
La valeur de cette procédure réside dans la transformation de la collecte de preuves, d’une habitude individuelle, en une capacité organisationnelle. Pour les pièces imprimées à forte valeur unitaire, il est recommandé d’imposer un enregistrement vidéo systématique du déballage, continu dès la première découpe du scellage et sans montage. La vidéo restitue mieux l’enchaînement des opérations que les photos et permet d’écarter les soupçons de mise en scène ultérieure. De même, le carton extérieur ne doit ni être jeté ni déplacé vers une autre zone avant la fin de la collecte de preuves : le colis est lui-même un support de preuve essentiel.
III. Composition de la chaîne de preuves : faire correspondre chaque réclamation à des éléments justificatifs
Une démonstration susceptible d’étayer une réclamation nécessite généralement une boucle complète de cinq catégories d’éléments. La première est la preuve de l’état à la livraison, comprenant les rapports d’inspection avant expédition, les images des surfaces critiques, les numéros d’identification et les enregistrements de lots, afin d’établir la conformité de l’état de sortie d’usine. La deuxième est la preuve de conformité de l’emballage, comprenant la description de la solution d’emballage, les spécifications des matériaux de calage, les enregistrements de validation par chute ou vibration, et les photos de fermeture du colis, afin de démontrer la pertinence de la conception. La troisième est la preuve de l’état pendant le transport, comprenant les indicateurs de choc et d’inclinaison, les courbes des enregistreurs de température et d’humidité, ainsi que les bordereaux de transfert et de réception du transporteur, afin de reconstituer le déroulement du transport. La quatrième est la preuve factuelle du dommage, comprenant la vidéo de déballage, les photos du carton extérieur, les gros plans des dommages et les relevés de vérification dimensionnelle. La cinquième est la preuve de valeur, comprenant le prix contractuel, les factures et les estimations de coûts de reprise ou de refabrication.
Ces cinq catégories se succèdent dans le temps et forment une chaîne continue ; l’absence de l’une d’entre elles crée une rupture. La lacune la plus fréquente concerne la deuxième catégorie : l’emballage n’a jamais été validé et, en cas de dommage, sa conformité ne peut être démontrée. La deuxième lacune fréquente concerne la troisième catégorie : sans indicateurs ni enregistreurs, il est impossible d’attribuer le dommage au transport. La construction de la capacité de preuve doit donc intervenir avant l’expédition, et non après le déballage.
IV. Critères d’attribution des responsabilités et répartition de la charge de la preuve
L’attribution des responsabilités doit reposer sur des critères, et non sur des positions de principe. Parmi les critères opérationnels figurent : la correspondance entre la position du dommage et la structure de calage ; la cohérence entre la direction du dommage et celle du déclenchement des indicateurs ; l’existence ou non d’un même schéma de répartition des dommages sur les pièces d’un même lot ; la présence de traces d’oxydation fraîche ou de contamination sur les surfaces de rupture ; et l’existence de pics anormaux dans les courbes d’enregistrement pendant le transport. Si les indicateurs ne se sont pas déclenchés alors que la pièce présente des impacts aléatoires, la cause est plus probablement liée à une fixation insuffisante dans l’emballage ou à l’état avant sortie d’usine. Si les indicateurs se sont déclenchés et que le carton est déformé, la responsabilité du transport est plus clairement établie. Si l’enregistreur révèle une humidité élevée prolongée et que les dommages se manifestent par de la corrosion, la responsabilité du contrôle environnemental devient prépondérante.
Pour la charge de la preuve, il est recommandé de stipuler à l’avance dans le contrat et les documents de livraison que le destinataire est responsable de l’exécution de la procédure de déballage, que l’expéditeur doit prouver l’état avant expédition et la conformité de l’emballage, et que le transporteur doit documenter l’état pendant le transport. Un accord préalable vaut mieux qu’un débat a posteriori. Pour les situations sans cause identifiable, des seuils de traitement clairs doivent être définis : par exemple, lorsque le montant de la perte est inférieur au seuil convenu, appliquer une procédure rapide de remplacement ; au-delà, engager une enquête conjointe. Cela évite que des litiges mineurs ne mobilisent des ressources humaines dont le coût dépasse largement la valeur de la marchandise.
V. Délais, calcul des montants et amélioration en boucle fermée
Le succès d’une réclamation dépend souvent du respect des délais. Les contrats de transport prévoient généralement des délais stricts pour la notification des dommages, parfois calculés en nombre de jours après réception ; passé ce délai, la réclamation peut être considérée comme abandonnée. Toute anomalie constatée au déballage doit donc faire l’objet d’un signalement interne le jour même, puis d’une notification écrite au transporteur et à l’assureur dans le délai convenu, accompagnée des premières images. La date d’envoi de la notification écrite doit elle aussi être conservée comme preuve.
Le calcul du montant doit distinguer les pertes directes des pertes indirectes. Les pertes directes comprennent les coûts de refabrication, les matériaux et le temps machine, les opérations de reprise, ainsi que les coûts de nouvel emballage et de réexpédition. Les pertes indirectes comprennent les retards de projet et les coûts d’arrêt de ligne dus à l’attente de matière ; ces derniers ne sont généralement indemnisables que s’ils sont spécifiquement prévus au contrat. Le calcul doit être accompagné d’un détail des composantes de coût plutôt que d’un montant global.
Plus important encore, une amélioration en boucle fermée est nécessaire. Chaque dommage doit être réintégré comme donnée d’entrée dans la révision de la solution d’emballage : quelle caractéristique fragile n’a pas été protégée, quel espacement de calage était insuffisant, quel type de carton a échoué lors des essais réels. Seule la transformation des cas individuels en règles de conception permet d’éviter la répétition des mêmes problèmes. Il est recommandé de créer un registre spécifique des dommages de transport dans le système qualité, de les analyser statistiquement par catégorie et d’intégrer les problèmes récurrents aux spécifications de conception des emballages et aux instructions d’expédition.
Conclusion
L’industrialisation du traitement des dommages de transport consiste fondamentalement à transformer les litiges a posteriori en accords préalables et en conservation de preuves pendant l’exécution. La classification des dommages, la formalisation des opérations de déballage, la construction de cinq catégories de preuves, la clarification des critères d’attribution et de la charge de la preuve, la maîtrise des délais et le retour d’expérience forment une boucle complète. Pour les livraisons d’impression 3D, caractérisées par une forte personnalisation, une valeur unitaire élevée et de petits volumes, les bénéfices de cette boucle dépassent largement ceux d’une réclamation ponctuelle : elle permet de démontrer la fiabilité de la livraison et de préserver la solidité de la relation client face aux anomalies.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.