
Introdução: os danos de transporte não são o fim da logística, mas um teste à capacidade de prova
Uma peça metálica impressa, aprovada após inspeção dimensional integral por máquina de medição por coordenadas, chega às instalações do cliente e, durante a desembalagem, apresenta danos na face da flange, deformação em furos roscados e deterioração do revestimento interno da embalagem. Surge então imediatamente a disputa: o defeito já existia antes do envio ou foi causado por impacto durante o transporte? Trata-se de insuficiência no projeto da embalagem ou de manuseamento inadequado por parte do transportador? Se não for possível constituir uma cadeia de evidências completa no local da desembalagem, a responsabilidade tende a ficar suspensa durante semanas numa disputa em que ambas as partes defendem versões distintas, acabando por ser resolvida através de concessões, com perda financeira e desgaste da confiança. Para peças impressas em 3D de elevado valor, baixo volume e forte caráter personalizado, o núcleo da gestão de danos não está nas técnicas de negociação posterior, mas na existência prévia de procedimentos reproduzíveis de aceitação na desembalagem, normas de recolha de evidências passíveis de fixação e interfaces de responsabilidade determináveis. Na gestão de entregas ao longo do ciclo de vida, a lantu3D antecipa a gestão de danos para a documentação de expedição e os procedimentos de desembalagem, precisamente para que cada anomalia possa ser sustentada por evidências.
I. Delimitar primeiro as interfaces de responsabilidade: método de identificação de quatro tipos de danos
O primeiro passo na gestão de danos não é tirar fotografias, mas determinar a que categoria pertence o dano. Na prática, este pode ser dividido em quatro tipos: o primeiro é o tipo remanescente de fabrico, cujas características estão associadas a marcas de processamento, como resíduos da remoção de suportes, marcas de ferramentas de maquinação ou descontinuidade nos padrões de lixamento; os limites deste tipo de dano correspondem frequentemente ao percurso do processo. O segundo é o tipo embalagem insuficiente, em que os danos se concentram nas arestas, saliências e elementos esbeltos em contacto entre a peça e o revestimento interno; se várias peças do mesmo lote apresentarem danos no mesmo local, isso indica que o projeto de amortecimento não cobriu as superfícies vulneráveis críticas. O terceiro é o tipo impacto no transporte, caracterizado por distribuição aleatória dos danos, acompanhada de deformação da caixa exterior, acionamento de etiquetas indicadoras de impacto, afrouxamento da película extensível e direção dos danos consistente com a direção da queda. O quarto é o tipo degradação ambiental, manifestado por corrosão, descoloração por oxidação e condensação no interior da embalagem, com correspondência temporal com as curvas dos registadores de temperatura e humidade.
A distinção entre estas quatro categorias depende de mapear as características dos danos numa linha temporal: os danos ocorridos antes do ponto de entrega terão os seus vestígios cobertos ou contaminados por processos subsequentes; os danos ocorridos durante o transporte terão necessariamente sincronização temporal com os registos de impacto e o estado da caixa. Do ponto de vista de engenharia, recomenda-se conservar uma linha de base do estado antes da expedição — registando imagens nítidas de cada superfície crítica e o respetivo número de identificação —, para disponibilizar uma referência para comparações posteriores. Sem uma linha de base, qualquer julgamento posterior será apenas especulativo.
II. Procedimentos normalizados de aceitação na desembalagem: transformar a recolha de evidências num processo, e não numa reação improvisada
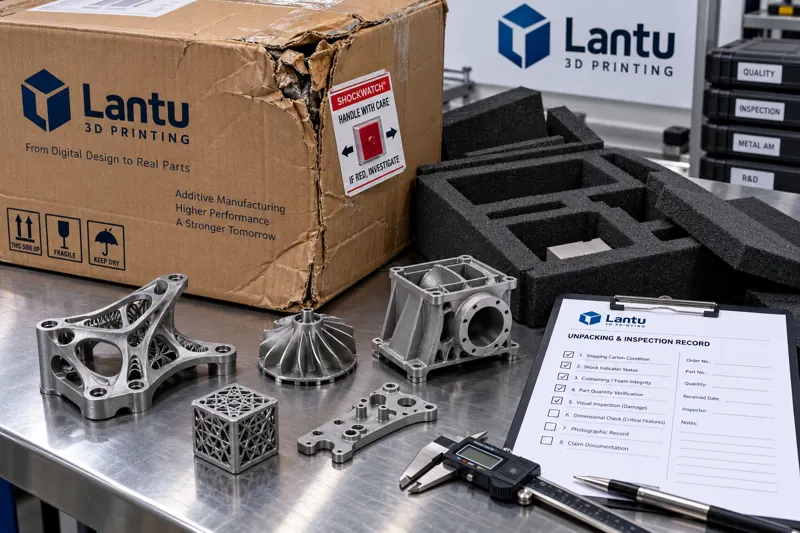
O aspeto que mais facilmente sai de controlo na desembalagem é a remoção apressada da peça após a deteção de danos, destruindo o estado original do local. O procedimento normalizado deve ser consolidado em seis passos: primeiro, antes de abrir a embalagem, fotografar as seis faces da caixa exterior, incluindo marcações, estado do selo, etiquetas indicadoras de impacto e inclinação, película extensível e cintas de embalagem; segundo, registar a hora e o local da abertura, os presentes e o peso da caixa exterior; terceiro, retirar sequencialmente as camadas de material amortecedor, fotografando cada camada e preservando as relações de posição originais do revestimento interno; quarto, depois de retirar a peça, fotografar primeiro o seu estado geral tendo a embalagem original como fundo e, em seguida, fotografar em detalhe as zonas danificadas com escala; quinto, efetuar uma verificação dimensional preliminar da zona danificada para determinar se afeta a função de montagem; sexto, preencher o registo de desembalagem e obter a confirmação assinada de ambas as partes.
O valor deste procedimento reside em transformar a recolha de evidências de um hábito individual numa capacidade organizacional. Para peças impressas de elevado valor unitário, recomenda-se estabelecer a gravação vídeo obrigatória da desembalagem, com registo contínuo desde o primeiro corte do selo e sem edição. O vídeo permite reconstruir melhor a relação entre as camadas e elimina dúvidas sobre uma eventual encenação posterior. Além disso, a caixa exterior não deve ser descartada nem deslocada para outra área antes da conclusão da recolha de evidências, pois a própria caixa é um dos suportes probatórios mais importantes.
III. Composição da cadeia de evidências: assegurar que cada alegação possui documentação correspondente
Uma prova capaz de sustentar uma reclamação requer, normalmente, cinco categorias de materiais que formam um ciclo completo. A primeira é a evidência do estado de entrega, incluindo relatórios de inspeção antes da expedição, imagens das superfícies críticas e registos de identificação e lote, para demonstrar que o estado de saída da fábrica era conforme. A segunda é a evidência de conformidade da embalagem, incluindo descrição da solução de embalagem, especificações dos materiais amortecedores, registos de validação por queda ou vibração e fotografias da operação de selagem, para demonstrar que o projeto da embalagem era adequado. A terceira é a evidência do estado em trânsito, incluindo etiquetas indicadoras de impacto e inclinação, curvas de registadores de temperatura e humidade e comprovativos de transferência e receção do transportador, para reconstruir o processo de transporte. A quarta é a evidência factual dos danos, incluindo vídeo da desembalagem, fotografias da caixa exterior, imagens detalhadas dos danos e registos de verificação dimensional. A quinta é a evidência de valor, incluindo o preço contratual, faturas e cálculos de custos de retrabalho ou reprodução.
Estas cinco categorias de materiais ligam-se cronologicamente de ponta a ponta; a ausência de qualquer uma delas cria uma lacuna. A lacuna mais comum é a segunda categoria: o projeto de embalagem nunca foi validado e, quando ocorre um dano, não é possível demonstrar a sua conformidade. A segunda mais comum é a terceira: não foram instaladas etiquetas indicadoras ou registadores, impossibilitando atribuir o dano ao processo de transporte. Por isso, a construção da capacidade de prova deve concentrar-se antes da expedição, e não após a desembalagem.
IV. Critérios de atribuição de responsabilidade e repartição do ónus da prova
A atribuição de responsabilidade deve basear-se em critérios, e não em posições assumidas. Entre os critérios operacionais estão: a correspondência entre a localização do dano e a estrutura de amortecimento, a consistência entre a direção do dano e a direção de acionamento das etiquetas indicadoras, a existência ou não de um padrão idêntico na distribuição de danos em peças do mesmo lote, a presença de oxidação recente ou vestígios de contaminação nas superfícies de fratura e a ocorrência de picos anómalos nas curvas dos registos em trânsito. Se as etiquetas indicadoras não forem acionadas, mas a peça apresentar danos aleatórios por impacto, a causa será mais provavelmente uma fixação interna insuficiente na embalagem ou um problema preexistente antes da expedição; se as etiquetas forem acionadas e a caixa exterior estiver deformada, a responsabilidade do transporte torna-se mais clara; se o registador indicar humidade elevada durante um período prolongado e os danos se manifestarem como corrosão, a responsabilidade pelo controlo ambiental ganha relevo.
Quanto ao ónus da prova, recomenda-se estabelecer antecipadamente no contrato e na documentação de entrega que o destinatário é responsável por cumprir o procedimento de desembalagem, o expedidor é responsável por comprovar o estado antes da expedição e a conformidade da embalagem, e o transportador é responsável pelos registos do estado em trânsito. Acordos prévios são melhores do que discussões posteriores. Para situações cuja causa não possa ser determinada, devem ser definidos limiares claros de tratamento; por exemplo, quando o valor da perda for inferior ao montante acordado, aplica-se um procedimento rápido de fornecimento de substituição, e quando o exceder, inicia-se uma investigação conjunta, evitando que litígios de baixo valor consumam recursos humanos muito superiores ao valor da mercadoria.
V. Prazos, cálculo de montantes e melhoria em ciclo fechado
O êxito de uma reclamação depende frequentemente do cumprimento dos prazos. Os contratos de transporte costumam estabelecer limites rigorosos para a notificação de danos, por vezes calculados a partir de poucos dias após a receção, sendo que o incumprimento do prazo pode ser considerado renúncia ao direito de reclamar. Por isso, as anomalias identificadas na desembalagem devem ser comunicadas internamente no próprio dia e notificadas por escrito ao transportador e à seguradora dentro do prazo acordado, anexando imagens preliminares. A própria data de envio da notificação escrita também deve ser preservada como evidência.
O cálculo do montante deve distinguir perdas diretas de perdas indiretas: as perdas diretas incluem o custo de reprodução, materiais e tempo de máquina, operações de retrabalho, nova expedição e custos de embalagem; as perdas indiretas incluem atrasos no prazo e custos de paragem da linha de produção por falta de material, sendo que estas últimas normalmente só são elegíveis se forem especificamente previstas no contrato. O cálculo deve incluir uma discriminação detalhada dos componentes de custo, em vez de uma cotação genérica.
Ainda mais importante é a melhoria em ciclo fechado. Cada dano de transporte deve ser incorporado como dado de entrada para a revisão da solução de embalagem: que elemento vulnerável não foi protegido, que distância de amortecimento foi insuficiente, que tipo de caixa falhou nos ensaios reais. Apenas ao transformar casos individuais em regras de projeto se evita a repetição de problemas semelhantes. Recomenda-se criar, no sistema de qualidade, um registo específico para danos de transporte, com estatísticas classificadas por tipo, e incluir os problemas recorrentes nas normas de projeto de embalagem e nas instruções de trabalho de expedição.
Conclusão
A gestão de danos de transporte baseada em engenharia consiste essencialmente em converter disputas posteriores em acordos prévios e preservação de evidências durante o processo. A classificação dos tipos de dano, a normalização dos procedimentos de desembalagem, a construção de cinco categorias de cadeias de evidências, a clarificação dos critérios de atribuição e do ónus da prova, o controlo dos prazos e a incorporação das melhorias formam um ciclo fechado completo. Para entregas de impressão 3D, caracterizadas por elevada personalização, alto valor unitário e pequenos lotes, os benefícios de estabelecer este ciclo são muito superiores aos de uma única reclamação: permite comprovar a previsibilidade da entrega e manter sólidas as relações com os clientes mesmo perante anomalias.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.