
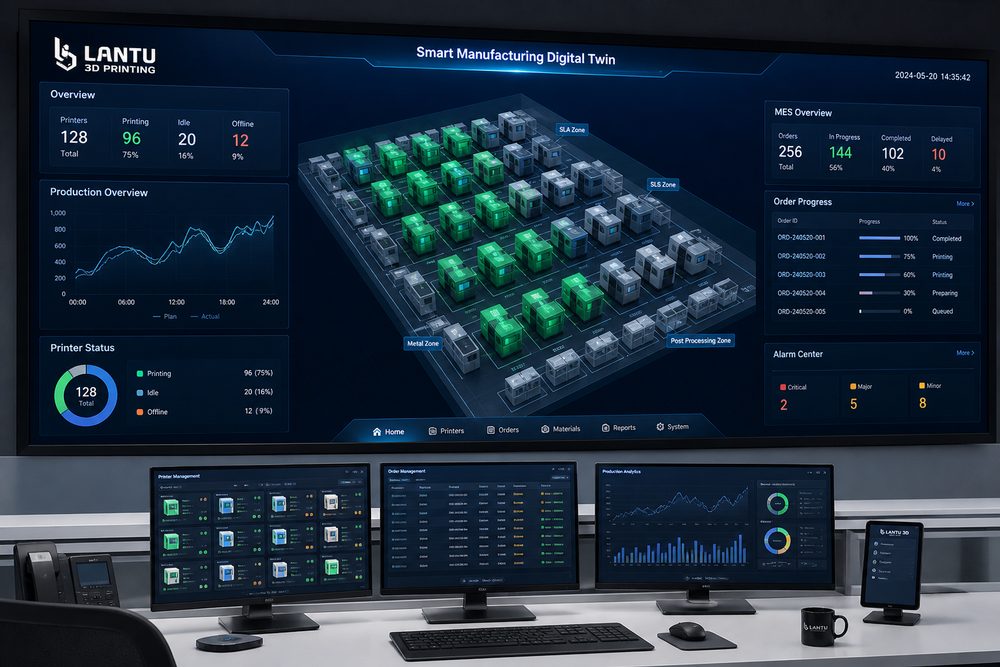
Introducción: por qué este problema se está volviendo clave
De equipos aislados a células de fabricación inteligente: la hoja de ruta para la transformación digital de la impresión 3D trata, en esencia, de pasar de la capacidad de “poder fabricar” a la de “fabricar de forma estable, explicable y entregable”. A medida que los clientes pasan de las muestras visuales a piezas funcionales, lotes pequeños y repuestos rápidos, depender únicamente de la experiencia para cotizar y ajustar sobre la marcha ya no basta para cumplir con los plazos, la calidad y los costes. La posición de lantu3D es una plataforma de gestión e implementación del ciclo de vida, desde el diseño/blueprint hasta la entrega física; por ello, cada eslabón debe gestionarse de forma estructurada.
1. La digitalización no consiste en comprar un software
Una transformación realmente eficaz debe conectar la cotización, los procesos, la planificación de producción, los equipos, la inspección de calidad y los datos de entrega. MES, PDM, CRM y la gestión de versiones de archivos deben integrarse en torno al ciclo de vida del pedido. En los proyectos reales, el ingeniero no puede fijarse solo en un indicador; debe colocar en la misma matriz de decisiones el uso de la pieza, la dirección de carga, la relación de ensamblaje, los requisitos de superficie, el entorno de temperatura y el presupuesto. Por ejemplo, las piezas de apariencia de precisión suelen priorizar SLA o resinas de alta precisión; las piezas estructurales resistentes al desgaste pueden optar por nylon SLS; y las piezas con altas exigencias de carga y temperatura requieren evaluar aleaciones de aluminio SLM, titanio o acero inoxidable.
Los parámetros clave deben dejar registros verificables: el espesor de capa suele estar entre 0.05-0.2mm, el espesor de pared de las piezas funcionales normalmente no debería ser inferior a 1.2-2.0mm, y la posición de agujeros, roscas y enganches debe reservar compensación de proceso. Solo cuando estas limitaciones se comunican de antemano al equipo de diseño, la fabricación posterior evitará retrabajos repetidos.
2. Del análisis de problemas a la toma de decisiones de ingeniería
Desde la comprobación automática del modelo, la base de parámetros, la captura del estado del equipo hasta la trazabilidad de calidad, el progreso debe hacerse por etapas, resolviendo primero la doble entrada de datos y los puntos de ruptura de la información. Los fallos habituales no siempre provienen del equipo en sí, sino de que no están alineados la entrada de requisitos, el diseño del modelo, la selección de materiales, la orientación de impresión, el posprocesado y los estándares de inspección. Por ejemplo, si el cliente pide “alta resistencia, buena superficie, bajo precio y entrega para mañana”, sin un orden de prioridades es fácil que aparezcan retrabajos en la fase final de producción.
Se recomienda completar tres tipos de evaluación en la fase de inicio: primero, si la pieza es una muestra de presentación, una muestra de ensamblaje o una pieza funcional; segundo, si el indicador crítico es la dimensión, la resistencia, la apariencia, la resistencia térmica o el plazo; tercero, quién asume el coste del fallo y si se requiere aprobación de la primera pieza. Cuanto antes se complete esta evaluación, más fácil será que el proyecto avance según lo previsto.
3. Métodos de implementación viables
En la implementación puede adoptarse la combinación de “biblioteca estándar de parámetros + hoja de revisión del proyecto + análisis posterior de anomalías”. La biblioteca estándar de parámetros registra las configuraciones recomendadas para distintos materiales, equipos y espesores de capa; la hoja de revisión del proyecto se usa para confirmar la integridad del modelo, el espesor mínimo de pared, los riesgos de soporte, el método de posprocesado y los criterios de inspección; y el análisis posterior de anomalías convierte problemas como deformación, delaminación, porosidad, desviaciones dimensionales y defectos superficiales en reglas que se puedan evitar la próxima vez.
Para pedidos de lotes pequeños, primero deben realizarse una primera pieza o una validación de muestra antes de entrar en la planificación de producción en serie. Las dimensiones clave pueden comprobarse con calibrador, máquina de medición por coordenadas o comparación por escaneo; las piezas de apariencia deben definir claramente los estándares de lijado, pintura, teñido o pulido; y las piezas de ensamblaje deben someterse a pruebas reales de ajuste antes de la entrega. Así se reducen los riesgos para el cliente y también los retrabajos internos.
4. Indicadores de gestión y mejora continua
Las empresas no deben centrarse en la velocidad máxima de una sola máquina, sino en la eficiencia integral desde la recepción del pedido hasta la entrega. Se recomienda hacer seguimiento continuo del tiempo de respuesta de la cotización, la tasa de aprobación en la primera revisión, la tasa de conformidad de la primera pieza, la tasa de pérdida de material, la utilización del equipo, la tasa de retrabajo, la tasa de entrega puntual y la tasa de recompra del cliente. Cada indicador corresponde a un eslabón que puede optimizarse.
Cuando la acumulación de datos alcance cierta escala, la plataforma podrá admitir además cotización automática, planificación inteligente de producción, alertas de riesgo y recomendaciones de base de conocimientos. En el servicio, lantu3D debe consolidar estas experiencias en procesos reutilizables, de modo que el cliente no obtenga solo una pieza, sino una ruta de fabricación más determinada.
Conclusión
La competencia en la industria de la impresión 3D está pasando de la cantidad de equipos a la capacidad de ingeniería, la capacidad de proceso y la capacidad de entrega. Ya sea en materiales, procesos, aplicaciones, equipos, servicio, calidad, costes, experiencia del cliente, digitalización o cadena de suministro, la práctica realmente valiosa consiste en identificar, cuantificar y gestionar la incertidumbre con antelación. Para los profesionales del sector, establecer estándares, acumular datos y revisar de forma continua es la ruta clave para convertir la impresión 3D en una productividad estable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.