
Pengenalan: Mengapa isu ini semakin kritikal
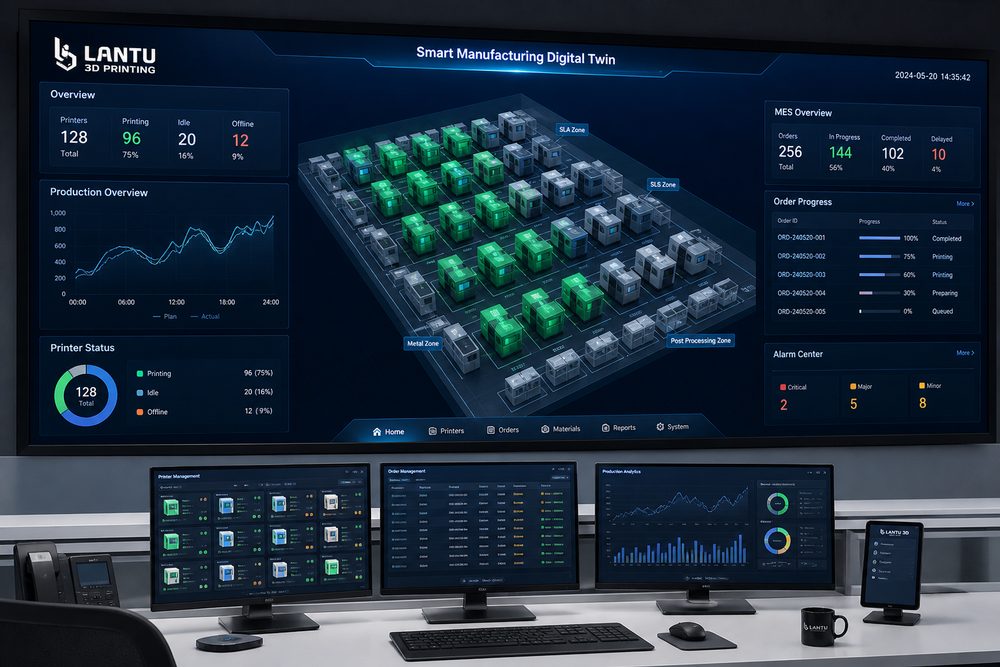
Daripada peralatan terasing ke unit pembuatan pintar: peta jalan pelaksanaan transformasi digital pencetakan 3D, pada asasnya membincangkan pembinaan keupayaan pencetakan 3D daripada “boleh dihasilkan” kepada “stabil, boleh dijelaskan, boleh diserahkan”. Seiring pelanggan beralih daripada sampel rupa kepada bahagian berfungsi, pengeluaran kelompok kecil dan alat ganti pantas, bergantung semata-mata pada pengalaman membuat sebut harga dan pelarasan mesin secara ad hoc sudah tidak lagi mampu memenuhi keperluan masa penghantaran, kualiti dan kos. Kedudukan lantu3D ialah platform pengurusan kitar hayat dan pelaksanaan daripada pelan/reka bentuk kepada penyerahan fizikal, justeru setiap langkah perlu diurus secara berstruktur.
1. Digitalisasi bukan sekadar membeli satu set perisian
Transformasi yang benar-benar berkesan perlu menghubungkan data sebut harga, proses, penjadualan pengeluaran, peralatan, pemeriksaan kualiti dan penyerahan. MES, PDM, CRM dan pengurusan versi fail harus saling berkait mengelilingi kitar hayat pesanan. Dalam projek sebenar, jurutera tidak boleh melihat satu petunjuk sahaja, tetapi perlu meletakkan tujuan bahagian, arah beban, hubungan pemasangan, keperluan permukaan, persekitaran tahan suhu dan bajet dalam satu jadual keputusan yang sama. Sebagai contoh, bahagian rupa ketepatan biasanya mengutamakan SLA atau resin berketepatan tinggi, bahagian struktur tahan haus mungkin memilih nilon SLS, manakala bahagian yang memerlukan galas beban dan rintangan suhu tinggi perlu menilai aloi aluminium SLM, aloi titanium atau keluli tahan karat.
Parameter utama perlu membentuk rekod yang boleh disemak: julat ketebalan lapisan lazim ialah 0.05-0.2mm, ketebalan dinding untuk bahagian berfungsi biasanya tidak disyorkan kurang daripada 1.2-2.0mm, dan kedudukan lubang, benang skru serta klip perlu menyediakan pampasan proses. Hanya dengan memaklumkan had ini lebih awal kepada pihak reka bentuk, pengeluaran seterusnya tidak akan berulang kali menjadi kerja semula.
2. Daripada analisis masalah kepada keputusan kejuruteraan
Daripada pemeriksaan model automatik, pustaka parameter, pengumpulan status peralatan hingga kebolehkesanan kualiti, kemajuan perlu dilakukan secara berperingkat untuk terlebih dahulu menyelesaikan input berulang dan titik putus maklumat. Kegagalan yang biasa berlaku tidak semestinya berpunca daripada peralatan itu sendiri, tetapi daripada ketidakselarasan antara input keperluan, reka bentuk model, pemilihan bahan, arah pencetakan, pasca-pemprosesan dan piawaian pemeriksaan. Contohnya, jika pelanggan meminta “kekuatan tinggi, permukaan baik, harga rendah, penghantaran esok”, tanpa keutamaan yang jelas, proses pengeluaran mudah berakhir dengan kerja semula pada peringkat akhir.
Disarankan agar tiga penentuan diselesaikan pada peringkat permulaan projek: pertama, sama ada bahagian itu ialah sampel paparan, sampel pemasangan atau bahagian berfungsi; kedua, sama ada petunjuk utama ialah dimensi, kekuatan, rupa, rintangan suhu atau masa penghantaran; ketiga, siapa yang menanggung kos kegagalan dan sama ada pengesahan bahagian pertama diperlukan. Semakin awal penentuan ini dibuat, semakin mudah projek bergerak mengikut rancangan.
3. Kaedah pelaksanaan yang boleh diterapkan
Dalam pelaksanaan, pendekatan gabungan “pustaka parameter standard + borang semakan projek + rumusan semula anomali” boleh digunakan. Pustaka parameter standard merekod tetapan yang disyorkan bagi bahan, peralatan dan ketebalan lapisan yang berbeza; borang semakan projek digunakan untuk mengesahkan integriti model, ketebalan dinding minimum, risiko sokongan, kaedah pasca-pemprosesan dan piawaian pemeriksaan; manakala rumusan semula anomali menukar masalah seperti lenturan, delaminasi, liang, sisihan dimensi dan kecacatan permukaan kepada peraturan yang boleh dielakkan pada masa akan datang.
Bagi pesanan kelompok kecil, lakukan dahulu pengesahan bahagian pertama atau sampel kecil sebelum masuk ke penjadualan pengeluaran kelompok. Dimensi kritikal boleh diukur dengan vernier caliper, mesin ukur tiga koordinat atau perbandingan imbasan; bahagian rupa harus mempunyai piawaian pengamplasan, semburan cat, pewarnaan atau penggilapan yang jelas; bahagian pemasangan perlu menjalani ujian padanan sebenar sebelum penghantaran. Cara ini bukan sahaja mengurangkan risiko pelanggan, tetapi juga mengurangkan kerja semula dalaman.
4. Petunjuk pengurusan dan pengoptimuman berterusan
Perusahaan perlu memberi tumpuan bukan pada kelajuan puncak satu mesin, tetapi pada kecekapan menyeluruh dari penerimaan pesanan hingga penghantaran. Disarankan agar masa tindak balas sebut harga, kadar lulus semakan pertama, kadar kelulusan bahagian pertama, kadar kehilangan bahan, kadar penggunaan peralatan, kadar kerja semula, kadar penghantaran tepat masa dan kadar pembelian semula pelanggan dipantau secara berterusan. Setiap petunjuk sepadan dengan satu bahagian yang boleh dioptimumkan.
Apabila data terkumpul pada skala tertentu, platform boleh seterusnya menyokong sebut harga automatik, penjadualan pengeluaran pintar, amaran risiko dan cadangan pangkalan pengetahuan. lantu3D dalam perkhidmatan harus memendapkan pengalaman ini sebagai aliran kerja yang boleh diguna semula, supaya pelanggan memperoleh bukan sahaja satu bahagian, tetapi satu laluan pembuatan yang lebih pasti.
Kesimpulan
Persaingan dalam industri pencetakan 3D sedang beralih daripada bilangan peralatan kepada keupayaan kejuruteraan, keupayaan proses dan keupayaan penghantaran. Sama ada bahan, proses, aplikasi, peralatan, perkhidmatan, kualiti, kos, pengalaman pelanggan, digitalisasi atau rantaian bekalan, pendekatan yang benar-benar bernilai ialah mengenal pasti, mengukur dan mengurus ketidakpastian lebih awal. Bagi pengamal industri, membina piawaian, mengumpul data dan membuat semakan berterusan ialah laluan teras untuk menjadikan pencetakan 3D sebagai produktiviti yang stabil.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.