
บทนำ: ทำไมประเด็นนี้จึงกำลังมีความสำคัญ
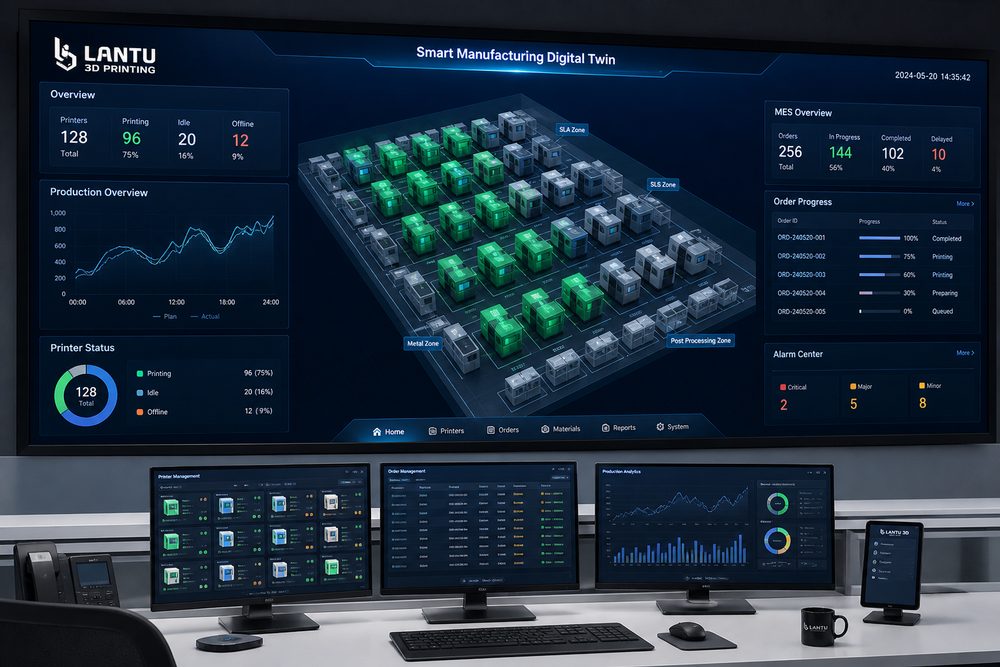
จากอุปกรณ์แยกเดี่ยวสู่หน่วยการผลิตอัจฉริยะ: แผนที่การนำการเปลี่ยนผ่านดิจิทัลของการพิมพ์ 3 มิติมาใช้จริง แก่นแท้คือการพูดถึงการพัฒนาขีดความสามารถของการพิมพ์ 3 มิติ จาก “ทำให้ชิ้นงานออกมาได้” ไปสู่ “มั่นคง อธิบายได้ และส่งมอบได้” เมื่อความต้องการของลูกค้าเปลี่ยนจากตัวอย่างด้านรูปลักษณ์ไปเป็นชิ้นงานใช้งานจริง งานผลิตจำนวนน้อย และอะไหล่เร่งด่วน การพึ่งพาเพียงประสบการณ์ในการตั้งราคาและปรับเครื่องเฉพาะหน้าไม่สามารถตอบโจทย์ด้านระยะเวลาส่งมอบ คุณภาพ และต้นทุนได้อีกต่อไป การวางตำแหน่งของ lantu3D Printing คือแพลตฟอร์มสำหรับการจัดการวงจรชีวิตและการทำให้เกิดผลจริง ตั้งแต่แบบร่าง/การออกแบบไปจนถึงการส่งมอบเป็นชิ้นงานจริง ดังนั้นทุกขั้นตอนจึงต้องถูกบริหารอย่างมีโครงสร้าง
หนึ่ง การทำดิจิทัลไม่ใช่แค่การซื้อซอฟต์แวร์ชุดหนึ่ง
การเปลี่ยนผ่านที่ได้ผลจริงต้องเชื่อมข้อมูลของการเสนอราคา กระบวนการจัดทำ แผนการผลิต เครื่องจักร การตรวจสอบคุณภาพ และการส่งมอบเข้าด้วยกัน MES, PDM, CRM และการจัดการเวอร์ชันไฟล์ควรถูกเชื่อมโยงรอบวงจรชีวิตของคำสั่งซื้อ ในโครงการจริง วิศวกรไม่ควรมองเพียงตัวชี้วัดตัวเดียว แต่ต้องนำการใช้งานชิ้นงาน ทิศทางแรง ความสัมพันธ์ในการประกอบ ข้อกำหนดผิวสัมผัส สภาพแวดล้อมอุณหภูมิ และงบประมาณ มารวมอยู่ในตารางตัดสินใจเดียวกัน ตัวอย่างเช่น ชิ้นงานตกแต่งที่ต้องการความละเอียดสูงมักพิจารณา SLA หรือเรซินความแม่นยำสูงเป็นอันดับแรก ชิ้นงานโครงสร้างที่ทนการสึกหรออาจเลือก SLS ไนลอน ส่วนชิ้นงานที่ต้องรับแรงและทนอุณหภูมิสูงจะต้องประเมิน SLM อะลูมิเนียมอัลลอย ไทเทเนียมอัลลอย หรือสเตนเลส
พารามิเตอร์สำคัญต้องถูกบันทึกเป็นข้อมูลที่ตรวจสอบซ้ำได้: ความหนาชั้นงานมักอยู่ในช่วง 0.05-0.2mm ความหนาผนังของชิ้นงานใช้งานจริงโดยทั่วไปไม่แนะนำให้ต่ำกว่า 1.2-2.0mm และตำแหน่งรู เกลียว และตัวล็อกต้องเผื่อค่าชดเชยทางกระบวนการ หากส่งข้อจำกัดเหล่านี้กลับไปยังทีมออกแบบตั้งแต่ต้น การผลิตในขั้นต่อไปก็จะไม่ต้องแก้งานซ้ำแล้วซ้ำอีก
สอง จากการวิเคราะห์ปัญหาสู่การตัดสินใจเชิงวิศวกรรม
เริ่มจากการตรวจสอบโมเดลอัตโนมัติ ฐานข้อมูลพารามิเตอร์ การเก็บข้อมูลสถานะเครื่องจักร ไปจนถึงการติดตามย้อนกลับคุณภาพ แล้วค่อย ๆ เดินหน้าแก้ปัญหาการกรอกข้อมูลซ้ำและจุดขาดตอนของข้อมูล ความล้มเหลวที่พบบ่อยไม่ได้มาจากตัวเครื่องเสมอไป แต่เป็นเพราะอินพุตความต้องการ การออกแบบโมเดล การเลือกวัสดุ ทิศทางการพิมพ์ การทำหลังการผลิต และมาตรฐานการตรวจสอบไม่ได้ถูกทำให้สอดคล้องกัน ตัวอย่างเช่น เมื่อลูกค้าระบุว่า “ต้องการความแข็งแรงสูง ผิวดี ราคาต่ำ ส่งพรุ่งนี้” หากไม่มีการจัดลำดับความสำคัญ ก็มีแนวโน้มสูงที่จะเกิดงานแก้ไขในช่วงท้ายของการผลิต
แนะนำให้ทำการตัดสินใจสามด้านในขั้นเริ่มโครงการ: ประการแรก ชิ้นงานเป็นตัวอย่างโชว์ ตัวอย่างประกอบ หรือชิ้นงานใช้งานจริง ประการที่สอง ตัวชี้วัดหลักคือมิติ ความแข็งแรง รูปลักษณ์ ความทนความร้อน หรือระยะเวลาส่งมอบ ประการที่สาม ต้นทุนความล้มเหลวเป็นของใคร และจำเป็นต้องมีการยืนยันชิ้นงานแรกหรือไม่ การตัดสินใจเหล่านี้ทำได้เร็วเท่าไร โครงการก็ยิ่งเดินหน้าได้ตามแผนมากขึ้นเท่านั้น
สาม วิธีการนำไปใช้ที่ทำได้จริง
ในการดำเนินการ สามารถใช้ชุดผสมของ “ฐานข้อมูลพารามิเตอร์มาตรฐาน + แบบประเมินโครงการ + การสรุปบทเรียนจากความผิดปกติ” ฐานข้อมูลพารามิเตอร์มาตรฐานใช้บันทึกค่าที่แนะนำภายใต้วัสดุ เครื่องจักร และความหนาชั้นงานที่แตกต่างกัน แบบประเมินโครงการใช้ยืนยันความสมบูรณ์ของโมเดล ความหนาผนังขั้นต่ำ ความเสี่ยงจากการต้องมีซัพพอร์ต วิธีการทำหลังการผลิต และมาตรฐานการตรวจสอบ ส่วนการสรุปบทเรียนจากความผิดปกติจะเปลี่ยนปัญหาอย่างการบิดงอ การแยกชั้น รูพรุน ความคลาดเคลื่อนของมิติ และข้อบกพร่องบนผิว ให้กลายเป็นกฎที่หลีกเลี่ยงได้ในครั้งต่อไป
สำหรับคำสั่งซื้อจำนวนน้อย ควรทำการยืนยันด้วยชิ้นงานแรกหรือชิ้นงานตัวอย่างก่อน แล้วจึงเข้าสู่การวางแผนผลิตเป็นล็อต ค่ามิติสำคัญสามารถใช้เวอร์เนียร์ คาลิเปอร์ เครื่องวัดสามมิติ หรือการสแกนเปรียบเทียบได้ ชิ้นงานด้านรูปลักษณ์ควรกำหนดมาตรฐานการขัดแต่ง พ่นสี ย้อมสี หรือขัดเงาให้ชัดเจน ชิ้นงานที่ต้องประกอบควรผ่านการทดสอบความพอดีจริงก่อนส่งมอบ วิธีนี้ไม่เพียงลดความเสี่ยงของลูกค้า แต่ยังช่วยลดงานแก้ไขภายในด้วย
สี่ ตัวชี้วัดการบริหารและการปรับปรุงอย่างต่อเนื่อง
สิ่งที่องค์กรควรให้ความสำคัญไม่ใช่ความเร็วสูงสุดของเครื่องจักรเพียงเครื่องเดียว แต่คือประสิทธิภาพโดยรวมตั้งแต่รับออเดอร์จนถึงส่งมอบ แนะนำให้ติดตามอย่างต่อเนื่อง ได้แก่ เวลาในการตอบกลับใบเสนอราคา อัตราผ่านการทบทวนครั้งแรก อัตราชิ้นงานแรกผ่านเกณฑ์ อัตราสูญเสียวัสดุ อัตราการใช้เครื่องจักร อัตรางานแก้ไข อัตราส่งมอบตรงเวลา และอัตราการซื้อซ้ำของลูกค้า แต่ละตัวชี้วัดล้วนเชื่อมกับจุดที่สามารถปรับปรุงได้
เมื่อข้อมูลสะสมถึงระดับหนึ่ง แพลตฟอร์มสามารถรองรับการเสนอราคาอัตโนมัติ การจัดแผนการผลิตอัจฉริยะ การเตือนความเสี่ยงล่วงหน้า และการแนะนำผ่านคลังความรู้ได้ต่อไป lantu3D Printing ควรสั่งสมประสบการณ์เหล่านี้ให้กลายเป็นกระบวนการที่นำกลับมาใช้ซ้ำได้ เพื่อให้ลูกค้าได้รับมากกว่าแค่ชิ้นงานหนึ่งชิ้น แต่เป็นเส้นทางการผลิตที่แน่นอนกว่าเดิม
สรุป
การแข่งขันในอุตสาหกรรมการพิมพ์ 3 มิติกำลังเปลี่ยนจากจำนวนเครื่องจักรไปสู่ความสามารถทางวิศวกรรม ความสามารถของกระบวนการ และความสามารถในการส่งมอบ ไม่ว่าจะเป็นวัสดุ กระบวนการ การใช้งาน เครื่องจักร บริการ คุณภาพ ต้นทุน ประสบการณ์ลูกค้า ดิจิทัล หรือซัพพลายเชน สิ่งที่มีคุณค่าจริงคือการระบุ วัด และบริหารความไม่แน่นอนล่วงหน้า สำหรับผู้ปฏิบัติงานในอุตสาหกรรม การสร้างมาตรฐาน สะสมข้อมูล และทบทวนอย่างต่อเนื่อง คือเส้นทางหลักในการทำให้การพิมพ์ 3 มิติกลายเป็นกำลังการผลิตที่มั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง