
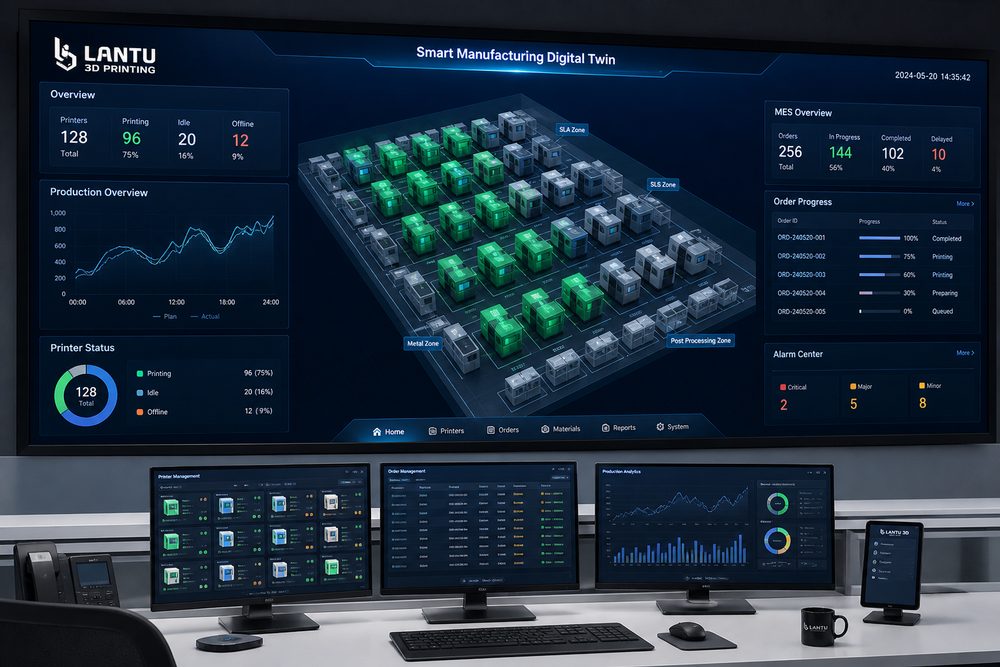
परिचय: यह मुद्दा क्यों महत्वपूर्ण होता जा रहा है
एकाकी उपकरणों से बुद्धिमान निर्माण इकाई तक: 3D प्रिंटिंग डिजिटल रूपांतरण का कार्यान्वयन रोडमैप, मूल रूप से 3D प्रिंटिंग के “इसे बना लेने” से “स्थिर, व्याख्येय और डिलीवर करने योग्य” क्षमता निर्माण की ओर बढ़ने पर चर्चा करता है। जैसे-जैसे ग्राहक बाहरी नमूनों से कार्यात्मक भागों, छोटे बैचों और त्वरित स्पेयर पार्ट्स की ओर बढ़ रहे हैं, केवल अनुभव-आधारित कोटेशन और तात्कालिक मशीन सेटिंग अब डिलीवरी समय, गुणवत्ता और लागत की आवश्यकताओं को पूरा नहीं कर सकतीं। ब्लूप्रिंट 3डी की स्थिति ब्लूप्रिंट/डिज़ाइन से लेकर वास्तविक वस्तु की डिलीवरी तक जीवनचक्र प्रबंधन और कार्यान्वयन प्लेटफ़ॉर्म की है, इसलिए हर चरण को संरचित रूप से प्रबंधित करना आवश्यक है।
一、डिजिटलाइज़ेशन सिर्फ एक सॉफ्टवेयर खरीदना नहीं है
वास्तविक और प्रभावी रूपांतरण के लिए कोटेशन, प्रक्रिया, शेड्यूलिंग, उपकरण, गुणवत्ता निरीक्षण और डिलीवरी डेटा को आपस में जोड़ना होता है। MES, PDM, CRM और फ़ाइल संस्करण प्रबंधन को ऑर्डर जीवनचक्र के इर्द-गिर्द जोड़ा जाना चाहिए। वास्तविक परियोजनाओं में, इंजीनियर केवल एकल संकेतक नहीं देखते; उन्हें भाग के उपयोग, बल की दिशा, असेंबली संबंध, सतह की आवश्यकता, ताप-प्रतिरोधी वातावरण और बजट को एक ही निर्णय तालिका में रखना चाहिए। उदाहरण के लिए, सटीक बाहरी भागों में आमतौर पर SLA या उच्च-सटीकता रेज़िन को प्राथमिकता दी जाती है, घिसाव-रोधी संरचनात्मक भागों के लिए SLS नायलॉन चुना जा सकता है, जबकि उच्च लोड और उच्च तापमान आवश्यकताओं वाले भागों के लिए SLM एल्यूमिनियम मिश्रधातु, टाइटेनियम मिश्रधातु या स्टेनलेस स्टील का मूल्यांकन आवश्यक होता है।
मुख्य पैरामीटरों का सत्यापन योग्य रिकॉर्ड बनना चाहिए: लेयर मोटाई की सामान्य सीमा 0.05-0.2mm है, कार्यात्मक भागों की दीवार मोटाई सामान्यतः 1.2-2.0mm से कम नहीं होनी चाहिए, और छेद, थ्रेड तथा क्लिप-स्थिति के लिए प्रक्रिया क्षतिपूर्ति पहले से रखनी चाहिए। केवल इन सीमाओं को डिज़ाइन पक्ष तक पहले से पहुँचाने पर ही आगे का निर्माण बार-बार रीवर्क के बिना हो पाएगा।
दो、समस्या विश्लेषण से इंजीनियरिंग निर्णय तक
मॉडल की स्वचालित जाँच, पैरामीटर लाइब्रेरी, उपकरण स्थिति डेटा संग्रह से लेकर गुणवत्ता ट्रेसबिलिटी तक, चरणबद्ध तरीके से आगे बढ़ना चाहिए ताकि दोहराए जाने वाले इनपुट और सूचना-खंडन की समस्या पहले हल हो। आम विफलताएँ हमेशा उपकरण से उत्पन्न नहीं होतीं; अक्सर मांग इनपुट, मॉडल डिज़ाइन, सामग्री चयन, प्रिंटिंग दिशा, पोस्ट-प्रोसेसिंग और निरीक्षण मानकों के बीच तालमेल न होने से होती हैं। उदाहरण के लिए, यदि ग्राहक कहे “मज़बूती उच्च, सतह अच्छी, कीमत कम, कल डिलीवरी”, और प्राथमिकताएँ तय न हों, तो उत्पादन के अंत में रीवर्क की संभावना बढ़ जाती है।
परियोजना आरंभ चरण में तीन प्रकार के निर्णय पूरे करने की सलाह दी जाती है: पहला, भाग प्रदर्शन नमूना है, असेंबली नमूना है या कार्यात्मक भाग; दूसरा, प्रमुख संकेतक आयाम, ताकत, रूप-रंग, ताप-प्रतिरोध या डिलीवरी समय में से क्या है; तीसरा, विफलता की लागत कौन वहन करेगा और क्या प्रथम नमूना पुष्टि आवश्यक है। यह निर्णय जितनी जल्दी पूरा होगा, परियोजना उतनी ही आसानी से योजना के अनुसार आगे बढ़ेगी।
तीन、कार्यान्वयन योग्य तरीके
कार्यान्वयन में “मानक पैरामीटर लाइब्रेरी + परियोजना समीक्षा फ़ॉर्म + असामान्यता समीक्षा” का संयोजन अपनाया जा सकता है। मानक पैरामीटर लाइब्रेरी विभिन्न सामग्रियों, उपकरणों और लेयर मोटाई के लिए अनुशंसित सेटिंग्स दर्ज करती है; परियोजना समीक्षा फ़ॉर्म मॉडल पूर्णता, न्यूनतम दीवार मोटाई, सपोर्ट जोखिम, पोस्ट-प्रोसेसिंग विधि और निरीक्षण मानकों की पुष्टि के लिए उपयोग होता है; और असामान्यता समीक्षा में वॉर्पिंग, डिलैमिनेशन, पोरसिटी, आयामी विचलन, सतह दोष आदि समस्याओं को अगली बार टाली जा सकने वाली नियमों में बदला जाता है।
छोटे बैच के ऑर्डरों के लिए, पहले प्रथम नमूना या छोटे नमूने की पुष्टि करनी चाहिए, फिर बैच शेड्यूलिंग में जाना चाहिए। प्रमुख आयामों को कैलिपर, कोऑर्डिनेट मेज़रिंग मशीन या स्कैन तुलना से जाँचा जा सकता है; बाहरी भागों के लिए ग्राइंडिंग, पेंटिंग, डाईंग या पॉलिशिंग मानक स्पष्ट होने चाहिए; असेंबली भागों को डिलीवरी से पहले वास्तविक फिटिंग परीक्षण से गुजरना चाहिए। इससे ग्राहक जोखिम कम होता है और आंतरिक रीवर्क भी घटता है।
चार、प्रबंधन संकेतक और निरंतर अनुकूलन
उद्यमों को केवल एक मशीन की चरम गति पर नहीं, बल्कि ऑर्डर प्राप्ति से डिलीवरी तक की समग्र दक्षता पर ध्यान देना चाहिए। कोटेशन प्रतिक्रिया समय, प्रथम समीक्षा पास दर, प्रथम नमूना पास दर, सामग्री हानि दर, उपकरण उपयोग दर, रीवर्क दर, समय पर डिलीवरी दर और ग्राहक पुनर्खरीद दर को लगातार ट्रैक करने की सलाह दी जाती है। प्रत्येक संकेतक एक अनुकूलित किए जाने योग्य चरण से जुड़ा होता है।
जब डेटा एक निश्चित स्तर तक इकट्ठा हो जाता है, तो प्लेटफ़ॉर्म स्वचालित कोटेशन, बुद्धिमान शेड्यूलिंग, जोखिम चेतावनी और ज्ञान-आधार सिफारिशों को भी समर्थन दे सकता है। ब्लूप्रिंट 3डी को सेवाओं में इन अनुभवों को पुन: उपयोग योग्य प्रक्रियाओं में संचित करना चाहिए, ताकि ग्राहक को केवल एक भाग नहीं, बल्कि एक अधिक निश्चित निर्माण मार्ग मिले।
सारांश
3D प्रिंटिंग उद्योग में प्रतिस्पर्धा अब उपकरणों की संख्या से हटकर इंजीनियरिंग क्षमता, प्रक्रिया क्षमता और डिलीवरी क्षमता की ओर बढ़ रही है। चाहे सामग्री हो, प्रक्रिया हो, अनुप्रयोग हो, उपकरण हो, सेवा हो, गुणवत्ता हो, लागत हो, ग्राहक अनुभव हो, डिजिटलाइज़ेशन हो या आपूर्ति श्रृंखला, सबसे मूल्यवान तरीका यही है कि अनिश्चितताओं की पहले ही पहचान, मात्राकरण और प्रबंधन किया जाए। उद्योग के पेशेवरों के लिए, मानक बनाना, डेटा इकट्ठा करना और निरंतर समीक्षा करना ही 3D प्रिंटिंग को स्थिर उत्पादकता में बदलने का मूल मार्ग है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।