
Pendahuluan: Mengapa masalah ini semakin krusial
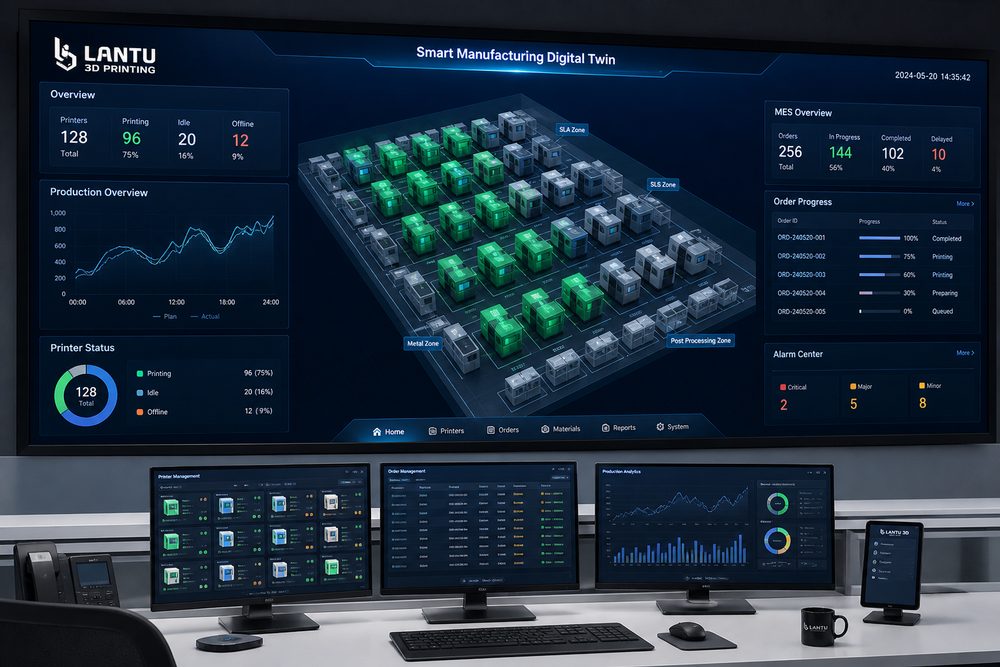
Dari perangkat terisolasi ke unit manufaktur cerdas: peta jalan implementasi transformasi digital pencetakan 3D pada dasarnya membahas pembangunan kemampuan pencetakan 3D yang bergerak dari “bisa dibuat” menuju “stabil, dapat dijelaskan, dan dapat dikirim”. Seiring pelanggan beralih dari sampel tampilan ke komponen fungsional, produksi batch kecil, dan suku cadang cepat, hanya mengandalkan penawaran berbasis pengalaman dan penyetelan mesin mendadak sudah tidak lagi mampu memenuhi persyaratan lead time, kualitas, dan biaya. Posisi lantu3D adalah platform manajemen siklus hidup dan realisasi dari cetak biru/desain hingga pengiriman fisik, sehingga setiap tahap perlu dikelola secara terstruktur.
1. Digitalisasi bukan sekadar membeli satu paket perangkat lunak
Transformasi yang benar-benar efektif harus menghubungkan data penawaran, proses, penjadwalan produksi, peralatan, inspeksi kualitas, dan pengiriman. MES, PDM, CRM, dan manajemen versi file harus terhubung berdasarkan siklus hidup pesanan. Dalam proyek nyata, insinyur tidak boleh hanya melihat satu indikator, tetapi harus menempatkan fungsi komponen, arah beban, hubungan perakitan, persyaratan permukaan, lingkungan tahan suhu, dan anggaran dalam satu tabel keputusan. Misalnya, komponen tampilan presisi biasanya mengutamakan SLA atau resin presisi tinggi, komponen struktural tahan aus mungkin memilih nilon SLS, sedangkan komponen dengan kebutuhan beban dan tahan panas tinggi perlu mengevaluasi paduan aluminium SLM, paduan titanium, atau baja tahan karat.
Parameter kunci harus membentuk catatan yang dapat diverifikasi: ketebalan lapisan umumnya berada pada kisaran 0.05-0.2mm, ketebalan dinding untuk komponen fungsional biasanya tidak disarankan di bawah 1.2-2.0mm, dan posisi lubang, ulir, serta kait perlu menyediakan kompensasi proses. Hanya dengan mengirimkan batasan ini lebih awal ke sisi desain, proses manufaktur berikutnya tidak akan berulang kali mengalami pengerjaan ulang.
2. Dari analisis masalah ke keputusan rekayasa
Mulai dari pemeriksaan model otomatis, pustaka parameter, akuisisi status peralatan, hingga penelusuran kualitas secara bertahap, langkah pertama adalah menyelesaikan input ganda dan titik terputus informasi. Kegagalan yang umum tidak selalu berasal dari peralatan itu sendiri, tetapi dari ketidakselarasan antara input kebutuhan, desain model, pemilihan material, arah cetak, pascaproses, dan standar inspeksi. Misalnya, ketika pelanggan meminta “kekuatan tinggi, permukaan bagus, harga rendah, dikirim besok”, tanpa prioritas yang jelas, maka di tahap akhir produksi akan sangat mudah terjadi pengerjaan ulang.
Disarankan untuk menyelesaikan tiga penilaian pada tahap inisiasi proyek: pertama, apakah komponen tersebut adalah sampel tampilan, sampel perakitan, atau komponen fungsional; kedua, indikator utama apakah ukuran, kekuatan, tampilan, tahan suhu, atau lead time; ketiga, siapa yang menanggung biaya kegagalan dan apakah perlu konfirmasi first article. Semakin awal penilaian ini dilakukan, semakin mudah proyek berjalan sesuai rencana.
3. Metode implementasi yang dapat diterapkan
Saat implementasi, kombinasi “pustaka parameter standar + formulir tinjauan proyek + evaluasi ulang anomali” dapat digunakan. Pustaka parameter standar mencatat pengaturan yang direkomendasikan untuk material, peralatan, dan ketebalan lapisan yang berbeda; formulir tinjauan proyek digunakan untuk mengonfirmasi kelengkapan model, ketebalan dinding minimum, risiko support, metode pascaproses, dan standar inspeksi; sedangkan evaluasi ulang anomali mengubah masalah seperti warping, delaminasi, pori-pori, penyimpangan dimensi, dan cacat permukaan menjadi aturan yang dapat dihindari pada kesempatan berikutnya.
Untuk pesanan batch kecil, sebaiknya dilakukan terlebih dahulu validasi first article atau sampel kecil sebelum masuk ke penjadwalan produksi massal. Dimensi kritis dapat diukur menggunakan jangka sorong, mesin ukur koordinat tiga dimensi, atau perbandingan hasil pemindaian; komponen tampilan harus menetapkan standar pengamplasan, pengecatan semprot, pewarnaan, atau pemolesan secara jelas; komponen perakitan harus menyelesaikan pengujian kecocokan aktual sebelum pengiriman. Dengan cara ini, risiko pelanggan dapat dikurangi sekaligus mengurangi pengerjaan ulang internal.
4. Indikator manajemen dan optimasi berkelanjutan
Perusahaan perlu memperhatikan bukan kecepatan puncak satu mesin, melainkan efisiensi komprehensif dari penerimaan pesanan hingga pengiriman. Disarankan untuk terus memantau waktu respons penawaran, tingkat lolos tinjauan pertama, tingkat kelulusan first article, tingkat kehilangan material, tingkat utilisasi peralatan, tingkat pengerjaan ulang, tingkat pengiriman tepat waktu, dan tingkat pembelian ulang pelanggan. Setiap indikator berkaitan dengan satu tahap yang dapat dioptimalkan.
Ketika data terakumulasi hingga skala tertentu, platform dapat lebih lanjut mendukung penawaran otomatis, penjadwalan cerdas, peringatan risiko, dan rekomendasi basis pengetahuan. lantu3D dalam layanannya harus mengendapkan pengalaman ini menjadi proses yang dapat digunakan ulang, sehingga yang diperoleh pelanggan bukan hanya sebuah komponen, melainkan juga satu jalur manufaktur yang lebih pasti.
Kesimpulan
Persaingan industri pencetakan 3D sedang bergeser dari jumlah peralatan menuju kemampuan rekayasa, kemampuan proses, dan kemampuan pengiriman. Baik material, proses, aplikasi, peralatan, layanan, kualitas, biaya, pengalaman pelanggan, digitalisasi, maupun rantai pasok, praktik yang benar-benar bernilai adalah mengidentifikasi, mengkuantifikasi, dan mengelola ketidakpastian sejak awal. Bagi pelaku industri, membangun standar, mengumpulkan data, dan melakukan evaluasi ulang secara berkelanjutan adalah jalur inti untuk menjadikan pencetakan 3D sebagai produktivitas yang stabil.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.