
Inleiding: waarom dit vraagstuk steeds belangrijker wordt
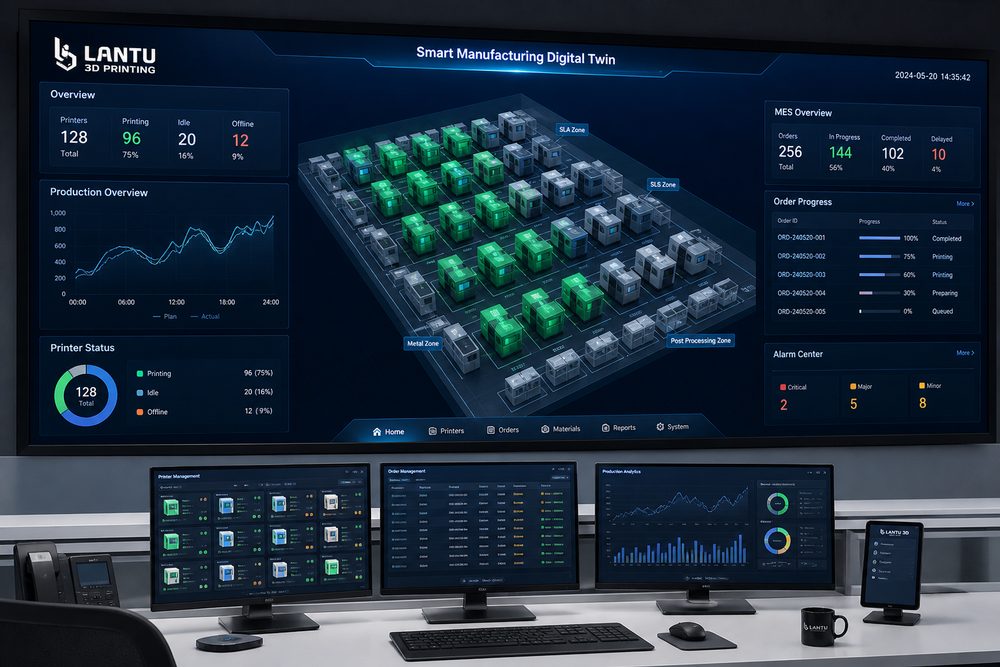
Van geïsoleerde apparatuur naar slimme productie-eenheden: de implementatieroutekaart voor digitale transformatie in 3D-printing draait in wezen om de opbouw van een vermogen om 3D-printing te laten evolueren van “iets kunnen maken” naar “stabiel, verklaarbaar en leverbaar”. Nu klanten verschuiven van uiterlijkheidsmonsters naar functionele onderdelen, kleine series en snelle reserveonderdelen, voldoen alleen ervaring-based offertes en ad-hoc machine-instellingen niet langer aan de eisen voor levertijd, kwaliteit en kosten. lantu3D positioneert zich als een platform voor lifecycle management en realisatie, van blauwdruk/ontwerp tot fysieke levering; daarom moet elke schakel gestructureerd worden beheerd.
1. Digitalisering is niet gewoon een softwarepakket kopen
Een echt effectieve transformatie koppelt offerte, proces, planning, apparatuur, kwaliteitscontrole en leveringsdata met elkaar. MES, PDM, CRM en versiebeheer van bestanden moeten rond de levenscyclus van de order worden verbonden. In praktijkprojecten kan een engineer niet naar één enkele indicator kijken, maar moet hij onderdeeltoepassing, belastingsrichting, assemblagerelaties, oppervlakte-eisen, thermische omgeving en budget in één beslismatrix plaatsen. Precisie-onderdelen voor uiterlijk kiezen bijvoorbeeld vaak eerst voor SLA of hoogwaardige hars; slijtvaste structurele onderdelen kunnen SLS-nylon gebruiken; onderdelen met hoge eisen aan draagvermogen en temperatuurbestendigheid vereisen een beoordeling van SLM-aluminiumlegering, titaniumlegering of roestvast staal.
Belangrijke parameters moeten worden vastgelegd in een verifieerbaar dossier: de gebruikelijke laagdikte ligt tussen 0.05-0.2mm, de wanddikte van functionele onderdelen wordt doorgaans niet aangeraden onder 1.2-2.0mm, en voor gatdiameters, schroefdraad en klikverbindingen moet procescompensatie worden gereserveerd. Alleen door deze beperkingen al vroeg terug te koppelen naar de ontwerpfase kan latere productie niet telkens opnieuw worden uitgevoerd.
2. Van probleemanalyse naar technische besluitvorming
Voer stapsgewijs verbeteringen door, van automatische modelcontrole en parametertabellen tot het verzamelen van machine-statusgegevens en kwaliteits-traceerbaarheid, en los eerst herhaalde invoer en informatieonderbrekingen op. Veel voorkomende mislukkingen komen niet noodzakelijk door de machine zelf, maar doordat de invoer van vereisten, modelontwerp, materiaalkeuze, printoriëntatie, nabewerking en inspectienormen niet op elkaar zijn afgestemd. Als een klant bijvoorbeeld vraagt om “hoge sterkte, een mooi oppervlak, lage prijs en morgen geleverd”, dan ontstaat er gemakkelijk herwerk in de latere productiefase als de prioriteiten niet worden gesorteerd.
Het is aan te raden om in de projectstartfase drie soorten beoordelingen af te ronden: ten eerste, is het onderdeel een presentatieprototype, assemblageprototype of functioneel onderdeel; ten tweede, wat is de belangrijkste indicator: maatvoering, sterkte, uiterlijk, temperatuurbestendigheid of levertijd; ten derde, wie draagt de kosten van falen en is een eerste-stukgoedkeuring nodig. Hoe eerder deze beoordeling wordt afgerond, hoe gemakkelijker het project volgens planning verloopt.
3. Een uitvoerbare implementatiemethode
Bij de implementatie kan een combinatie van “standaardparametertabel + projectbeoordelingsformulier + evaluatie van afwijkingen” worden gebruikt. De standaardparametertabel legt de aanbevolen instellingen vast voor verschillende materialen, machines en laagdiktes; het projectbeoordelingsformulier bevestigt modelintegriteit, minimale wanddikte, support-risico’s, nabewerkingsmethode en inspectienormen; en de evaluatie van afwijkingen zet problemen zoals kromtrekken, delaminatie, porositeit, maatafwijkingen en oppervlaktedefecten om in regels die de volgende keer kunnen worden voorkomen.
Voor kleine series moet eerst een eerste artikel of proefstuk worden gevalideerd voordat naar seriematige planning wordt overgegaan. Kritische afmetingen kunnen worden gecontroleerd met een schuifmaat, CMM of scanvergelijking; voor uiterlijkheidsdelen moeten de normen voor schuren, spuiten, kleuren of polijsten duidelijk zijn; en assemblageonderdelen moeten vóór levering een daadwerkelijke passingstest ondergaan. Zo worden niet alleen risico’s voor de klant verminderd, maar ook interne herbewerkingen beperkt.
4. Managementindicatoren en continue optimalisatie
Bedrijven moeten niet de pieksnelheid van één machine volgen, maar de totale efficiëntie van orderontvangst tot levering. Het is aan te raden om voortdurend de responstijd van offertes, het percentage eerste beoordelingen dat direct wordt goedgekeurd, het slagingspercentage van eerste artikelen, materiaalverlies, machinebenutting, herwerkpercentage, tijdige leveringsgraad en het percentage terugkerende klanten te volgen. Elke indicator correspondeert met een optimaliseerbare schakel.
Wanneer de data zich tot een bepaalde schaal hebben opgebouwd, kan het platform verder ondersteuning bieden voor automatische prijsberekening, intelligente planning, risicowaarschuwingen en aanbevelingen uit een kennisbank. lantu3D moet deze ervaring in de dienstverlening vastleggen als herbruikbare processen, zodat klanten niet alleen een onderdeel ontvangen, maar een meer voorspelbaar productiepad.
Samenvatting
De concurrentie in de 3D-printingsector verschuift van het aantal machines naar technische capaciteiten, procescapaciteiten en levercapaciteit. Of het nu gaat om materialen, processen, toepassingen, apparatuur, diensten, kwaliteit, kosten, klantervaring, digitalisering of de supply chain: de werkelijk waardevolle aanpak is het vooraf identificeren, kwantificeren en beheren van onzekerheden. Voor professionals in de sector ligt de kernroute om 3D-printing tot een stabiele productiekracht te maken in het opzetten van standaarden, het opbouwen van data en het voortdurend evalueren van resultaten.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.